Wprowadzenie w problematykę stabilności termicznej procesu
Jednym z fundamentalnych założeń Statystycznego Sterowania Procesem (SPC) jest rozróżnienie pomiędzy zmiennością losową, wynikającą z naturalnej natury procesu, a zmiennością specjalną, wywołaną konkretnym, identyfikowalnym czynnikiem zewnętrznym. W precyzyjnej obróbce ubytkowej metali (gdzie operujemy w klasach dokładności IT6–IT7 lub monitorujemy charakterystyki krytyczne CC/SC) najtrudniejsze do poprawnej interpretacji bywają te zakłócenia, które nie wynikają z bezpośredniej awarii mechanicznej czy błędu ludzkiego, lecz ze zjawisk fizycznych zachodzących w otoczeniu.
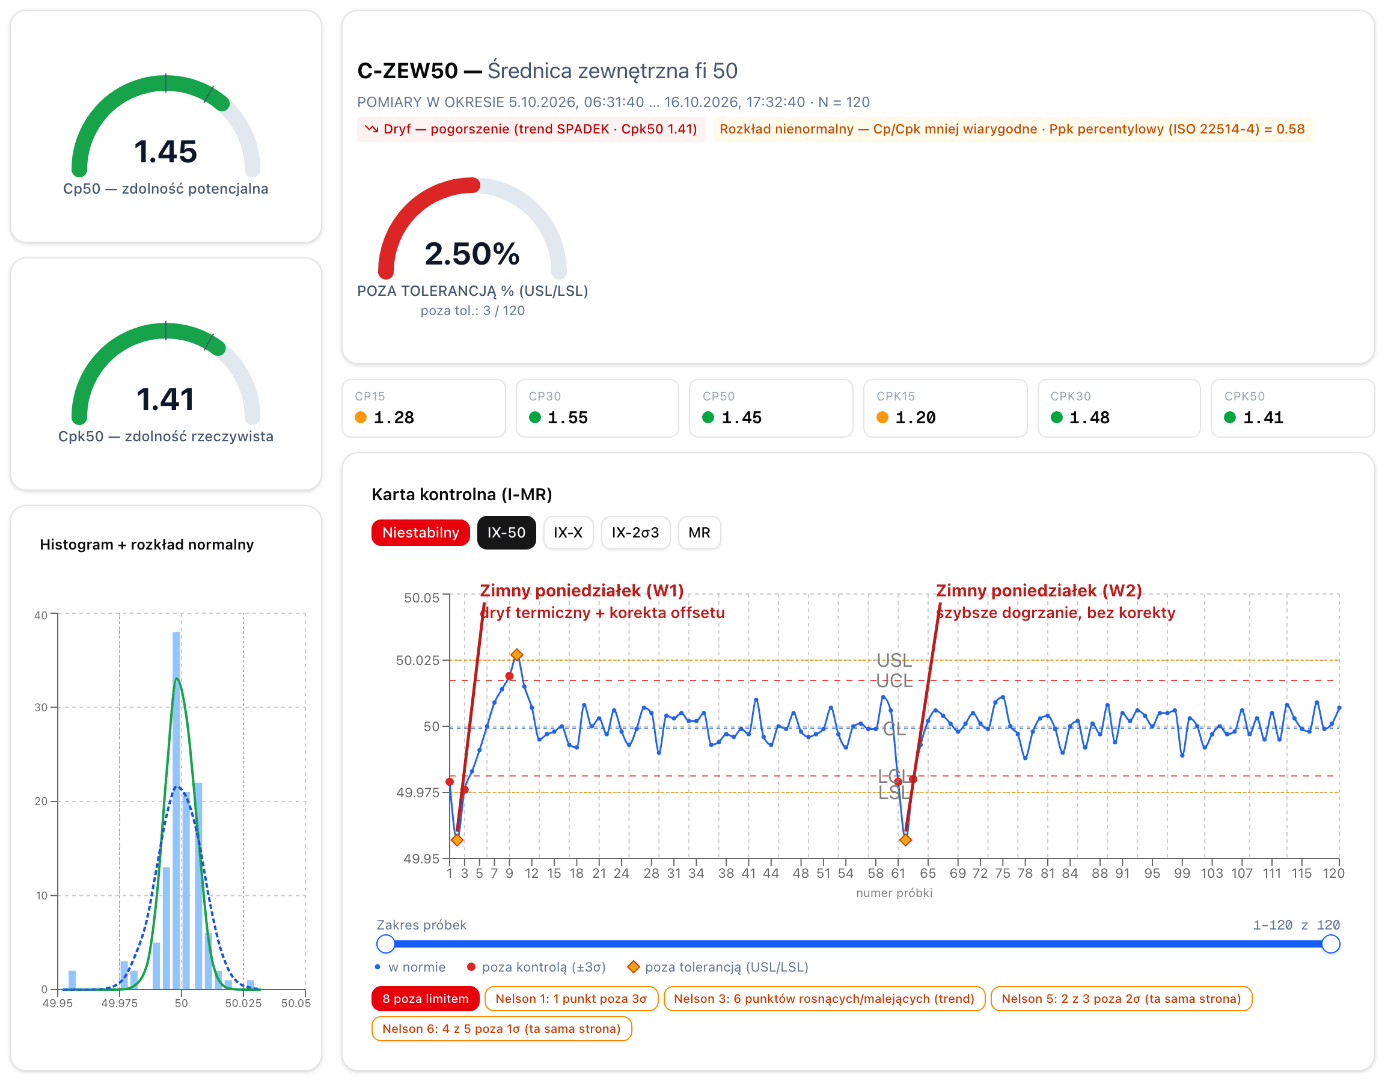
Szczególnie mylącym artefaktem pomiarowym jest tzw. syndrom „zimnego poniedziałku”, zidentyfikowany podczas analizy cechy C-ZEW50 — Średnica zewnętrzna fi 50 w okresie 05.10.2026 – 16.10.2026 (N=120 pomiarów). Objawia się on cyklicznym, powtarzalnym załamaniem stabilności procesu na kartach kontrolnych I-MR wyłącznie w pierwszych godzinach porannej zmiany po weekendowym lub dłuższym przestoju maszyny. Karta kontrolna rejestruje wówczas punkty naruszające dolną granicę kontrolną (LCL – Reguła 1 Nelsona) oraz sekwencję punktów wznoszących (Reguła 3 Nelsona – 6 punktów w stałym trendzie rosnącym).
Statystyka zagregowana potrafi uśpić czujność zespołu: wskaźniki zdolności dla ostatnich 50 pomiarów sugerują stan stabilny (Cp50=1,45 oraz Cpk50=1,41). Jednak dynamiczna ocena rozkładu wskazuje na krytyczne zagrożenie: rzeczywista zdolność mierzona wskaźnikiem percentylowym Ppk (ISO 22514-4) wynosi zaledwie 0,58, a linia generuje 2,50% wyrobów poza granicami tolerancji technicznej (3 sztuki na 120 pomiarów).
Intuicyjna, lecz błędna interpretacja osób nadzorujących produkcję zazwyczaj sprowadza się do obwiniania „braku skupienia operatorów po weekendzie” lub dostawy surowca o odmiennych parametrach. Prawdziwym źródłem problemu jest zjawisko rozszerzalności cieplnej metali, dotykające w równej mierze kinematykę obrabiarki CNC, jak i elementy stanowiska metrologicznego.
Analiza mechanizmu fizycznego i błędy operacyjne
Podczas dwudniowego postoju produkcyjnego dochodzi do całkowitego wychłodzenia korpusu maszyny, wrzeciona, śrub tocznych, łoża oraz cieczy obróbczej do temperatury otoczenia panującej na hali produkcyjnej, która w okresie jesienno-zimowym często spada do 16–18°C. Po porannym uruchomieniu obrabiarki zaczyna się proces intensywnego nagrzewania jej węzłów kinematycznych. Wraz ze wzrostem temperatury konstrukcja maszyny ulega mikroskopijnym odkształceniom, co bezpośrednio przesuwa punkt zerowy narzędzia względem obrabianego detalu.
Sytuację dodatkowo komplikuje błąd weryfikacji metrologicznej. Detal pobrany bezpośrednio z zimnej obrabiarki trafia do laboratorium pomiarowego lub na płytę kontrolną pracującą w standardowej temperaturze 20°C (zgodnie z ISO 1). Jeżeli detal nie przejdzie pełnej aklimatyzacji, pomiar dotyczy struktury skurczonej termicznie. W efekcie stalowy detal o wymiarze nominalnym 50 mm, mierzony w temperaturze 17°C, wykazuje pozorny skurcz rzędu 1,5–2 µm na każde 100 mm długości, co w próbce nr 1 skutkuje natychmiastowym zrzutem wymiaru do poziomu poniżej 49,95 mm (wylot poniżej LSL i LCL).
W tym momencie pojawia się największa pułapka operacyjna: nadgorliwość nastawcza operatora. Widząc wynik poniżej LCL/LSL w pierwszym tygodniu (W1), operator koryguje korektory narzędziowe (offset), przesuwając wymiar w górę. W miarę upływu kolejnych godzin obrabiarka osiąga stan równowagi termicznej (ok. 38–42°C na wrzecionie), a emulsja chłodząca osiąga nominalną temperaturę roboczą. Wymiary obrabianych detali naturalnie rosną wzdłuż stromego trendu (próbki 1–10 – naruszenie Reguły 3 Nelsona), co w połączeniu ze sztuczną, poranną korektą offsetu doprowadza w próbce nr 10 do przebicia górnej granicy specyfikacji (USL) na poziomie powyżej 50,025 mm i wygenerowania nienaprawialnego braku.
Z kolei w drugim tygodniu (W2 – próbka 62) obserwujemy inną dynamikę: przy braku korekty offsetu przez Operatora następuje szybsze, naturalne dogrzanie układu, a wymiary po chwilowym zejściu w okolice LCL/LSL samoistnie wracają do linii centralnej CL=50,000 mm bez wygenerowania złomu po stronie USL. Z perspektywy standardu IATF 16949 (wymagania 8.5.1.1 dotyczące sterowania produkcją oraz 9.1.1.1 w zakresie monitorowania procesów) poranna korekta w W1 stanowiła klasyczny błąd nadmiernej regulacji, który doprowadził do wystąpienia łącznie 8 punktów poza limitami decyzyjnymi reguł Nelsona (w tym Reguł 1, 3, 5 i 6).
Wizualizacja zjawiska na karcie kontrolnej (I-MR)
Poniższa karta kontrolna obrazuje przykładowy przebieg procesu. Widoczny jest drastyczny spadek wymiarów w poniedziałkowe poranki, po których następuje nieliniowy powrót do stanu stabilnego. Zwróć uwagę, jak naturalny szum losowy sprawia, że przebiegi w obu tygodniach różnią się od siebie dynamiką powrotu do normy, co jest typowe dla rzeczywistych środowisk produkcyjnych.
[OBRAZEK: image1.png – dashboard SPC / karta kontrolna I-MR]
Wnioski i standard techniczny (Plan Działań Zapobiegawczych)
Zjawisko dryfu termicznego dowodzi, że karty SPC nie mogą funkcjonować w oderwaniu od parametrów fizyko-chemicznych infrastruktury (parametry wejściowe X). Fakt, że uśredniony wskaźnik Cpk50=1,41 maskuje załamanie zdolności do poziomu Ppk=0,58 i straty na poziomie 2,50% braków, wymusza wdrożenie rygorystycznego standardu operacyjnego:
Automatyzacja cyklu rozgrzewania maszyny (Warm-up Macro)
W sterownikach CNC należy zaimplementować bezwzględnie egzekwowany program rozruchowy, uruchamiany automatycznie przez harmonogram PLC na 30–45 minut przed planowanym rozpoczęciem pierwszej zmiany w poniedziałek. Program ten musi wymuszać jednoczesny ruch osi w pełnym zakresie roboczym z ograniczonym posuwem, obroty wrzeciona na poziomie 30% prędkości znamionowej oraz cyrkulację chłodziwa, co pozwala na wyrównanie gradientów temperatur w całym łożu obrabiarki.
Standard aklimatyzacji metrologicznej detali
Procedura zatwierdzania pierwszej sztuki (First Article Inspection / FAI) musi zawierać obligatoryjny czas kondycjonowania detalu na płycie granitowej stacji kontrolnej (minimum 15–20 minut). Pomiary precyzyjne nie mogą być autoryzowane w systemie MES bez odczytu z pirometru lub stykowego czujnika temperatury potwierdzającego, że detal osiągnął temperaturę 20 ± 1°C.
Blokada korekcji offsetu w systemie MES
Należy wprowadzić zasadę proceduralną zabraniającą operatorom manualnej modyfikacji offsetu na podstawie pojedynczego punktu pomiarowego poza granicą ostrzegawczą w ciągu pierwszych 90 minut pracy gniazda. Wszelkie korekty w tym oknie czasowym wymagają potwierdzenia przez Inżyniera Jakości lub Ustawiacza Procesu po weryfikacji parametrów temperaturowych układu.
Rekomendowana struktura wdrażania zmian u operatorów (SOP)
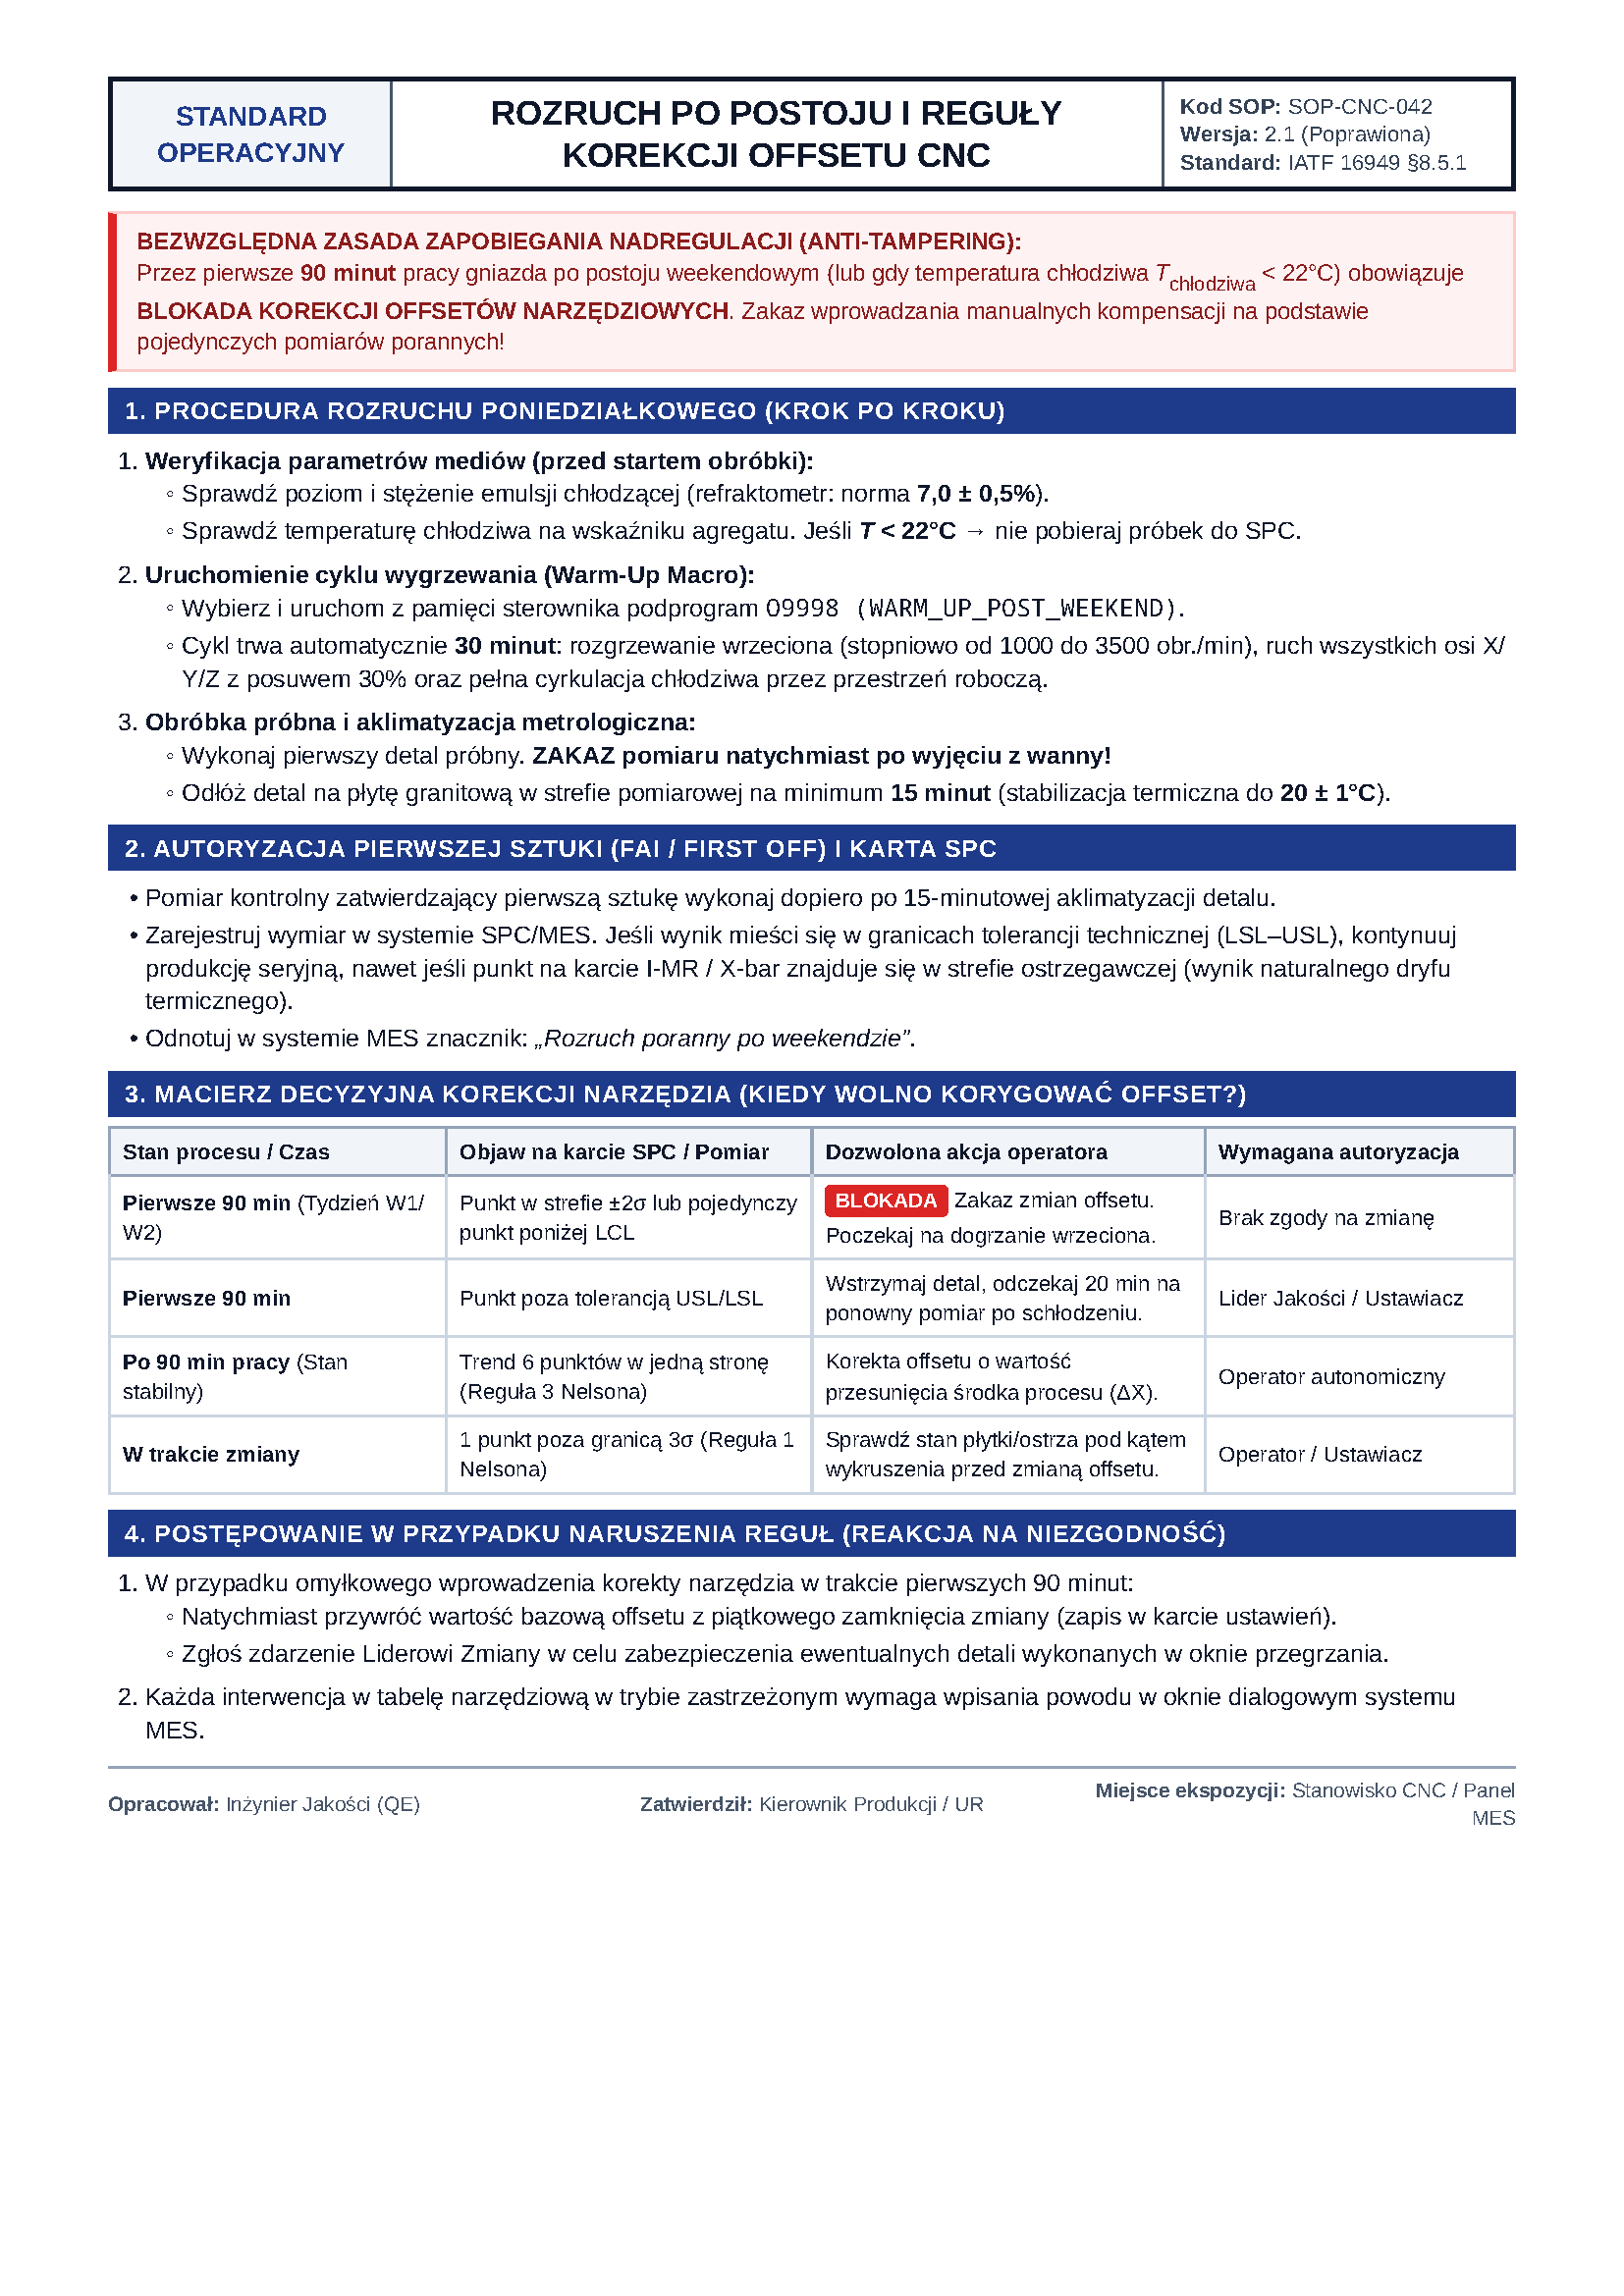
Aby przełożyć te analizy na codzienne nawyki, warto wdrożyć jednostronicową instrukcję na stanowiskach CNC, regulującą rozruch poniedziałkowy i zakazującą niekontrolowanych korekt parametrów przed ustabilizowaniem temperatury.
Przykładowy widok karty:
Podsumowanie
Poranny spadek wymiaru po weekendzie
to zwykle dryf termiczny maszyny i detalu, a nie błąd operatora czy inny surowiec.
Uśrednione wskaźniki mogą zmylić:
Cpk50 = 1,41 maskowało rzeczywiste Ppk = 0,58 i 2,50% braków.
Korekta offsetu na zimnej maszynie pogłębia problem:
w W1 doprowadziła do przekroczenia USL, a w W2 proces bez korekty sam wrócił do linii centralnej.
Trzy działania zapobiegawcze:
automatyczny cykl rozgrzewania, aklimatyzacja detalu przed pomiarem i blokada korekt offsetu przez pierwsze 90 minut.
Karta SPC pokazuje skutek, ale przyczyny trzeba szukać w fizyce procesu. Dopiero połączenie danych pomiarowych z warunkami pracy maszyny pozwala odróżnić prawdziwy problem od naturalnego rozgrzewania się układu.