Kontrola jakości
Pomiar z suwmiarki trafia prosto do systemu. Ocena jest od razu.
DiGi Smart Control zastępuje papierowe karty kontroli. Technolog definiuje plan, system pilnuje momentu kontroli, operator mierzy podłączonym przyrządem, a kierownik jakości widzi zdolność procesu, zanim powstanie brak.
Cena: od 999 zł miesięcznieZobacz cennik
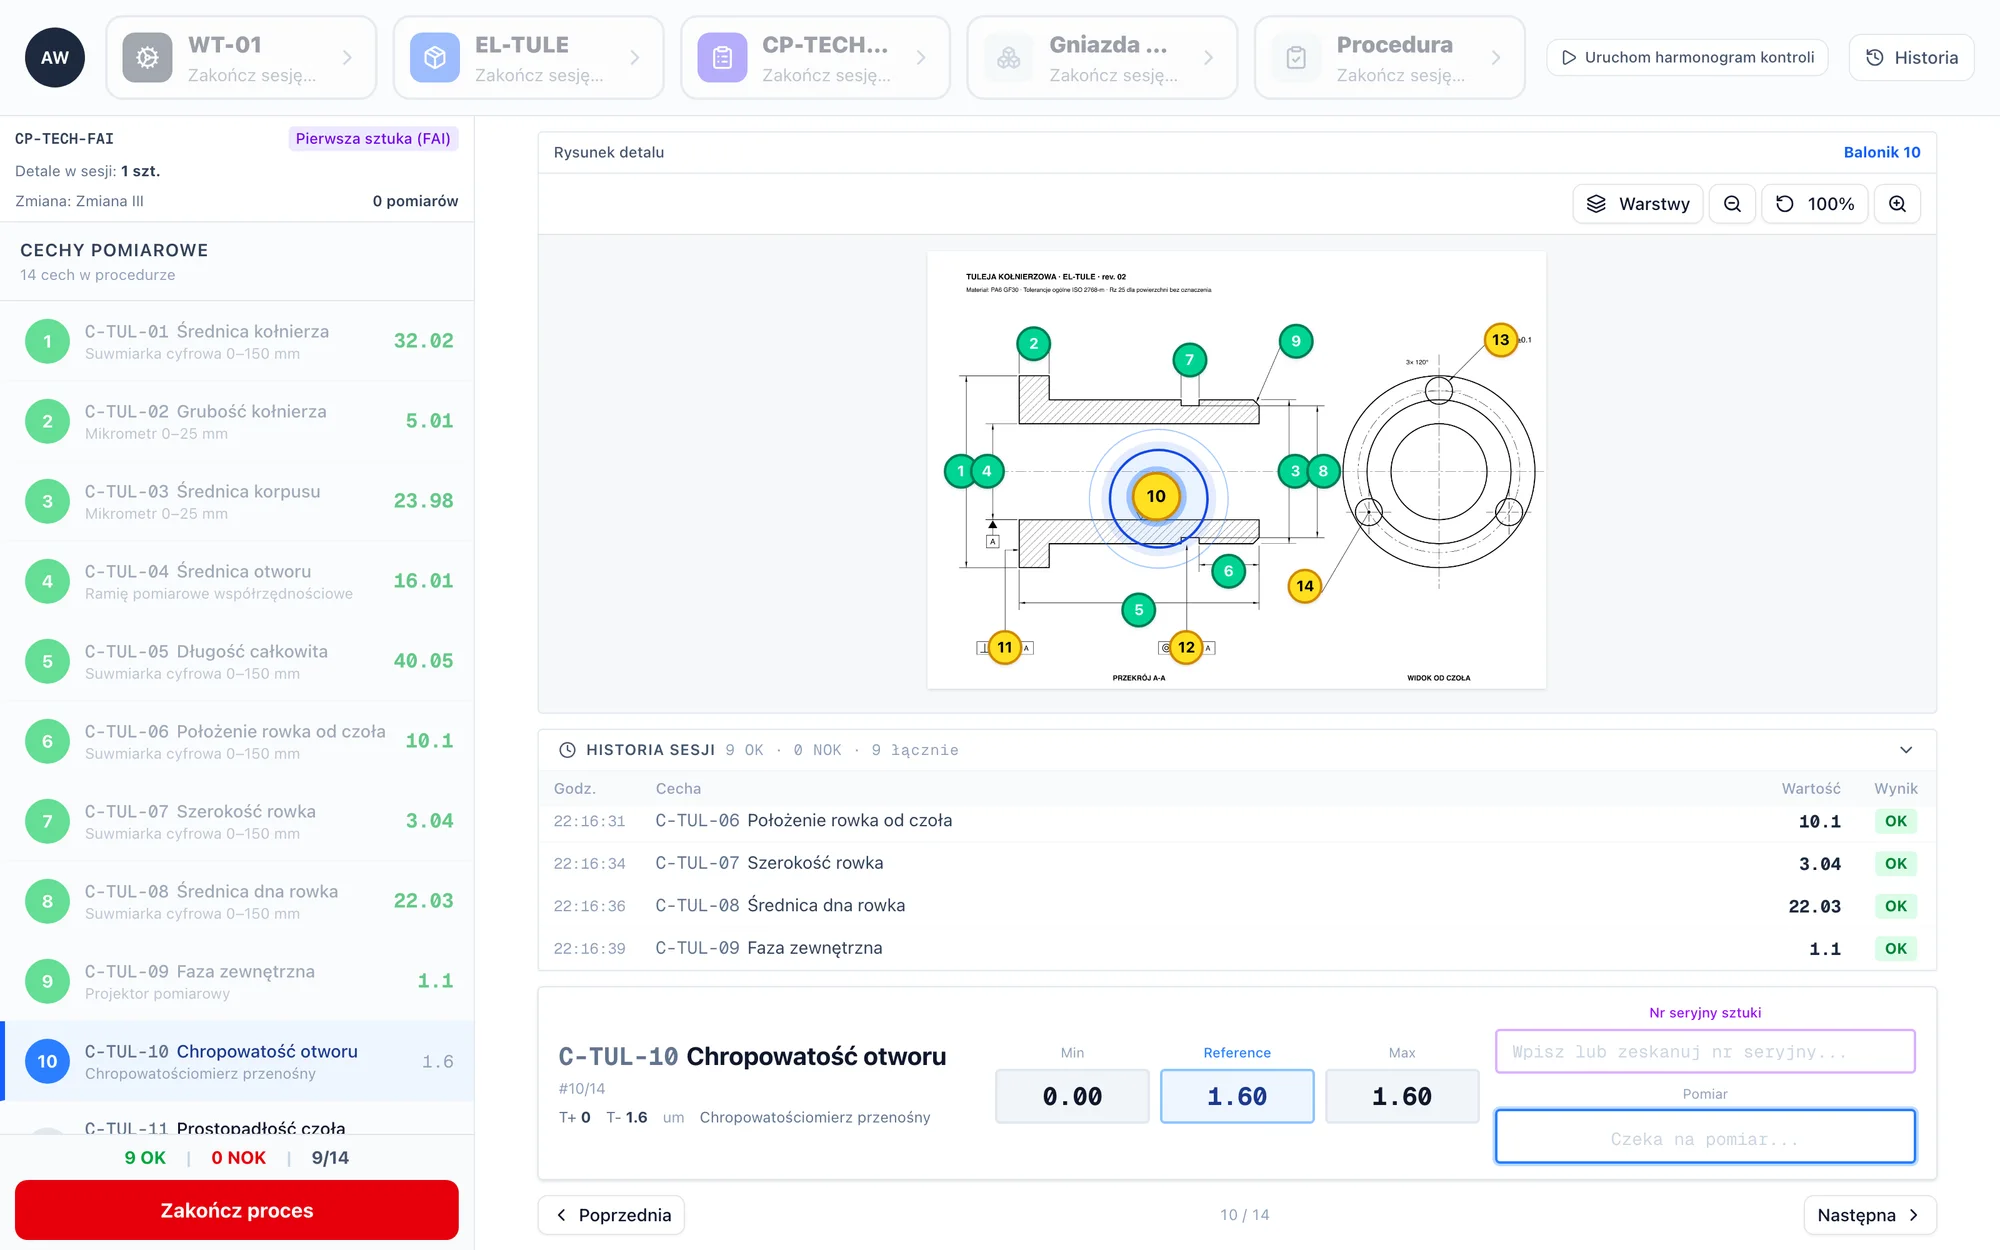
Jak działa DiGi Smart Control?
Od przypomnienia o kontroli, przez pomiar z wagi, do alertu u kierownika jakości. Kliknij krok albo poczekaj, animacja przechodzi dalej automatycznie.
Pracują z nami zakłady produkcyjne

Czy to brzmi znajomo?
Wyniki przepisywane z kartki
Operator mierzy, zapisuje na papierze, ktoś wieczorem wklepuje to do arkusza. Błędy przepisania i dane z opóźnieniem jednego dnia.
Kontrola zależy od tego, kto pamiętał
Pierwsza sztuka po przezbrojeniu, kontrola co godzinę, co tysiąc sztuk. Na papierze nikt nie sprawdzi, czy faktycznie się odbyła.
Problem widać dopiero w reklamacji
Proces powoli ucieka z tolerancji, a jedno gniazdo formy psuje wynik. W liczbach zbiorczych tego nie widać.
Jak to wygląda w praktyce
Sześć kroków od rysunku detalu do zamkniętej niezgodności, na ekranach systemu.
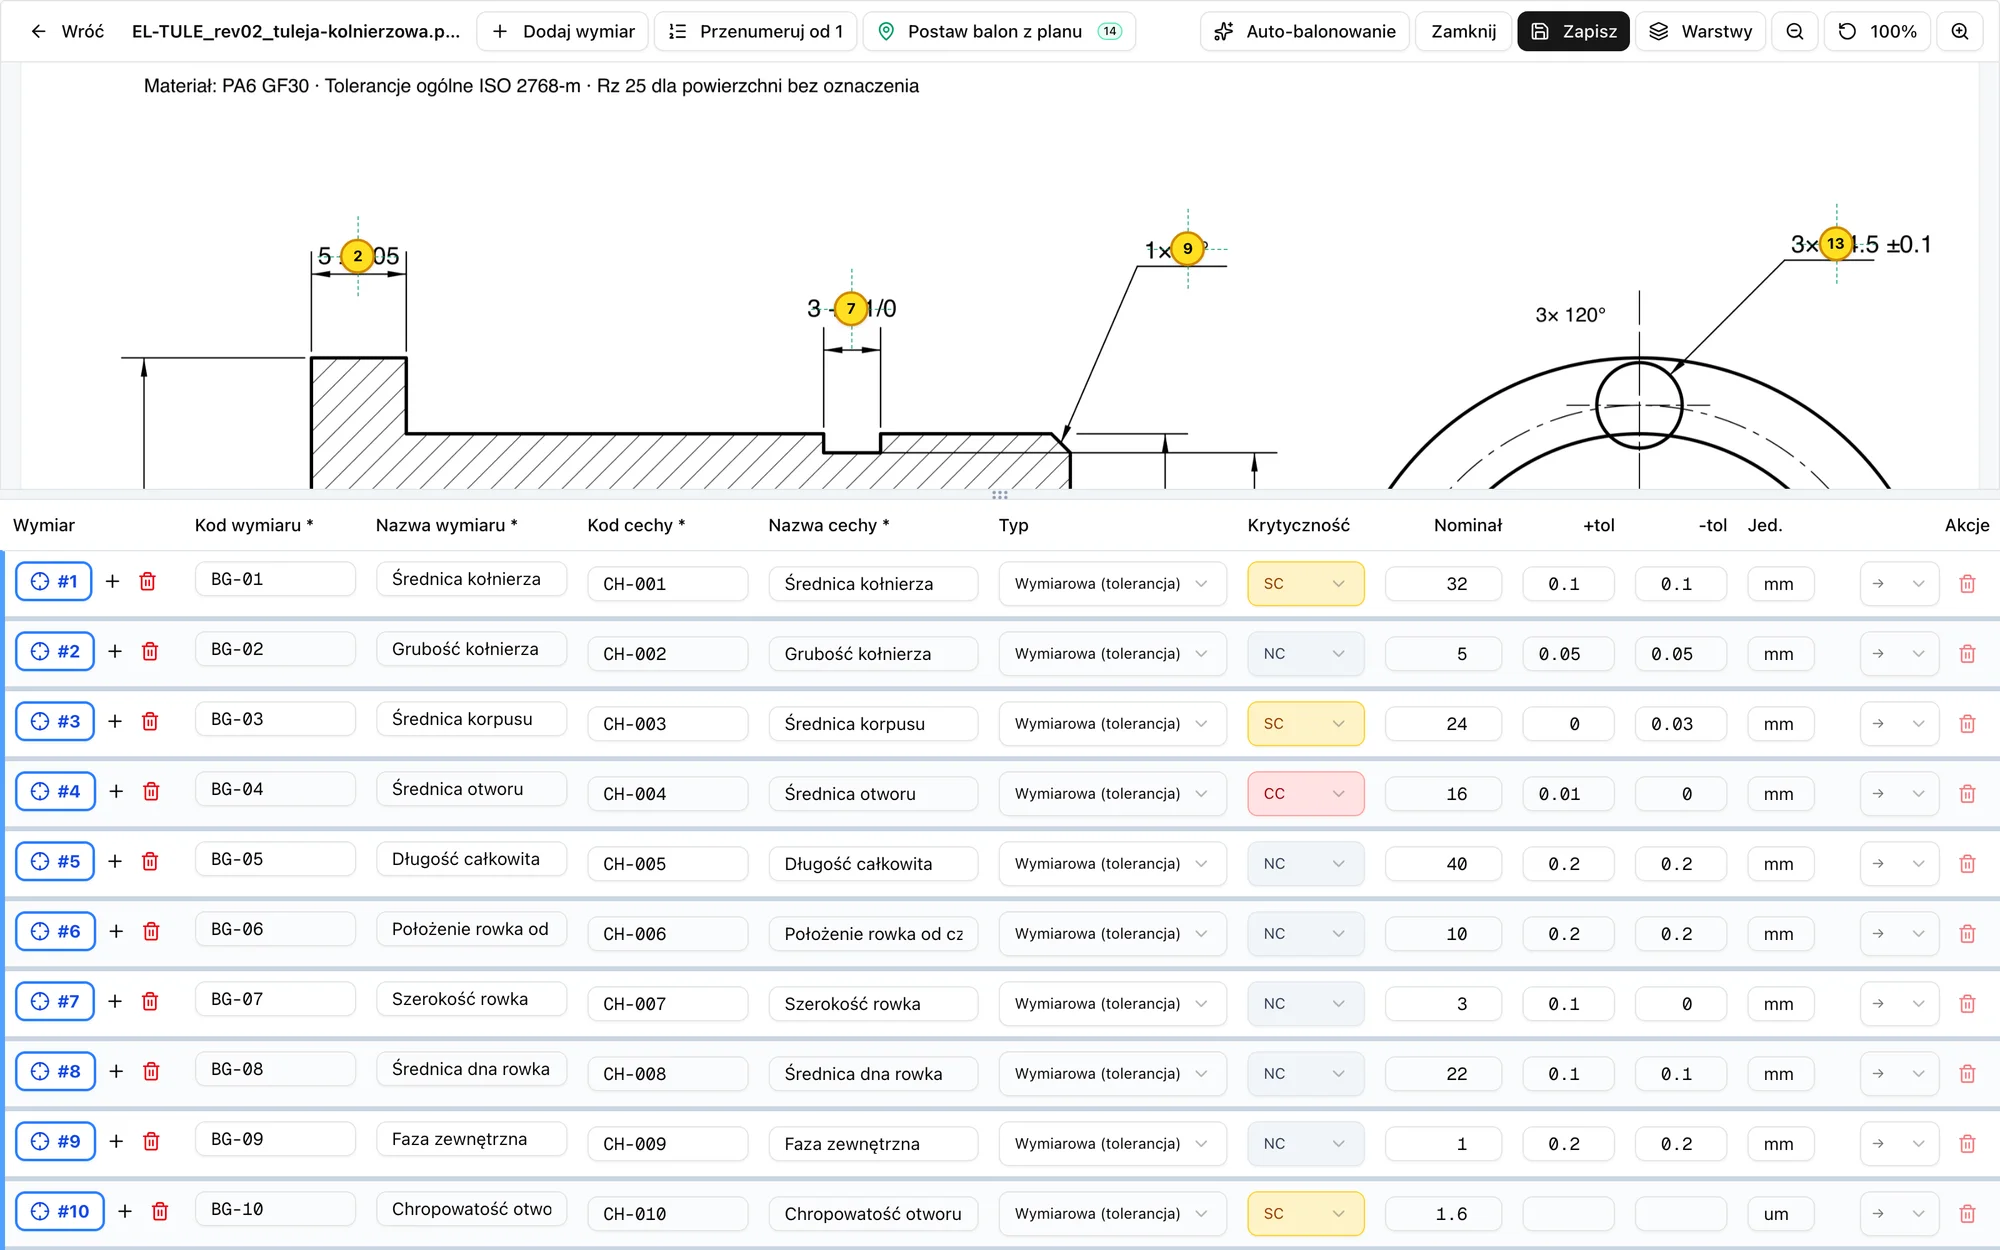
Plan kontroli nowego detalu gotowy w kwadrans
Wgrywasz rysunek, system rozpoznaje wymiary i tolerancje, numeruje je balonami i proponuje listę cech. Technolog zatwierdza, zamiast przepisywać.
Uruchomienie wyrobu przestaje być wąskim gardłem działu jakości.
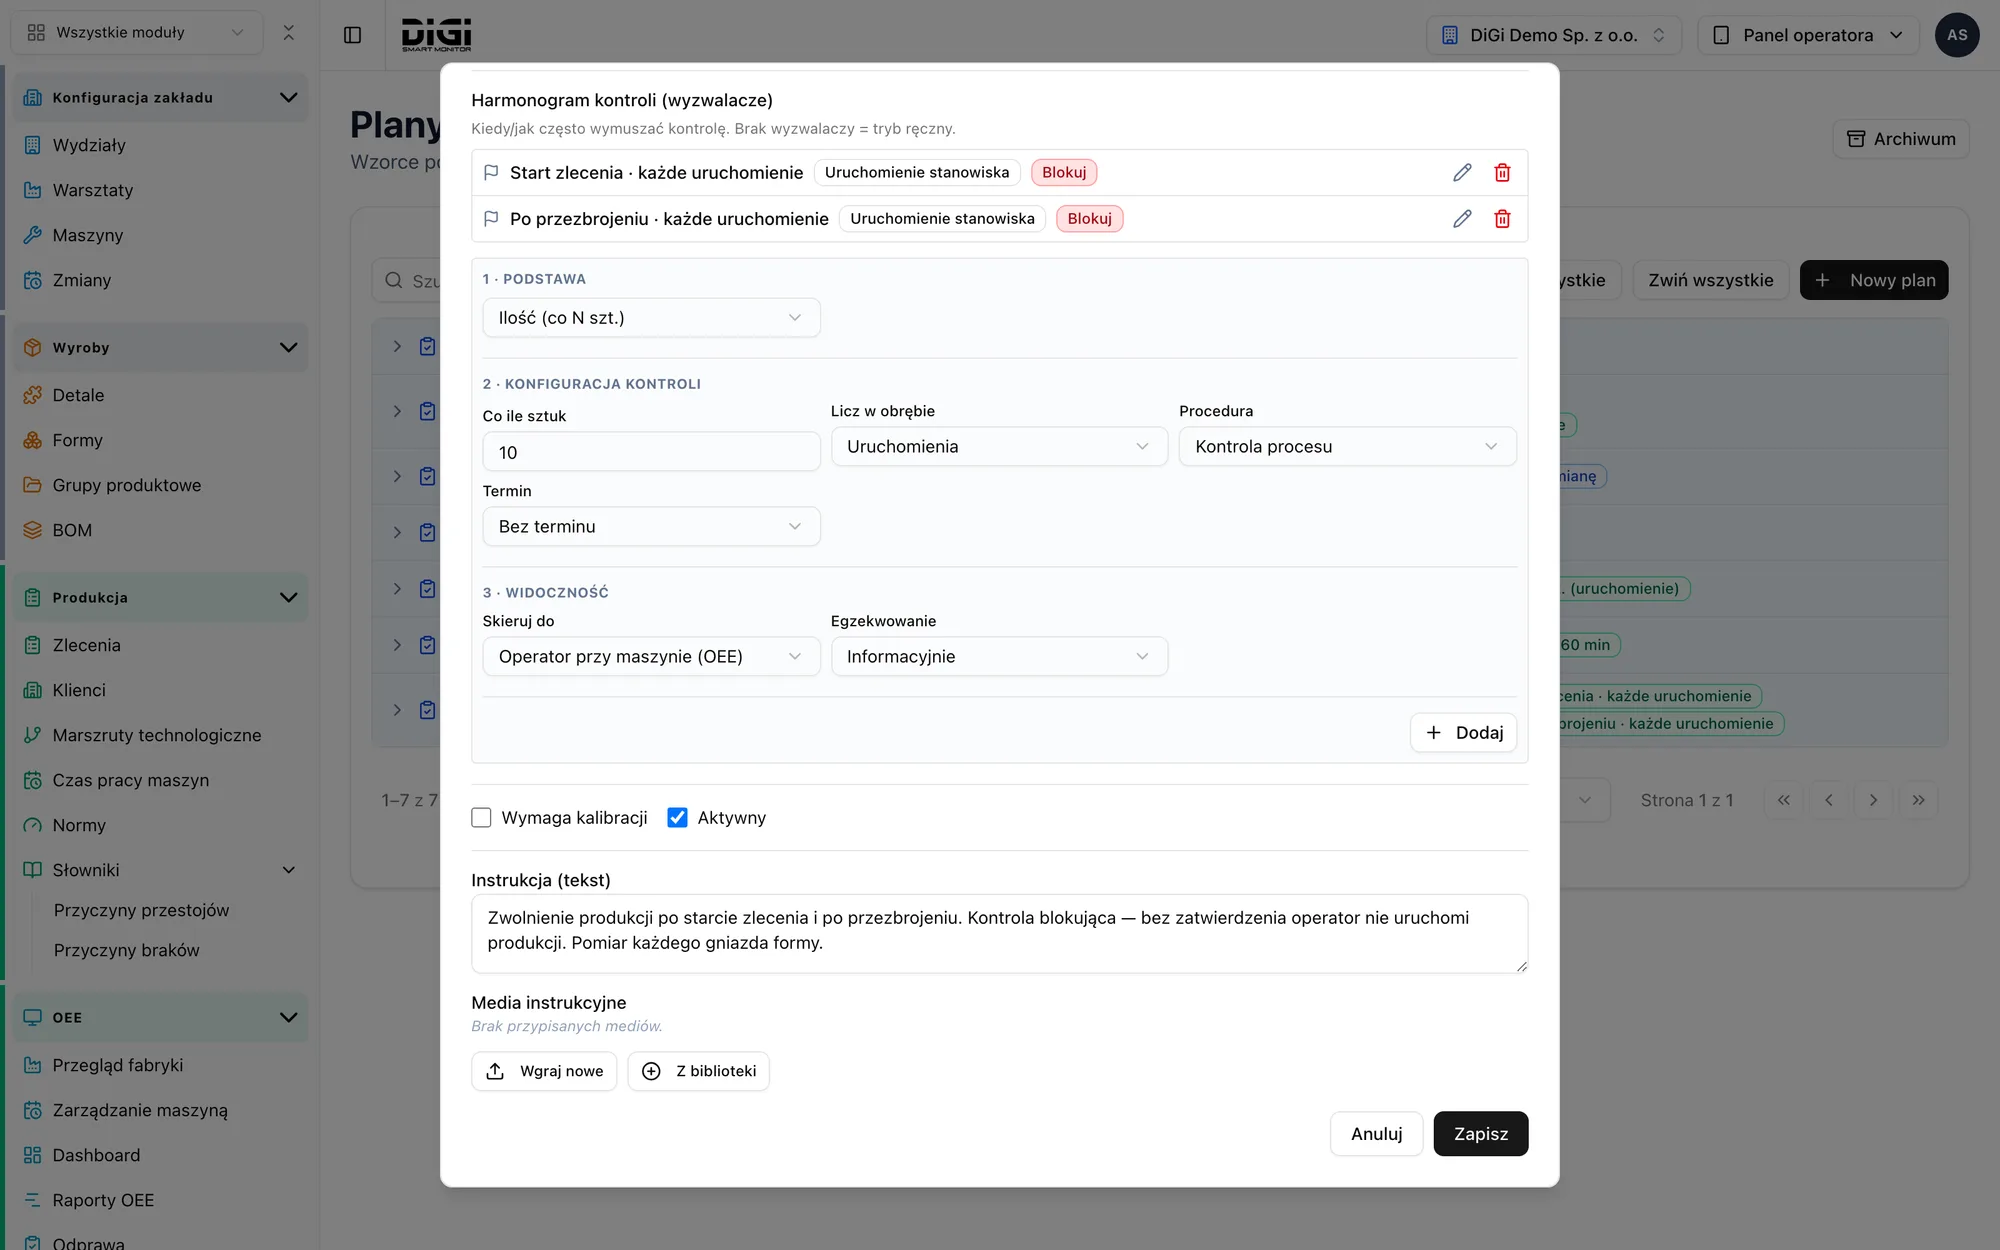
System pilnuje terminów kontroli
Ustawiasz, kiedy kontrola ma się pojawić: po starcie zlecenia, po przezbrojeniu, co godzinę albo co tysiąc sztuk. W trybie blokującym produkcja nie ruszy bez kontroli pierwszej sztuki.
Wykonanie kontroli przestaje zależeć od tego, kto akurat pamiętał.
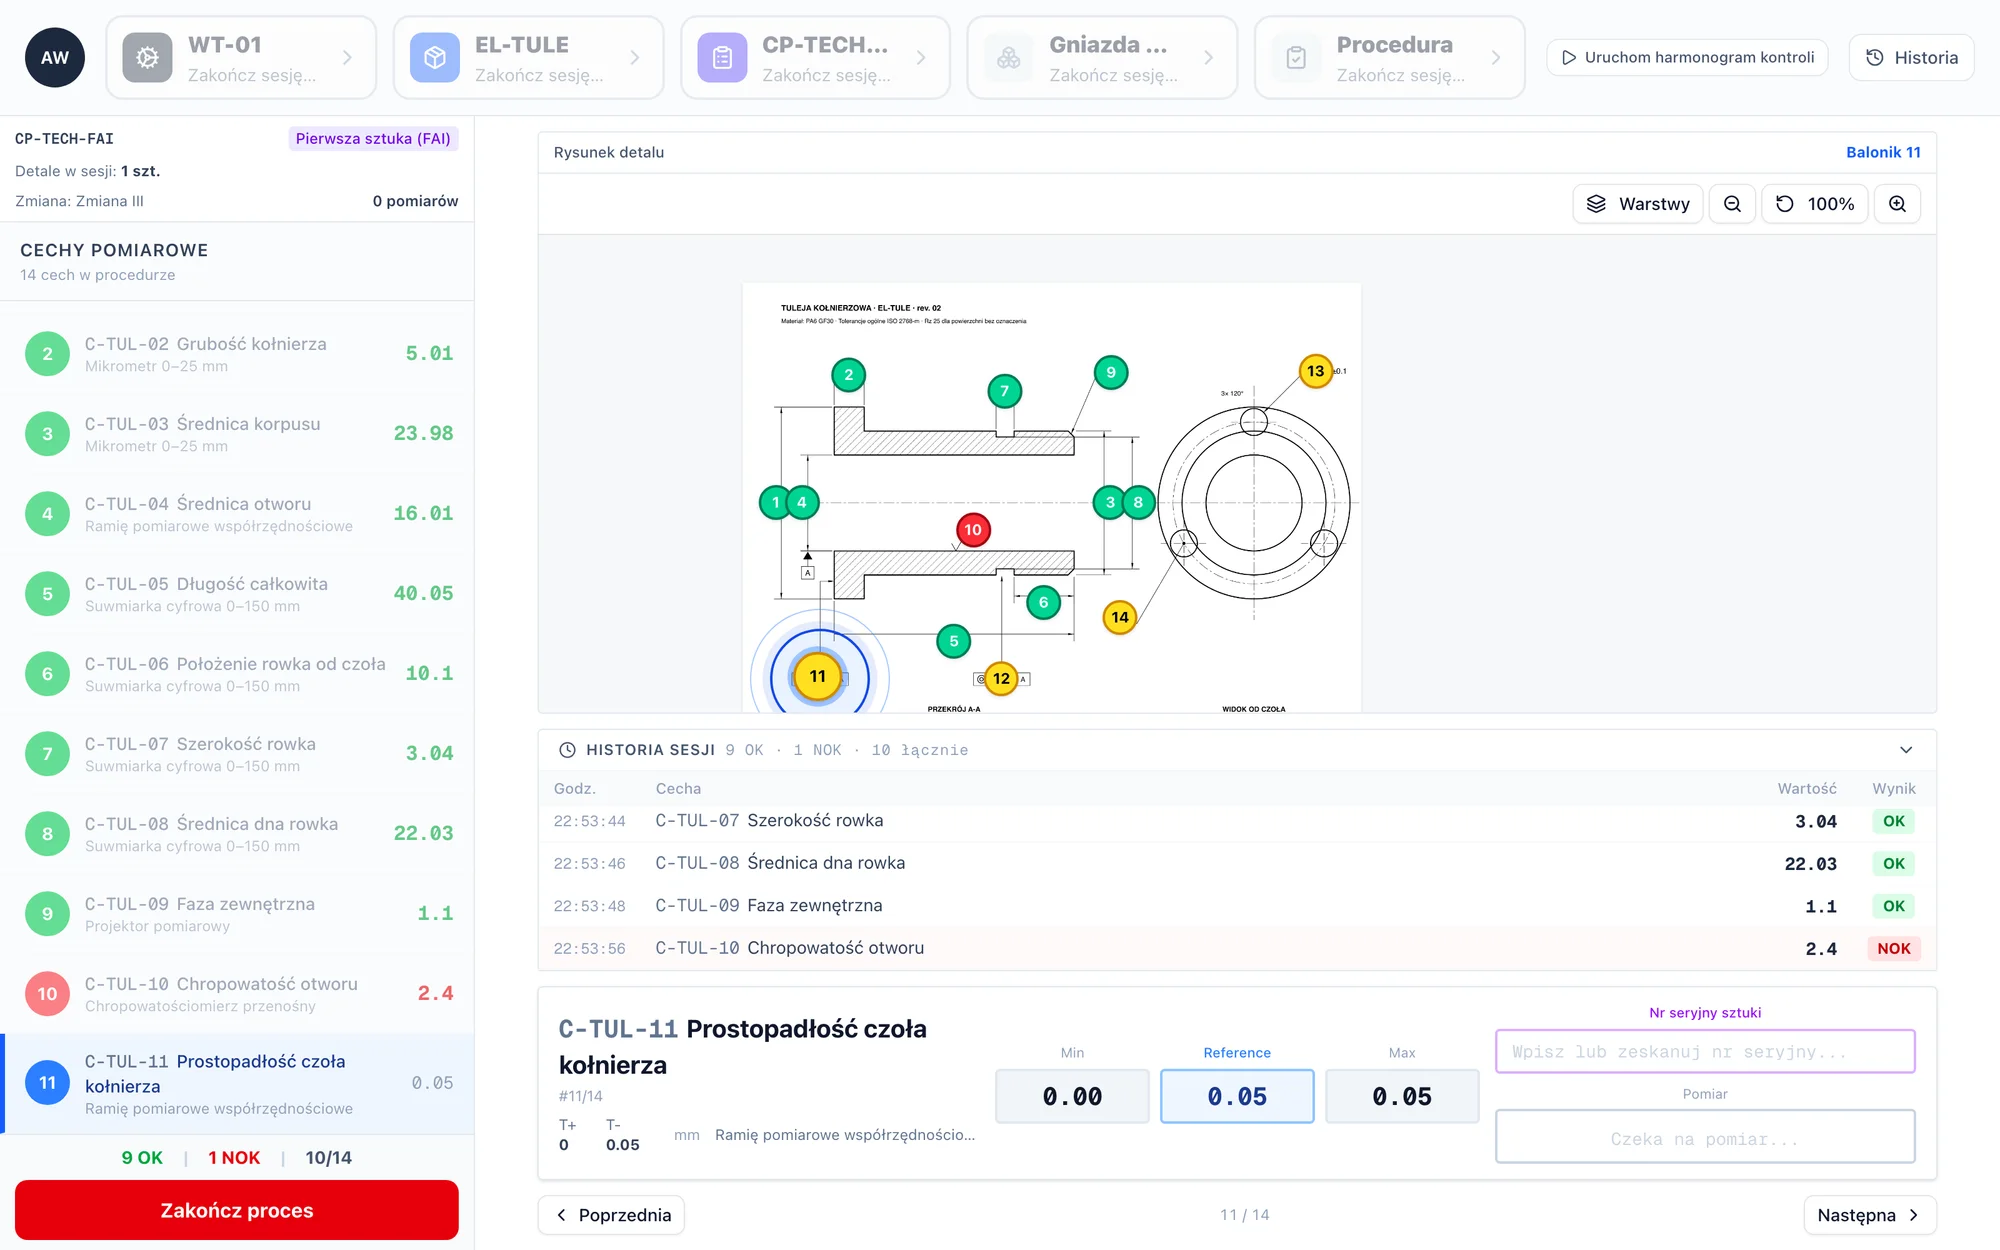
Wynik wchodzi prosto z przyrządu
Waga i suwmiarka łączą się z tabletem po kablu albo przez Bluetooth, prosto w przeglądarce. Operator naciska przycisk na przyrządzie, wartość wchodzi w pole i jest od razu oceniona względem tolerancji.
Pomiar trwa tyle, ile sam pomiar. Nie ma błędów przepisania.
Poza tolerancją: wada i przyczyna od razu
Czerwone pole otwiera rejestrację niezgodności. Operator wybiera wadę i przyczynę ze słownika. Klika, nie pisze.
Powstaje statystyka przyczyn, a nie tylko lista odrzuconych wyników.
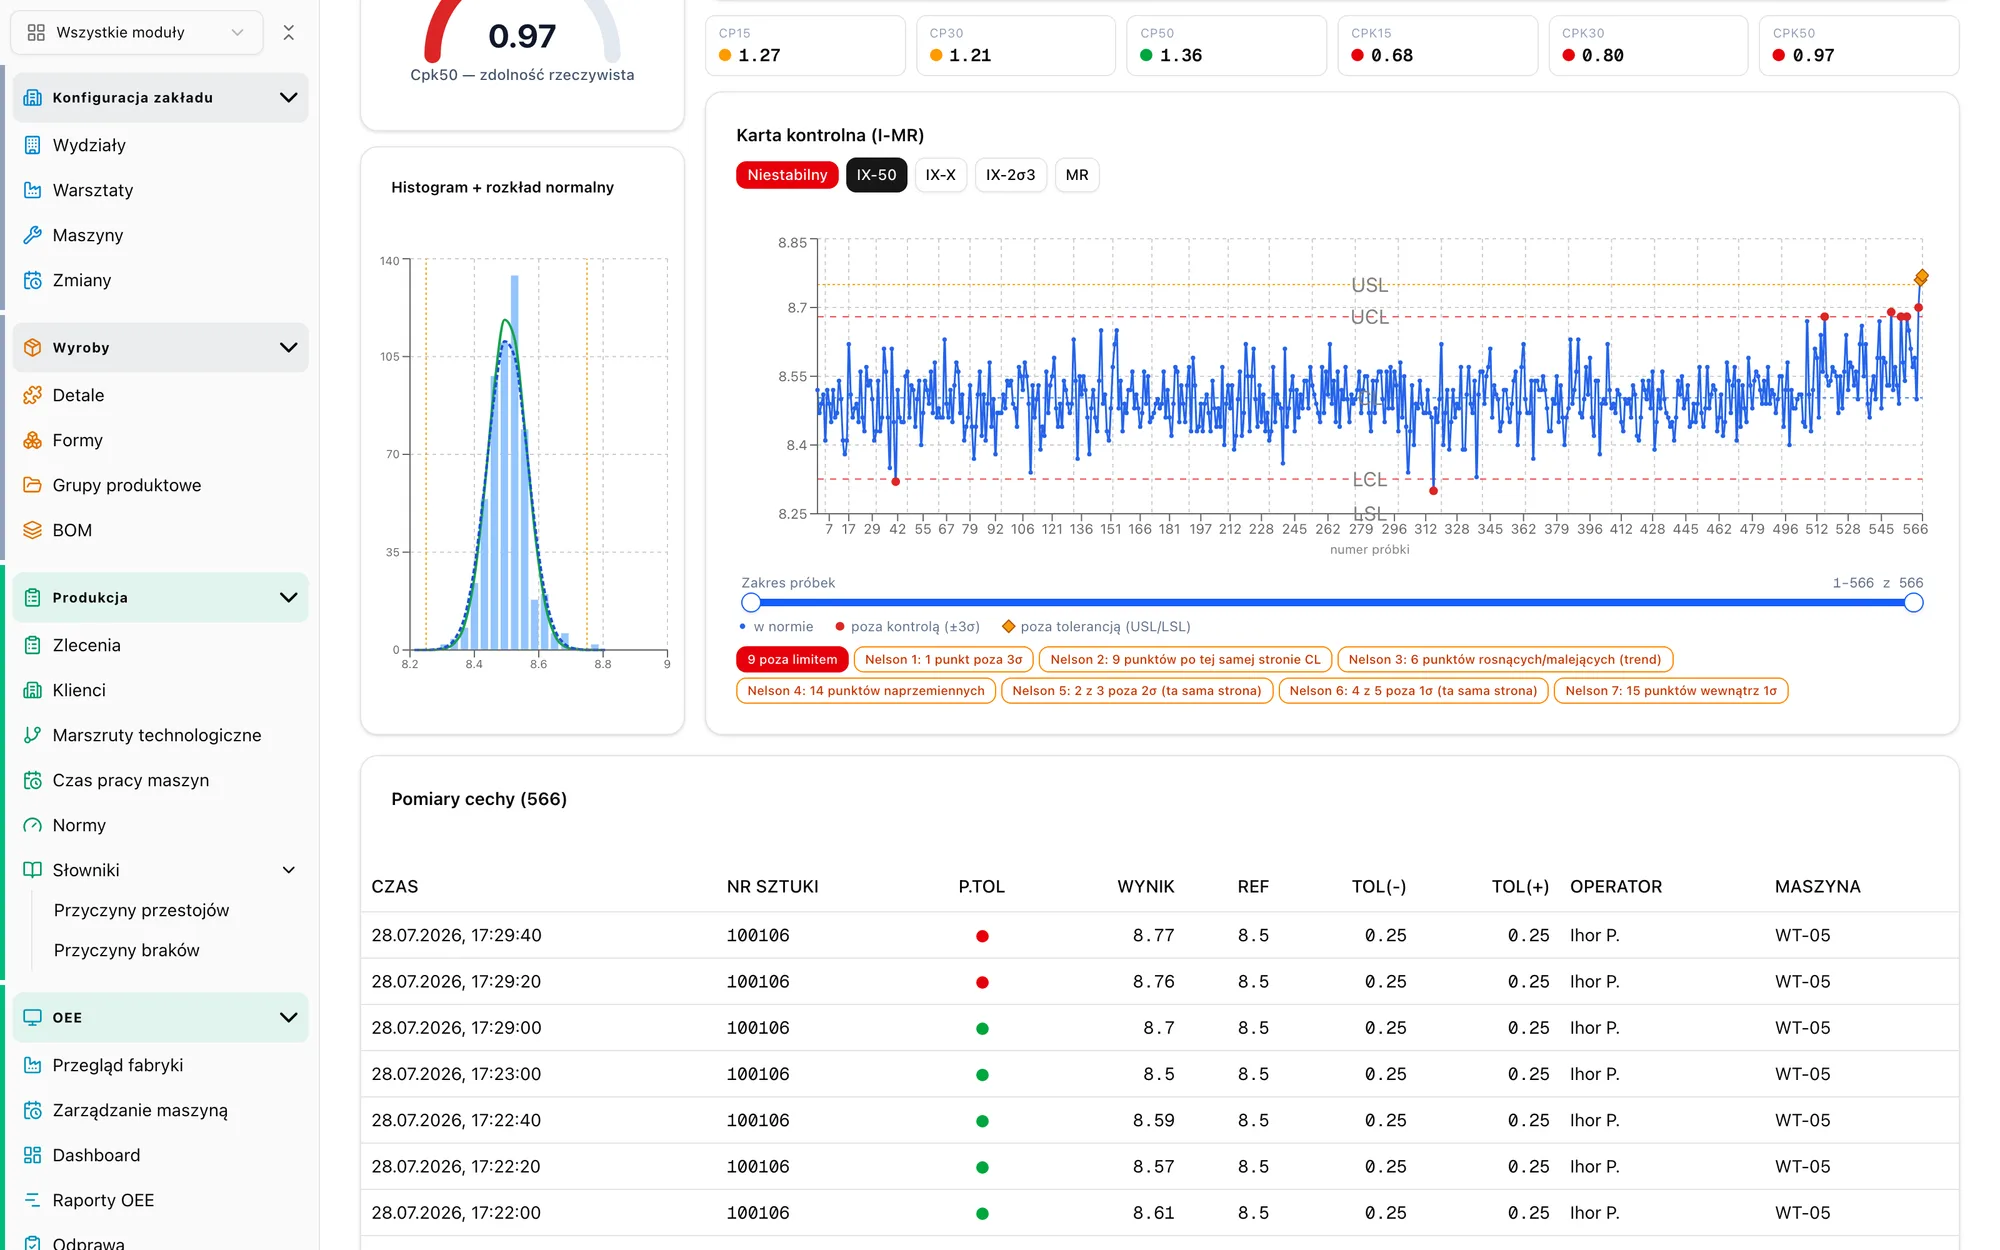
Proces ucieka i widać to, zanim powstanie brak
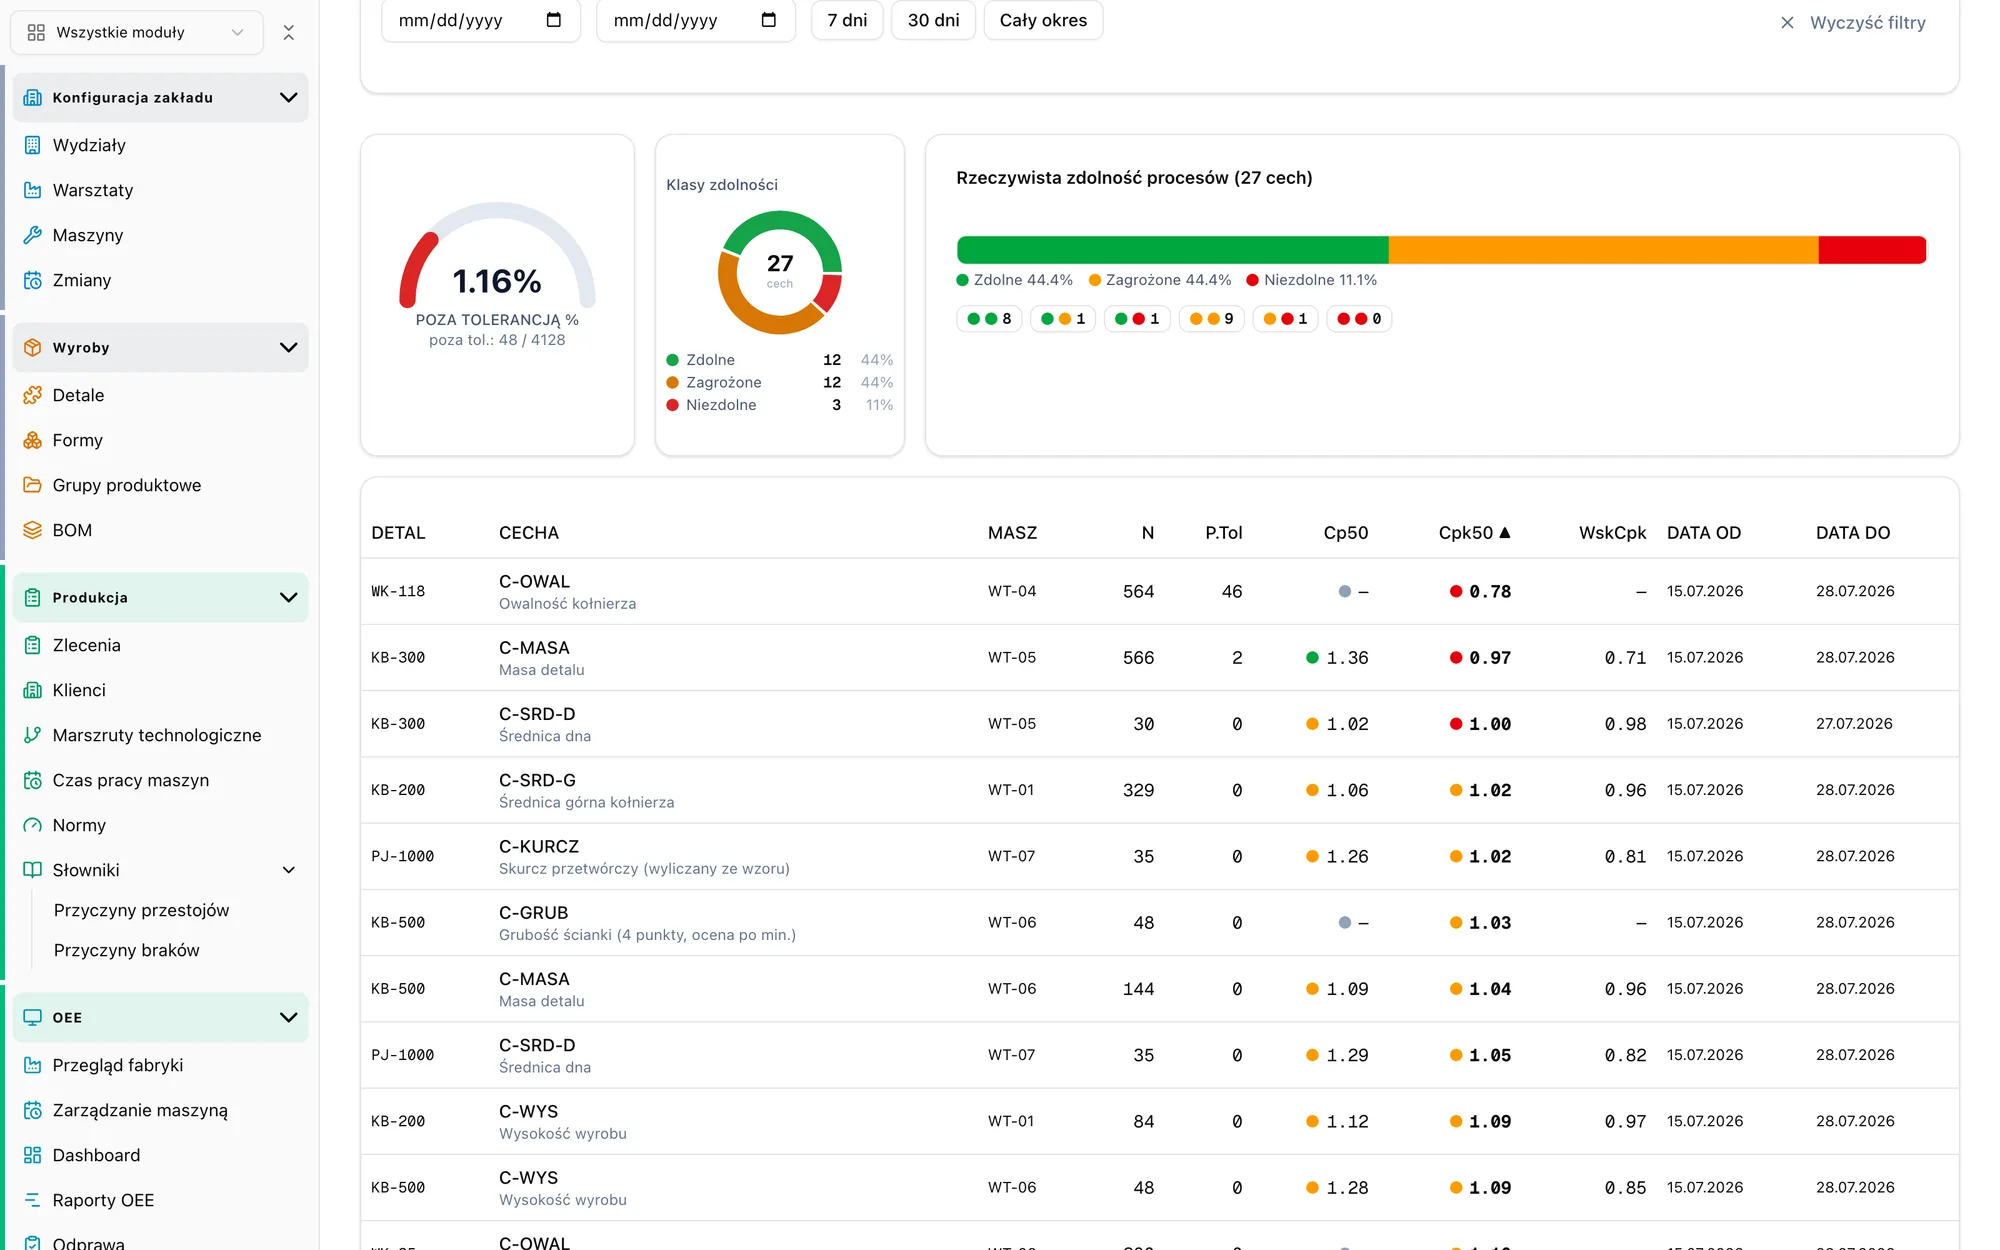
Karty kontrolne I-MR i X̄-R z regułami wykrywania trendów, histogram, Cp i Cpk. Zdolność liczona także osobno dla każdego gniazda formy i każdej maszyny.
Reagujesz na trend, a nie na reklamację.
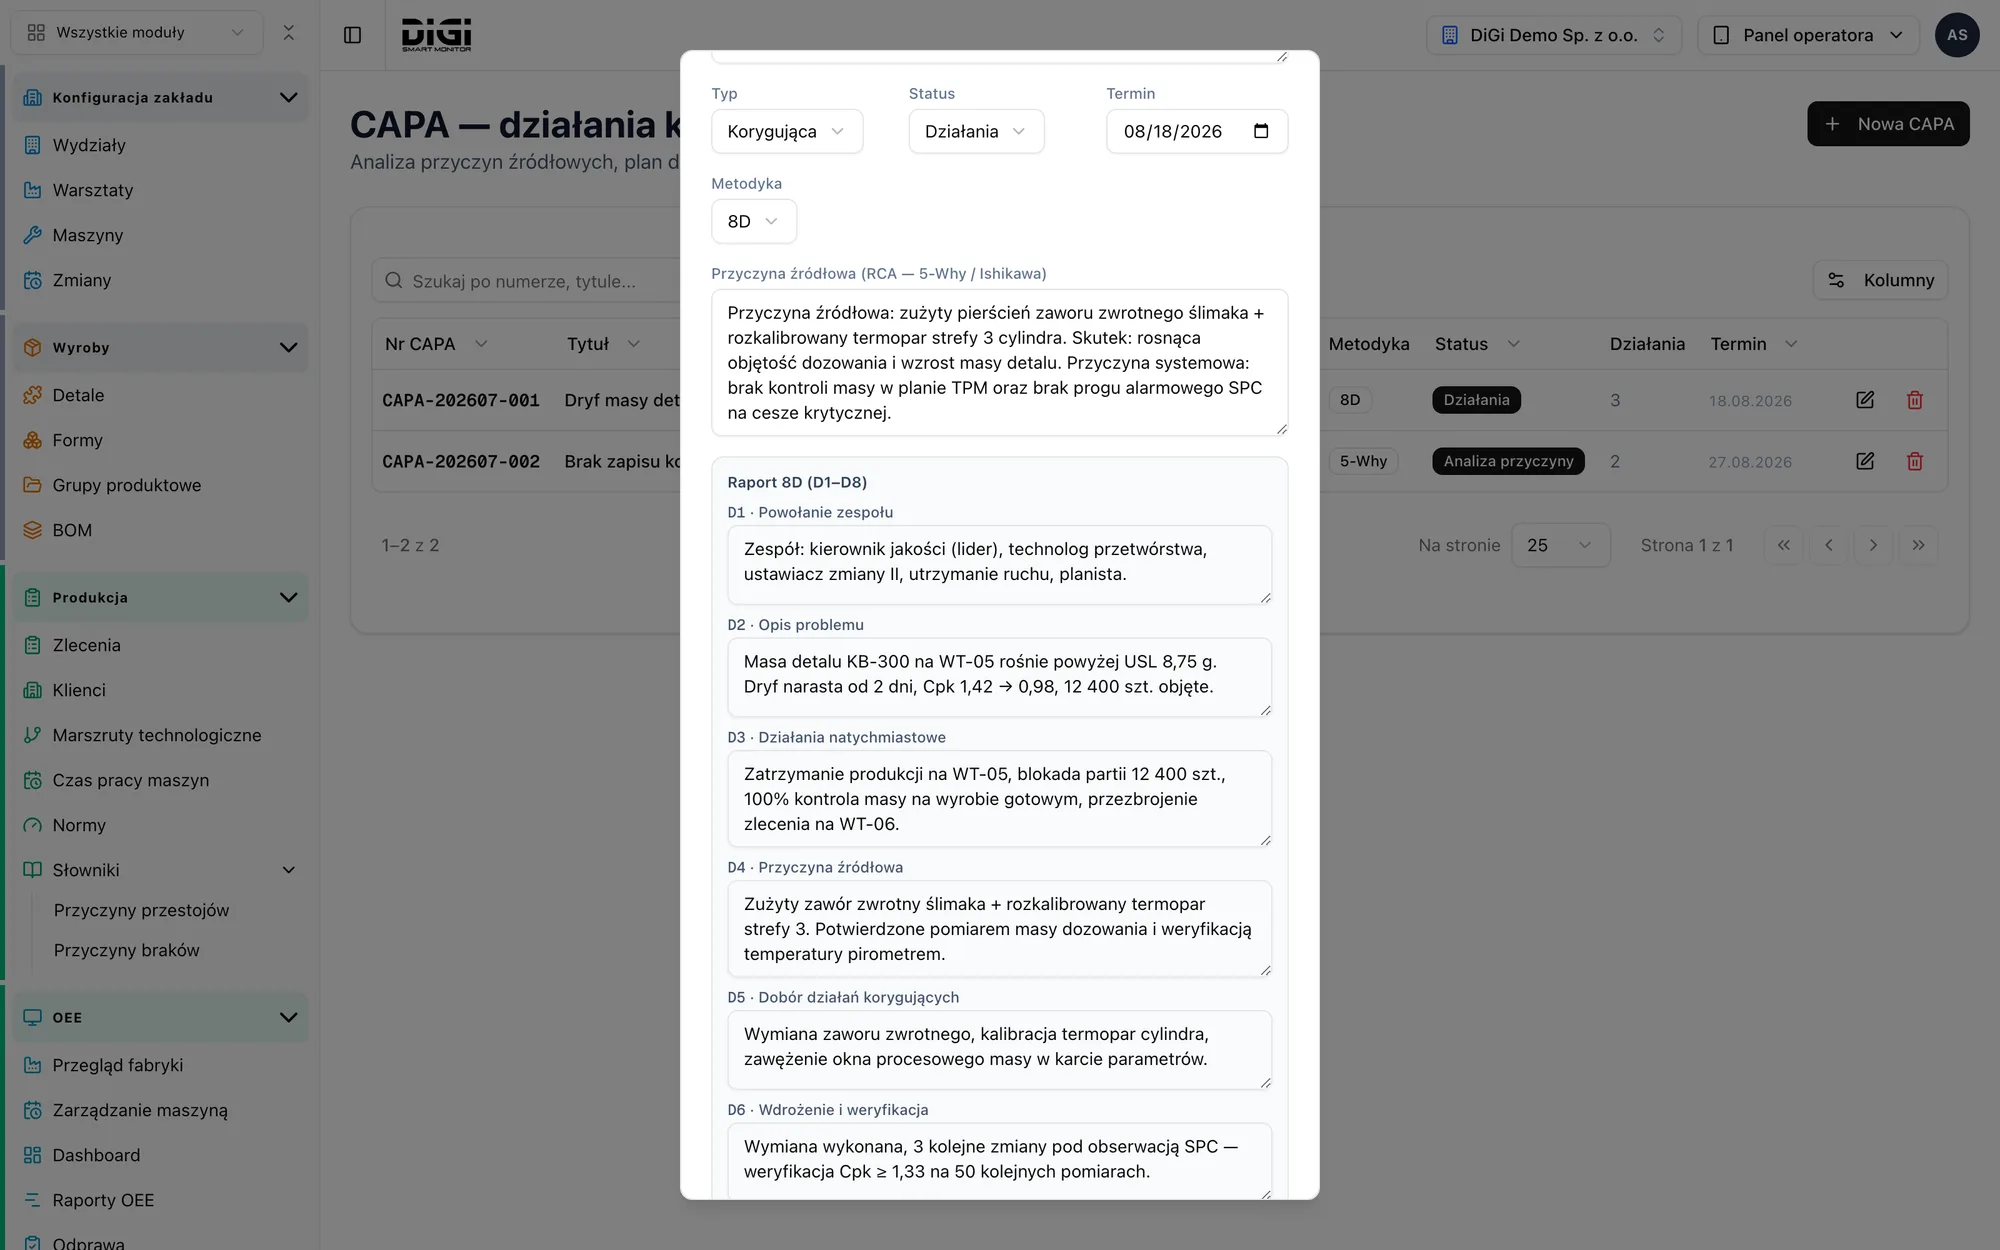
Niezgodność zostaje zamknięta, a nie przedyskutowana
Decyzja o wyrobie niezgodnym, działania korygujące z osobą i terminem, raport 8D krok po kroku, audyty warstwowe z listą działań.
Zamknięty obieg: niezgodność, działanie, dowód wykonania.
Co wyróżnia DiGi Smart Control
Balonowanie rysunku, pomiar per gniazdo, instrukcja przy każdej cesze u operatora i zdolność, której można ufać.
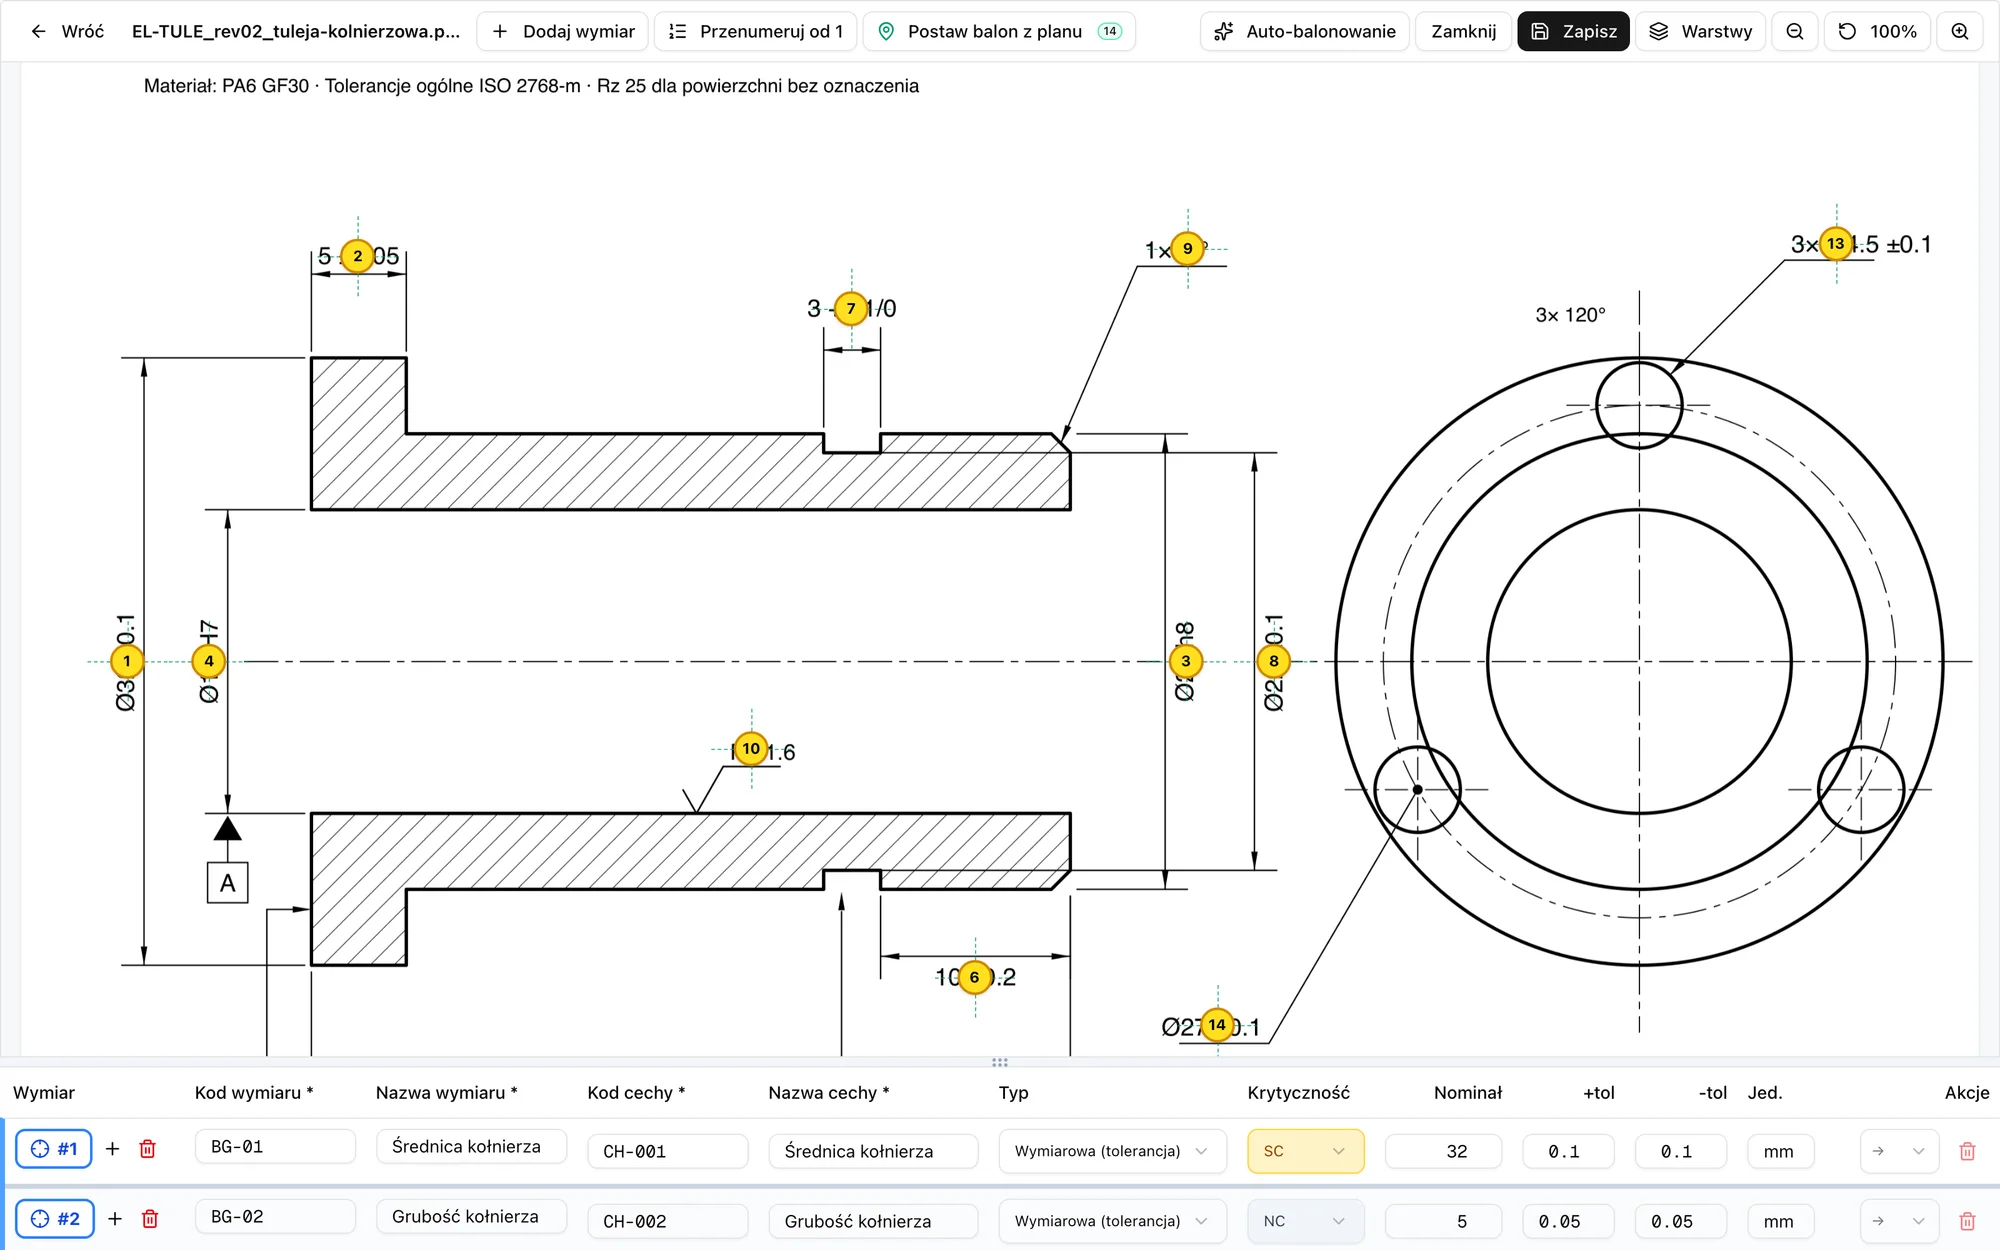
Balonowanie rysunku
Wgraj rysunek, zobacz plan kontroli
System czyta rysunek PDF, znajduje wymiary z tolerancjami i numeruje je balonami. Technolog sprawdza i zatwierdza, zamiast przepisywać wymiar po wymiarze. Rozpoznane wymiary trafiają do planu kontroli jako cechy z tolerancją, przyrządem i procedurą, a operator widzi ten sam rysunek przy pomiarze.
Chcesz zobaczyć to na własnym rysunku? Przynieś go na prezentację, zrobimy plan kontroli na żywo.
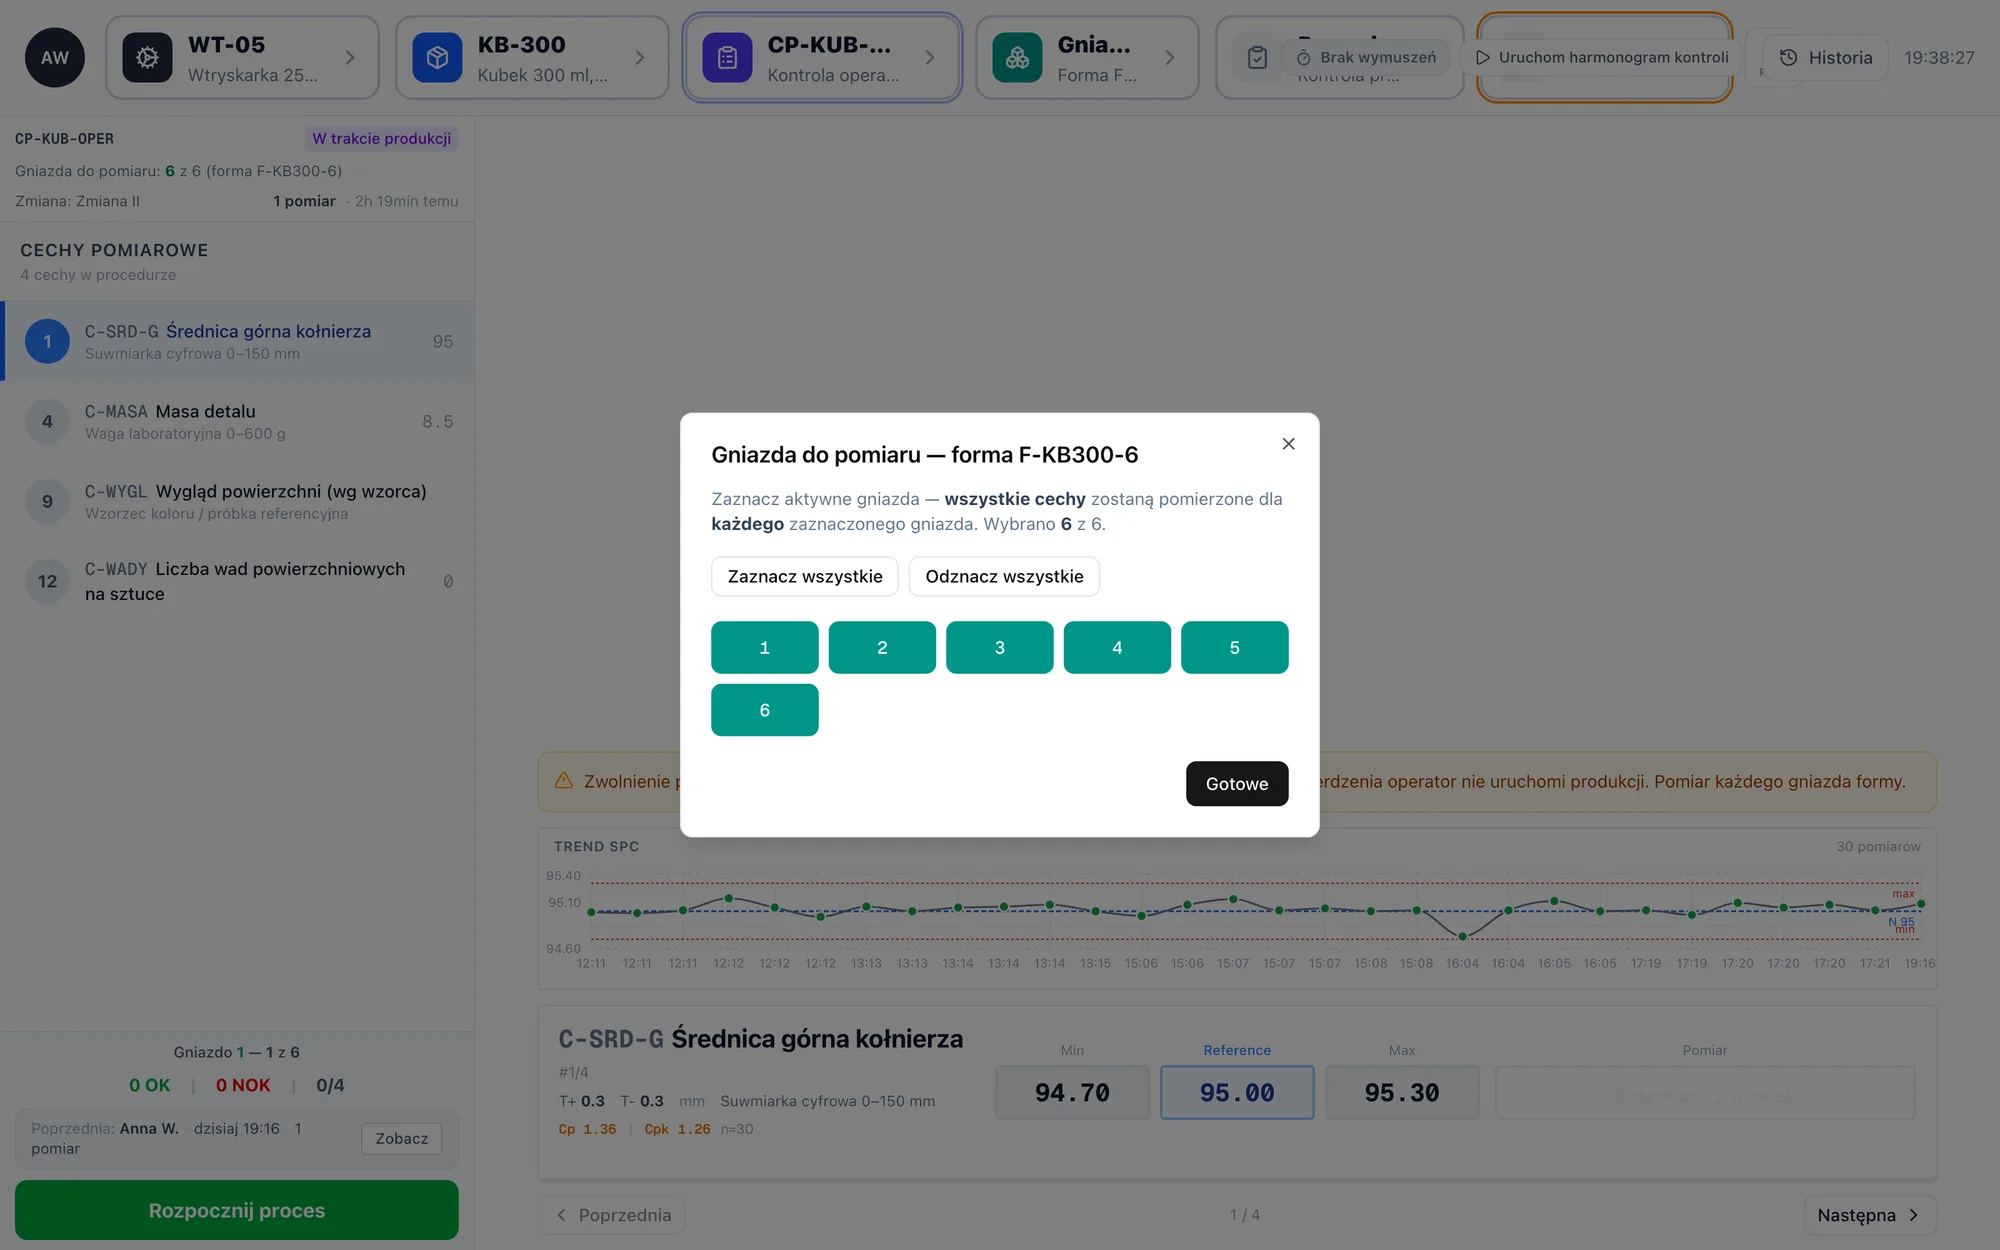
Formy wielogniazdowe
Jedno gniazdo z dziesięciu psuje wynik. W średniej tego nie widać.
Ciężar zbiorczo wygląda na „warunkowo zdolny". Po rozbiciu na gniazda dziewięć jest zielonych, a jedno czerwone. Bez pomiaru per gniazdo wiedziałbyś tylko, że coś jest nie tak z ciężarem.
W planie kontroli zaznaczasz jedną opcję. Operator jest prowadzony gniazdo po gnieździe, a każdy wynik ma zapisany numer gniazda.
Instrukcja u operatora
Operator wie dokładnie, co i czym zmierzyć
Przy każdej cesze operator widzi rysunek z podświetlonym balonem, zdjęcie albo film z instrukcją od technologa i nazwę przyrządu. Nie musi pamiętać, gdzie na detalu jest ten wymiar ani jak go mierzyć.
Kolejność też jest ustalona z góry: system prowadzi cecha po cesze, gniazdo po gnieździe, w czterech językach interfejsu.
Zdolność liczona porządnie
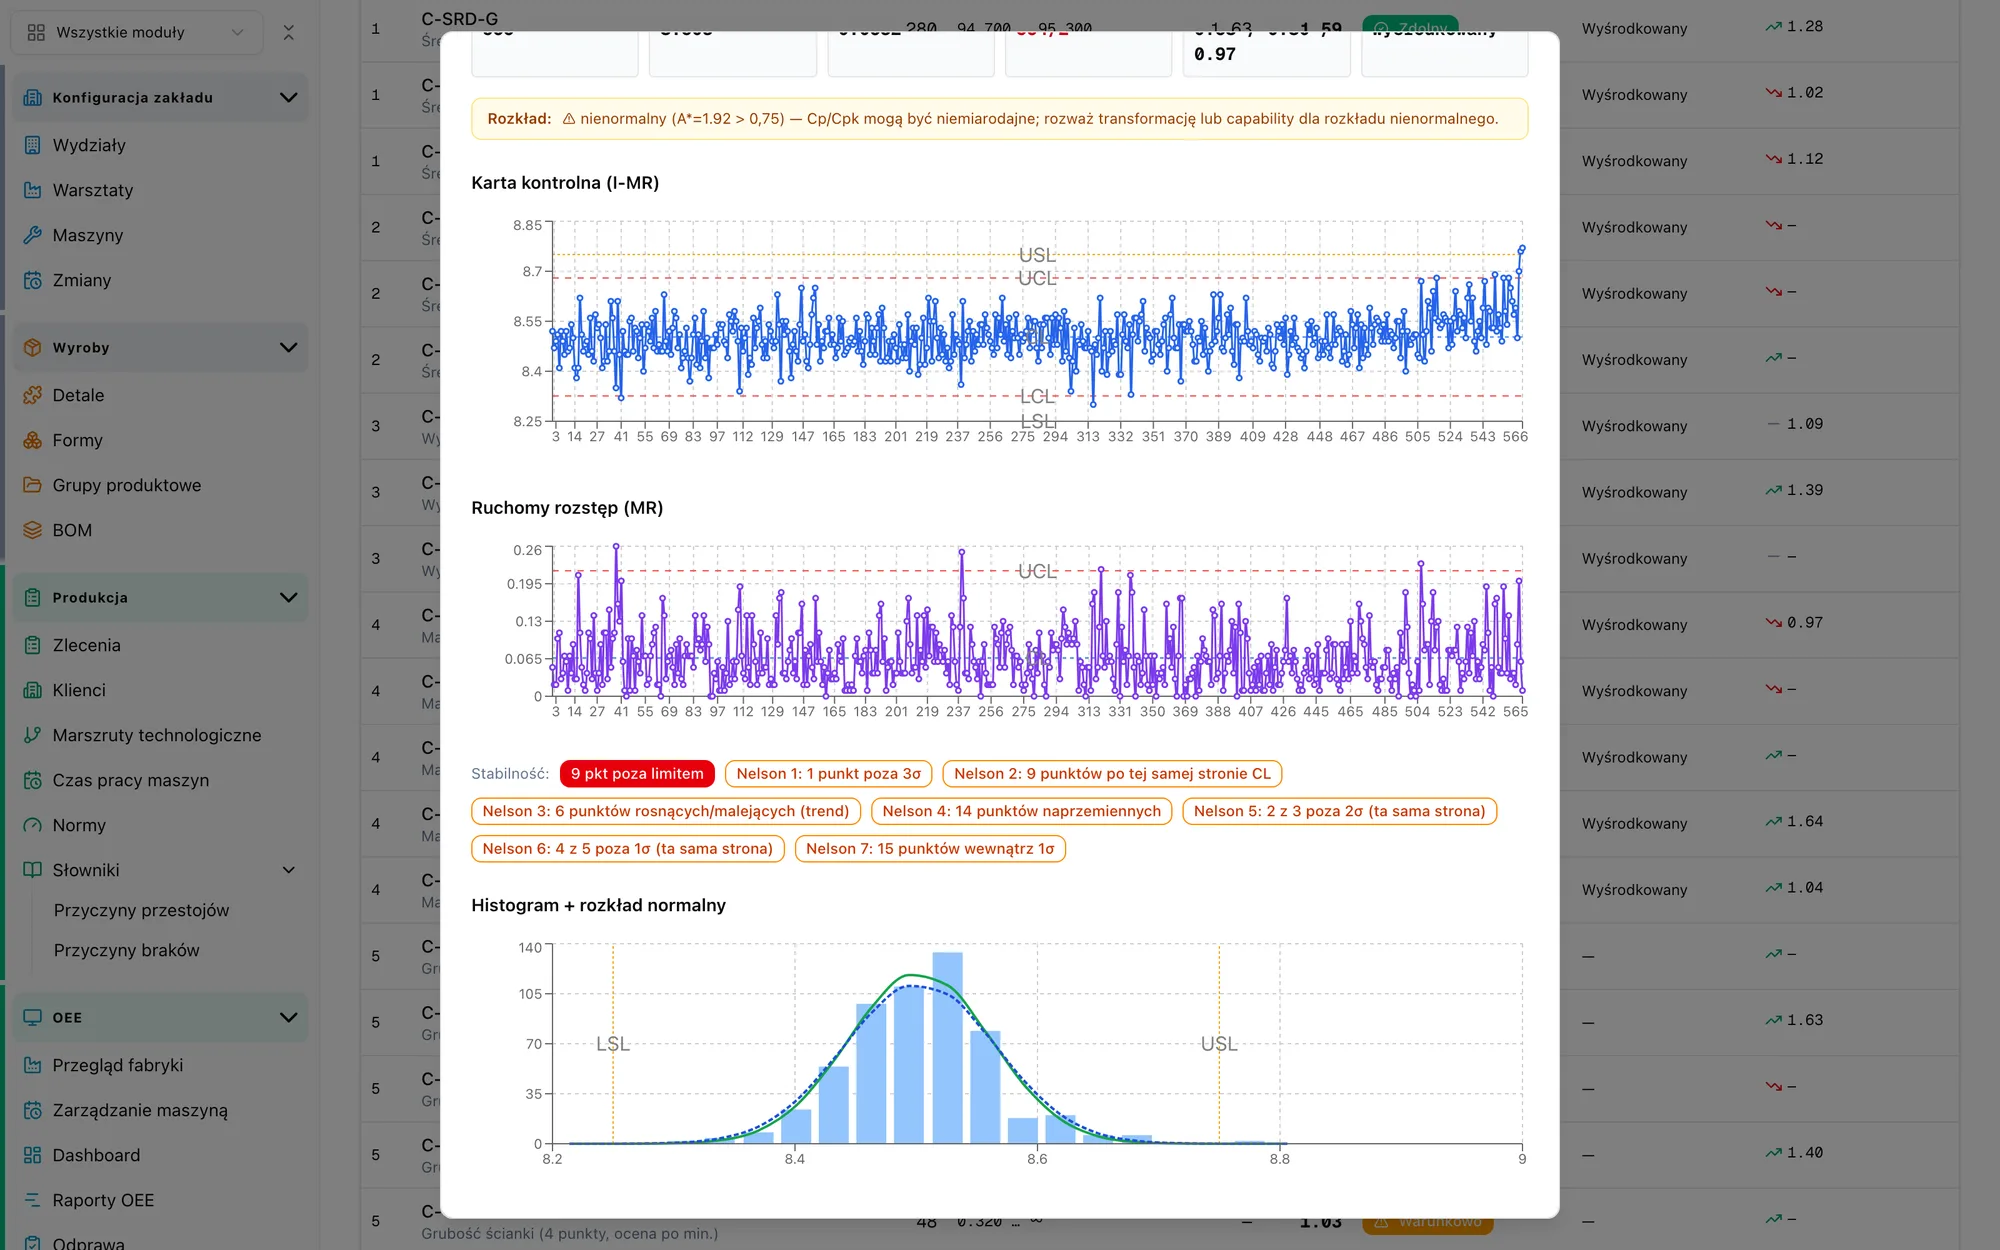
Karta kontrolna, która mówi, co się dzieje, a nie tylko że coś się dzieje
Reguły Nelsona nazywają trend po imieniu: dziewięć punktów po jednej stronie, sześć rosnących, dwa z trzech poza 2σ. System sprawdza normalność rozkładu i ostrzega, gdy Cp i Cpk mogą być niemiarodajne, zamiast pokazywać ładną liczbę.
Cp i Cpk obok Pp i Ppk, okna kroczące 15, 30 i 50 pomiarów, zdolność osobno dla każdej maszyny i gniazda.
Co jeszcze jest w systemie
Cecha opisana raz, używana wszędzie
Katalog cech wspólny dla wyrobów. Nominał i tolerancję nadpisujesz w planie konkretnego detalu, bez kopiowania cechy.
Cały arkusz kontroli, nie tylko wymiary
Wymiary z tolerancją, oceny wizualne, sprawdziany graniczne, liczba wad, skale ocen, cechy wyliczane z formuły, pomiar w kilku punktach.
Pomiar per gniazdo formy
Operator mierzy każde gniazdo osobno, a wynik jest przypisany do gniazda. Winne gniazdo wskazujesz imiennie.
Rysunek i instrukcja u operatora
Operator widzi na rysunku, który wymiar mierzy, oraz zdjęcie albo film z instrukcją dodane przez technologa.
Kartoteka przyrządów
Każdy pomiar ma zapisane, którym przyrządem go wykonano. Na pytanie audytora „czym to zmierzono" odpowiada system.
Procedury: FAI, kontrola procesu, cechy krytyczne
Ta sama cecha może występować w różnych procedurach. Operator przy starcie widzi tylko to, co ma zmierzyć przy starcie.
Jakość na ekranie hali
Tablica TV z wynikami kontroli widoczna dla całej produkcji, nie tylko dla działu jakości.
Raporty zdolności i historia pomiarów
Raporty Cp i Cpk z eksportem do PDF i arkusza, pełna historia każdej sesji: kto, kiedy, czym, na którym gnieździe.
Cztery języki interfejsu
Polski, angielski, ukraiński i hiszpański. Jakość danych nie zależy od składu zmiany.
Każdy widzi to, czego potrzebuje
Wybierz swoją rolę.
- Gdzie jest problem? Tablica zdolności: każda cecha z kolorem, Cp i Cpk, ranking maszyn i gniazd.
- Czy kontrola naprawdę się odbyła? System pilnuje momentu kontroli i liczy wykonane z zaplanowanych.
- Czy zdążymy zareagować? Sygnał z karty kontrolnej, zanim powstanie brak.
- Co pokażę na przeglądzie zarządzania i klientowi? Raporty zdolności i Pareto wad jednym kliknięciem.
- Czy niezgodność została zamknięta? NCR z dyspozycją, działania z osobą i terminem, dowód wykonania.
Cztery kroki, bez zatrzymywania produkcji
Zaczynamy od jednego wyrobu i jednego stanowiska kontrolnego, z Twoim przyrządem i Twoim rysunkiem.
- Krok 1
Wybór wyrobu i stanowiska
Jeden detal z rysunkiem, jedno stanowisko kontrolne, przyrządy, którymi mierzysz dziś. Jedno spotkanie, zwykle online.
- Krok 2
Pilotaż na jednym stanowisku
Plan kontroli w systemie, waga albo suwmiarka podłączona do tabletu. Operator mierzy w systemie równolegle z papierową kartą.
- Krok 3
Korekta na wynikach
Po dwóch, trzech tygodniach przeglądamy pomiary: tolerancje, słowniki wad i przyczyn, momenty kontroli.
- Krok 4
Kolejne wyroby i dział jakości
Dochodzą kolejne detale i stanowiska, karty kontrolne i tablica zdolności dla działu jakości, obieg niezgodności i działań.
Zacznij od pilotażu na jednym stanowisku
Jeden wyrób, jedno stanowisko, prawdziwe dane. Po pilotażu decydujesz, czy i jak szybko idziemy dalej.
Najczęstsze pytania
Zobacz kontrolę jakości na własnym detalu
Odezwiemy się w ciągu 24h
Piotr pomoże dobrać rozwiązanie dopasowane do Twoich procesów produkcyjnych.
Tel: (+48) 668 211 736
Email: digismartcontrol@gmail.com