Jak skrócić czas cyklu wtrysku bez utraty jakości? Zacznij od chłodzenia

W przetwórstwie tworzyw o wyniku decydują sekundy. Rozmowy o efektywności kręcą się zwykle wokół szybkości wtrysku albo automatyzacji odbioru detali, a najwięcej czasu zabiera chłodzenie: w literaturze podaje się, że nawet do 80% cyklu.
Poniżej o tym, jak skrócić ten etap tak, żeby zysk w OEE był prawdziwy i nie wrócił jako reklamacja.
Dlaczego kilka sekund robi dużą różnicę
W cyklu wtrysk z dociskiem oraz otwarcie formy, wypchnięcie wypraski i zamknięcie trwają krótko. Przez resztę czasu wtryskarka czeka, aż tworzywo w gnieździe odda ciepło i wypraska będzie na tyle sztywna, żeby dało się ją bezpiecznie wyjąć.
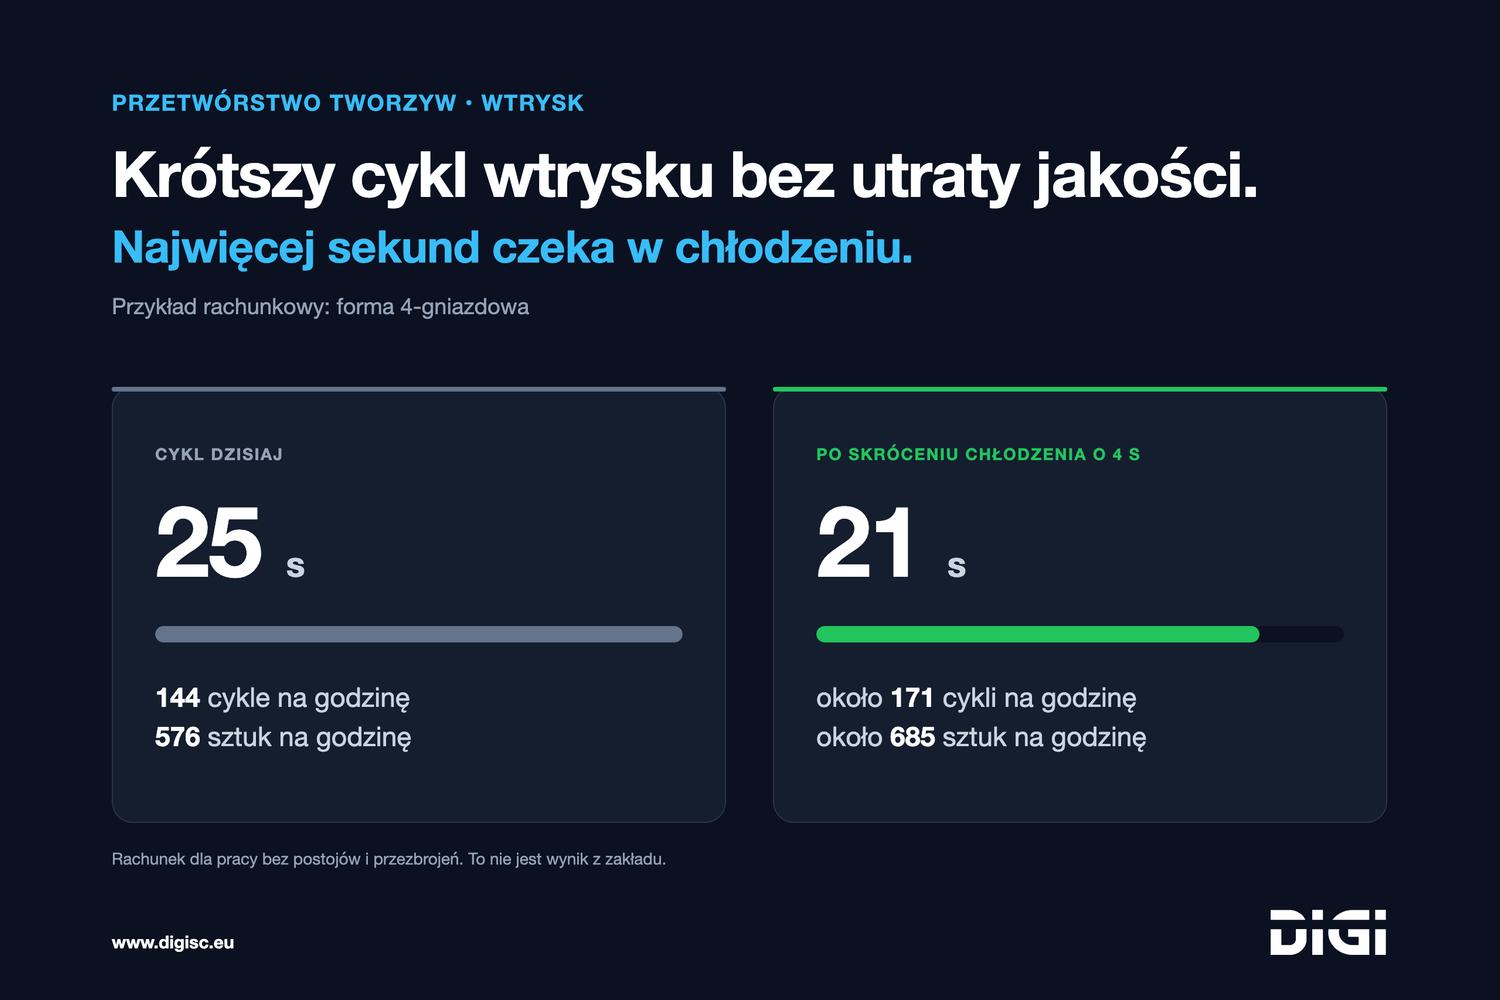
Policzmy to na przykładzie formy 4-gniazdowej.
Cykl 25 s: 3600 / 25 = 144 cykle/h × 4 gniazda = 576 szt./h
Cykl 21 s: 3600 / 21 ≈ 171 cykli/h × 4 gniazda ≈ 685 szt./h
Jeśli lepsze chłodzenie pozwoli zejść o 4 sekundy, czyli o 16%, na ośmiogodzinnej zmianie wychodzi około 880 wyprasek więcej, a przy trzech zmianach przez 250 dni w roku około 658 tysięcy sztuk z tej samej maszyny.
To rachunek dla pracy bez postojów i przezbrojeń, więc pokazuje górną granicę. W zakładzie zysk będzie mniejszy o tyle, ile maszyna stoi.
Krótsze chłodzenie kontra kontrola jakości
Kiedy rośnie presja na cenę wypraski, najprościej jest „urwać” 2 albo 3 sekundy chłodzenia na sterowniku maszyny. Wydajność w OEE (Overall Equipment Effectiveness, całkowita efektywność wyposażenia) rośnie od razu i raporty świecą na zielono. Problem wychodzi kilkanaście godzin później w kontroli jakości albo, co gorsze, na linii montażowej u klienta.
Co dzieje się z detalem, który wyszedł z formy za gorący?
- Skurcz wtórny i deformacje. Tworzywo, które nie ostygło poniżej temperatury ugięcia pod obciążeniem (HDT), dalej „pracuje” poza formą. Dotyczy to zwłaszcza tworzyw częściowo krystalicznych (PA, POM, PP, PBT), w których krystalizacja trwa jeszcze po otwarciu formy. Detal wygina się, traci płaskość i wypada z tolerancji.
- Ślady po wypychaczach. Zbyt miękka wypraska wgniata się punktowo przy wypychaniu z formy.
- Pozornie wysokie OEE. Szybszy cykl podnosi wydajność, ale każda odrzucona sztuka obniża jakość, trzeci składnik OEE. Ręczne sortowanie i reklamacje kosztują osobno i we wskaźniku ich nie widać.
Pięć sposobów na krótsze chłodzenie przy tych samych wymiarach
Samo skrócenie czasu na zegarze nie wystarczy. Forma musi odbierać ciepło szybciej i bardziej równomiernie.
1. Przepływ burzliwy zamiast samej niskiej temperatury
Częsty odruch to obniżenie temperatury na termostacie, na przykład z 40°C na 20°C. Efekt bywa słabszy od oczekiwanego: zimniejsza woda jest bardziej lepka, więc przy tym samym natężeniu przepływu trudniej o przepływ burzliwy.
O odbiorze ciepła decyduje właśnie przepływ burzliwy (turbulentny). Za w pełni burzliwy uznaje się przepływ przy liczbie Reynoldsa powyżej 4000. Przy przepływie laminarnym woda płynąca środkiem kanału prawie nie odbiera ciepła, a przy ściankach tworzy się warstwa izolująca. Większe natężenie przepływu (l/min), czyli odpowiednia pompa i przekroje złączek, często daje więcej niż obniżanie temperatury wody.
2. Miejsca, w których zbiera się ciepło
Czas cyklu dyktuje najcieplejszy punkt wypraski. Zwykle są to grube ścianki, węzły konstrukcyjne, głębokie żebra albo wąskie rdzenie, do których trudno doprowadzić wiercone kanały.
Pomagają wkładki ze stopów o wysokiej przewodności cieplnej, na przykład z brązu berylowego albo stopów miedzi typu Ampcoloy, które przewodzą ciepło kilkukrotnie lepiej niż stal narzędziowa. W bardziej wymagających projektach stosuje się chłodzenie konformalne: wkładki drukowane z metalu, w których kanały biegną wzdłuż kształtu detalu. Zysk zależy od detalu i w publikowanych badaniach bywa bardzo różny.
3. Czyste kanały chłodzenia
Kamień, rdza i osady biologiczne w kanałach formy izolują stal od wody. Kamień przewodzi ciepło wielokrotnie gorzej niż stal, więc już warstwa rzędu milimetra wyraźnie obniża sprawność chłodzenia.
Regularne płukanie układu chłodzenia środkami do usuwania osadów, najlepiej po każdej większej serii i w ramach planowej obsługi form (TPM), utrzymuje odbiór ciepła na poziomie nowej formy.
4. Czas docisku dobrany testem zamarzania przewężki
Docisk często trwa dłużej, niż trzeba. Kiedy przewężka (punkt wtrysku) zamarznie, dalszy docisk nie zmienia już masy ani wymiarów wypraski. Wydłuża tylko cykl i zwiększa naprężenia własne w okolicy wlewu.
Wystarczy prosty test: ważenie wyprasek przy stopniowo wydłużanym czasie docisku. Punkt, od którego masa przestaje rosnąć, wyznacza potrzebny czas docisku.
5. Chłodzenie poza formą
Przy detalach o bardzo grubych ściankach, na przykład z PE albo PP, czekanie w formie na wystygnięcie całego przekroju się nie opłaca. Jeśli wypraska jest już na tyle sztywna z zewnątrz, że da się ją wyjąć bez deformacji, resztę studzenia można przenieść poza maszynę. Robot odkłada detal do stacji chłodzącej (tunel powietrzny albo kąpiel wodna), a wtryskarka zaczyna kolejny cykl.
Zmiana cyklu na danych, a nie na wyczucie
Zmiany czasu cyklu warto prowadzić tak, jak uczy Scientific Molding: na pomiarach, a nie na intuicji. Pomagają w tym trzy rzeczy.
- Przepływ i różnica temperatur na każdym obwodzie. Elektroniczne przepływomierze z zapisem zamiast ręcznych odczytów pokazują natężenie przepływu (l/min) i różnicę temperatur wody między wejściem a wyjściem obwodu. Zatykający się kanał widać wtedy wcześniej niż wadliwe detale.
- Partia powiązana z warunkami, w których powstała. Jeśli wiadomo, które palety zeszły z maszyny przed zmianą nastaw, a które po niej, reklamację da się zawęzić do konkretnych partii.
- Termowizja zaraz po otwarciu formy. Kamera pokazuje nierówny rozkład temperatury na powierzchni detalu. Ten obraz warto zestawić z pomiarami na maszynie współrzędnościowej (CMM), wykonanymi po ustabilizowaniu się wypraski.
Co z tego widać w DiGi
DiGi nie mierzy przepływu ani temperatur w obwodach formy. Pokazuje skutek zmiany: w DiGi Smart Monitor rzeczywiste czasy cyklu z sygnału maszyny i OEE z podziałem na dostępność, wydajność i jakość, w DiGi Smart Control pomiary cech i trend Cpk przed zmianą i po niej, a w DiGi Smart Trace powiązanie palet wyrobu z partią surowca i maszyną.
Pięć pytań, zanim skrócisz cykl
Zanim zmienisz nastawy, sprawdź:
- Czy znasz przepływ w litrach na minutę na każdym obwodzie formy?
- Czy masz pewność, że w kanałach formy przepływ jest burzliwy?
- Czy wyznaczyłeś doświadczalnie moment zamarzania przewężki?
- Czy mierzysz temperaturę wypraski zaraz po otwarciu formy?
- Czy po skróceniu cyklu sprawdziłeś wymiary detalu na CMM po 24 godzinach, kiedy widać już skurcz wtórny?
Wniosek
Forma wtryskowa to wymiennik ciepła, a nie tylko narzędzie nadające kształt. Krótszy cykl jest zyskiem dopiero wtedy, gdy potwierdzą go pomiary detalu, także te wykonane dobę później.
Wyliczenie sztuk to przykład rachunkowy (forma 4-gniazdowa, cykl 25 s i 21 s, praca bez postojów), a nie wynik z zakładu. Udział chłodzenia w cyklu i wpływ kamienia na chłodzenie: Zink i in., „Modeling the effect of scale deposition on heat transfer in injection molding”, Scientific Reports 15 (2025). Próg przepływu burzliwego: dokumentacja Autodesk Moldflow.
Pytanie do Was
Jak to wygląda u Was? Po skróceniu cyklu mierzycie detale jeszcze raz po 24 godzinach, czy wystarcza pomiar zaraz po zejściu z maszyny?
Rzeczywiste czasy cyklu i OEE w DiGi Smart MonitorPowiązane pojęcia