System dla hali produkcyjnej
Jakość i efektywność produkcji w jednym systemie
Dane trafiają do systemu prosto z maszyny i z przyrządów pomiarowych. Operator robi wszystko na jednym tablecie, a Ty widzisz OEE, zdolność procesu i historię każdej partii na żywo.
- Pomiar prosto z urządzenia pomiarowego
- Sztuki liczone z maszyny
- Wszystko na jednym tablecie operatora
Pracują z nami zakłady produkcyjne

Czy to brzmi znajomo?
Trzy sytuacje z hali i to, jak wyglądają po wdrożeniu.
Audyt za rogiem, dokumentacja w chaosie
Szukasz papierów po szufladach. Brak historii zmian. Audytor pyta o coś sprzed trzech miesięcy.
Pełna dokumentacja na kliknięcie
Historia kontroli, kto mierzył, czym i jaka była wtedy specyfikacja. Wszystko z datą i godziną.
Kontrola jakościPrzestoje, a powód? Każda zmiana mówi co innego
Linia stoi. Elektryk mówi mechanika, mechanik mówi materiał. Zero danych.
Przyczyny zapisane w chwili postoju
Gdy maszyna staje, operator wybiera przyczynę na tablecie. Po tygodniu masz listę strat uszeregowaną według straconych godzin.
Efektywność produkcjiReklamacja, a nie wiadomo skąd
Partia wyszła miesiąc temu. Nie wiesz, z którego surowca powstała ani kto ją kontrolował.
Od wyrobu do surowca w minutę
Otwierasz partię i widzisz surowiec, maszynę, zmianę i wyniki kontroli. Blokujesz dokładnie tyle, ile trzeba.
Śledzenie partiiTrzy moduły na jednych danych
Jedno wdrożenie, jedna kartoteka wyrobów i jeden tablet obsługują jakość, efektywność i śledzenie partii. Zaczynasz od jednego modułu, kolejne włączasz bez długiego wdrożenia.
Kontrola jakości
DiGi Smart Control
System przypomina operatorowi o kontroli na tablecie, wynik pomiaru wchodzi prosto z urządzenia pomiarowego i jest od razu oceniony, a karta kontrolna ostrzega o odchyleniu procesu, zanim powstanie brak.
- Koniec papierowych kart kontroli
- Alert o odchyleniu w chwili pomiaru
- Pełna dokumentacja dla audytora i klienta
- Terminów kontroli pilnuje system, nie pamięć operatora
Efektywność produkcji
DiGi Smart Monitor
Sztuki i czas pracy są liczone z sygnału maszyny, przy postoju operator wybiera przyczynę na tablecie, a kierownik dostaje oś czasu zmiany, listę strat i raport zmianowy na e-mail przed odprawą.
- OEE każdej maszyny na żywo
- Przyczyny postojów zapisane w chwili zdarzenia
- Lista strat według godzin do odzyskania
- Raport zmianowy wysyłany automatycznie na e-mail
Śledzenie partii
DiGi Smart Trace
Dostawa dostaje numer partii i etykietę, operator skanuje ją przy maszynie, a przy reklamacji w minutę widzisz, z czego powstała paleta i które inne palety z tej samej dostawy trzeba zablokować.
- Od palety do surowca w minutę
- Blokada wadliwych partii, nie całego magazynu
- Skan zamiast przepisywania numerów
- Wyniki kontroli przypięte do partii
Skąd biorą się dane
Ta sama droga w każdym module
- 1
Maszyna i przyrząd
Licznik cykli, sygnał pracy, waga, suwmiarka. Dane wchodzą do systemu bez przepisywania.
- 2
Operator
Jeden tablet: produkcja, przyczyna postoju, kontrola jakości, partia.
- 3
Biuro
OEE, zdolność procesu i historia partii na tych samych danych.
Zobacz cały obieg, zanim z nami porozmawiasz
Trzy klikane demo na żywym systemie, po jednym na moduł. Wybierz, co chcesz zobaczyć.
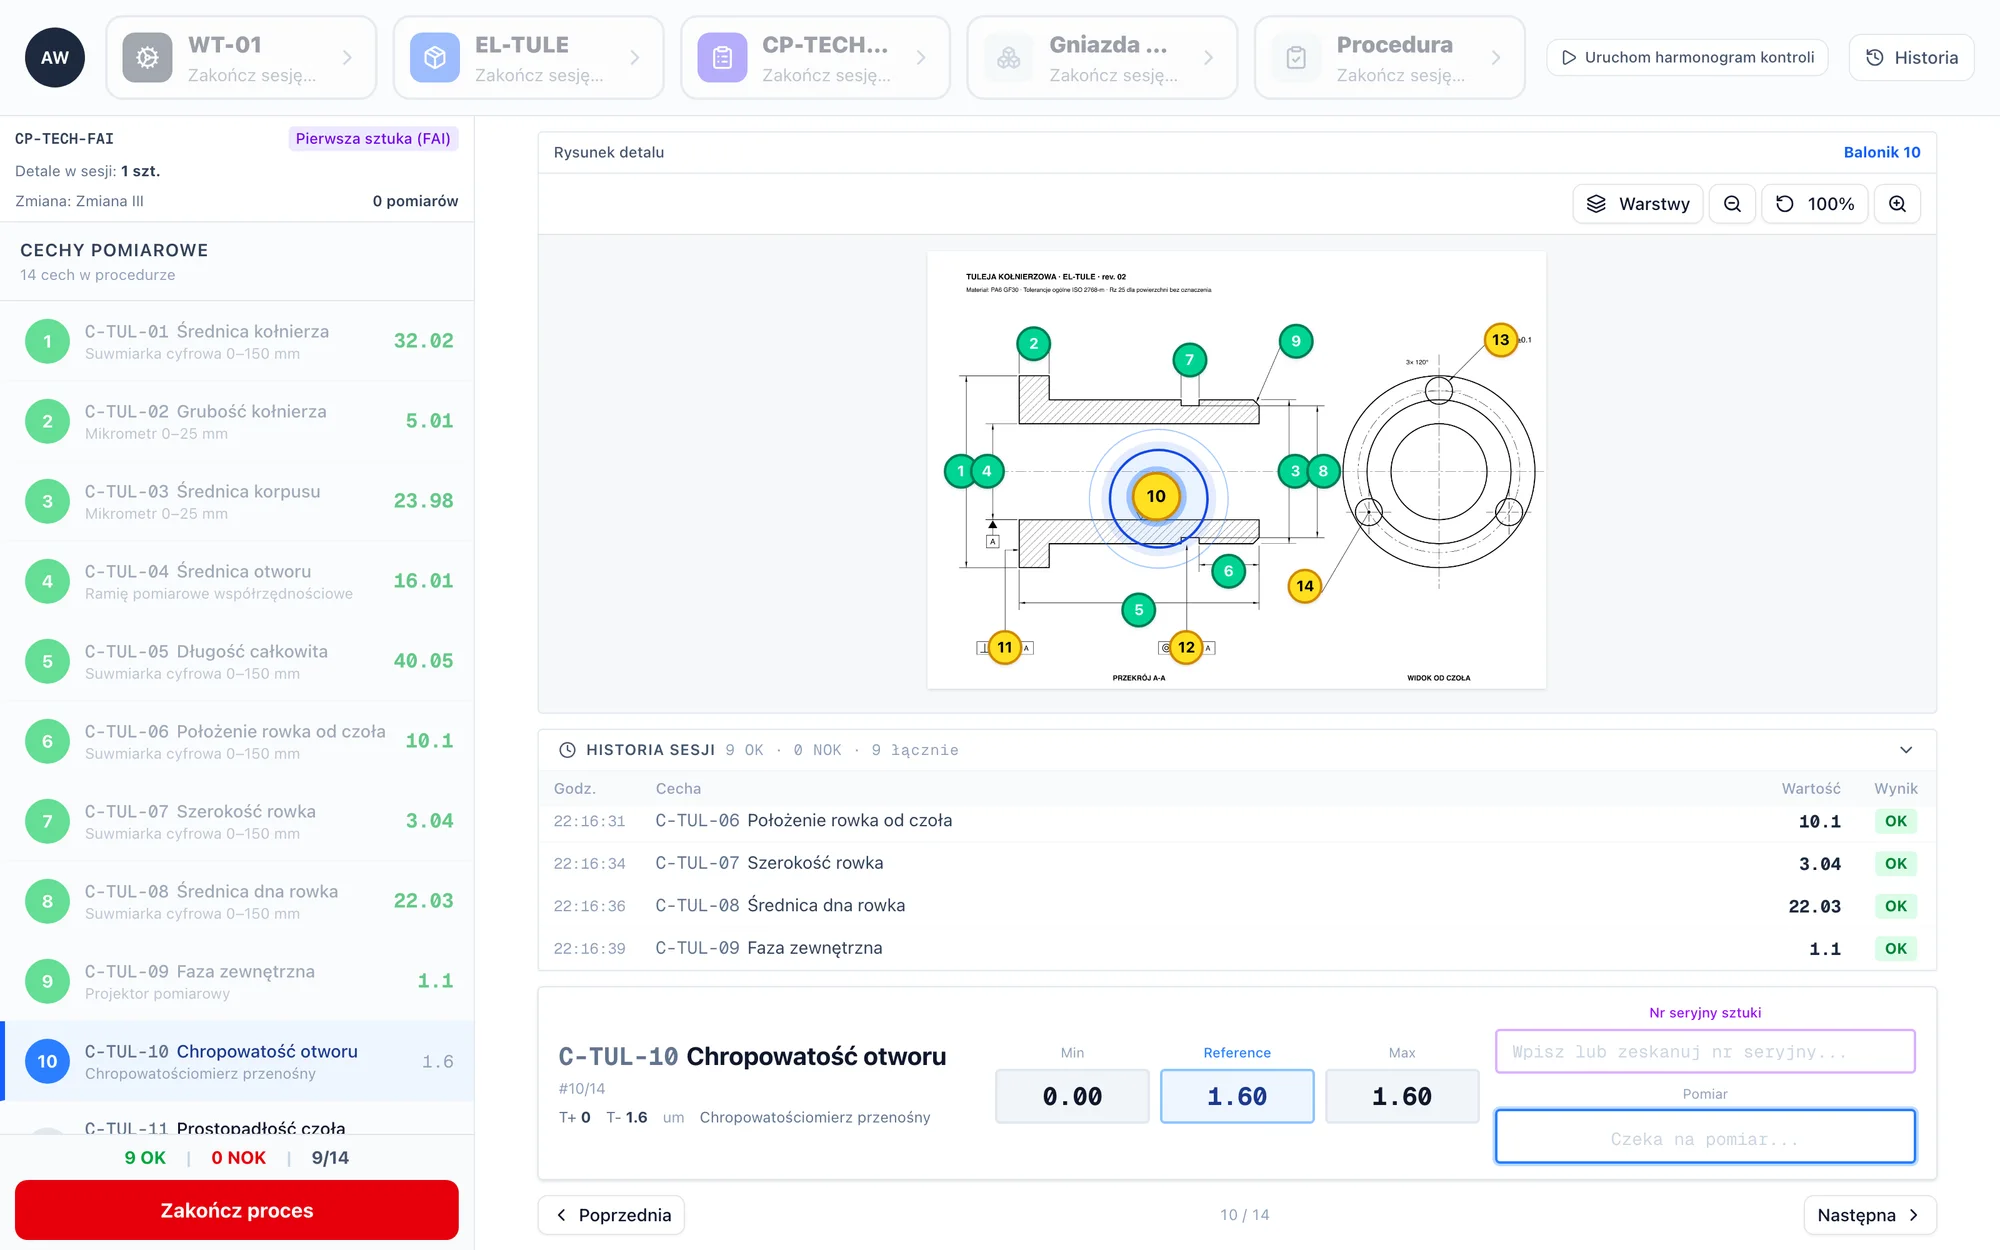
Od rysunku do sygnału, że proces ucieka
Na żywym systemie, na przykładzie tulei kołnierzowej z rysunkiem i kubka z wtryskarki. Klikane demo prowadzi przez te cztery etapy:
- 01Technolog wgrywa rysunek i zakłada plan kontroli
- 02Operator mierzy wagą i suwmiarką
- 03Wynik poza tolerancją: wada i przyczyna
- 04Karta kontrolna i zdolność procesu w panelu
Każdy widzi to, czego potrzebuje
Te same dane, cztery perspektywy.
- Czy kontrola naprawdę się odbyła? System pilnuje momentu kontroli i liczy wykonane z zaplanowanych.
- Gdzie jest problem? Tablica zdolności: każda cecha z kolorem, Cp i Cpk, ranking maszyn i gniazd.
- Czy zdążymy zareagować? Sygnał z karty kontrolnej, zanim powstanie brak.
- Co pokażę audytorowi i klientowi? Historię każdego pomiaru: kto, kiedy, czym, według jakiej specyfikacji.
- Ile czasu zjada papier? Koniec przepisywania kart do arkusza.
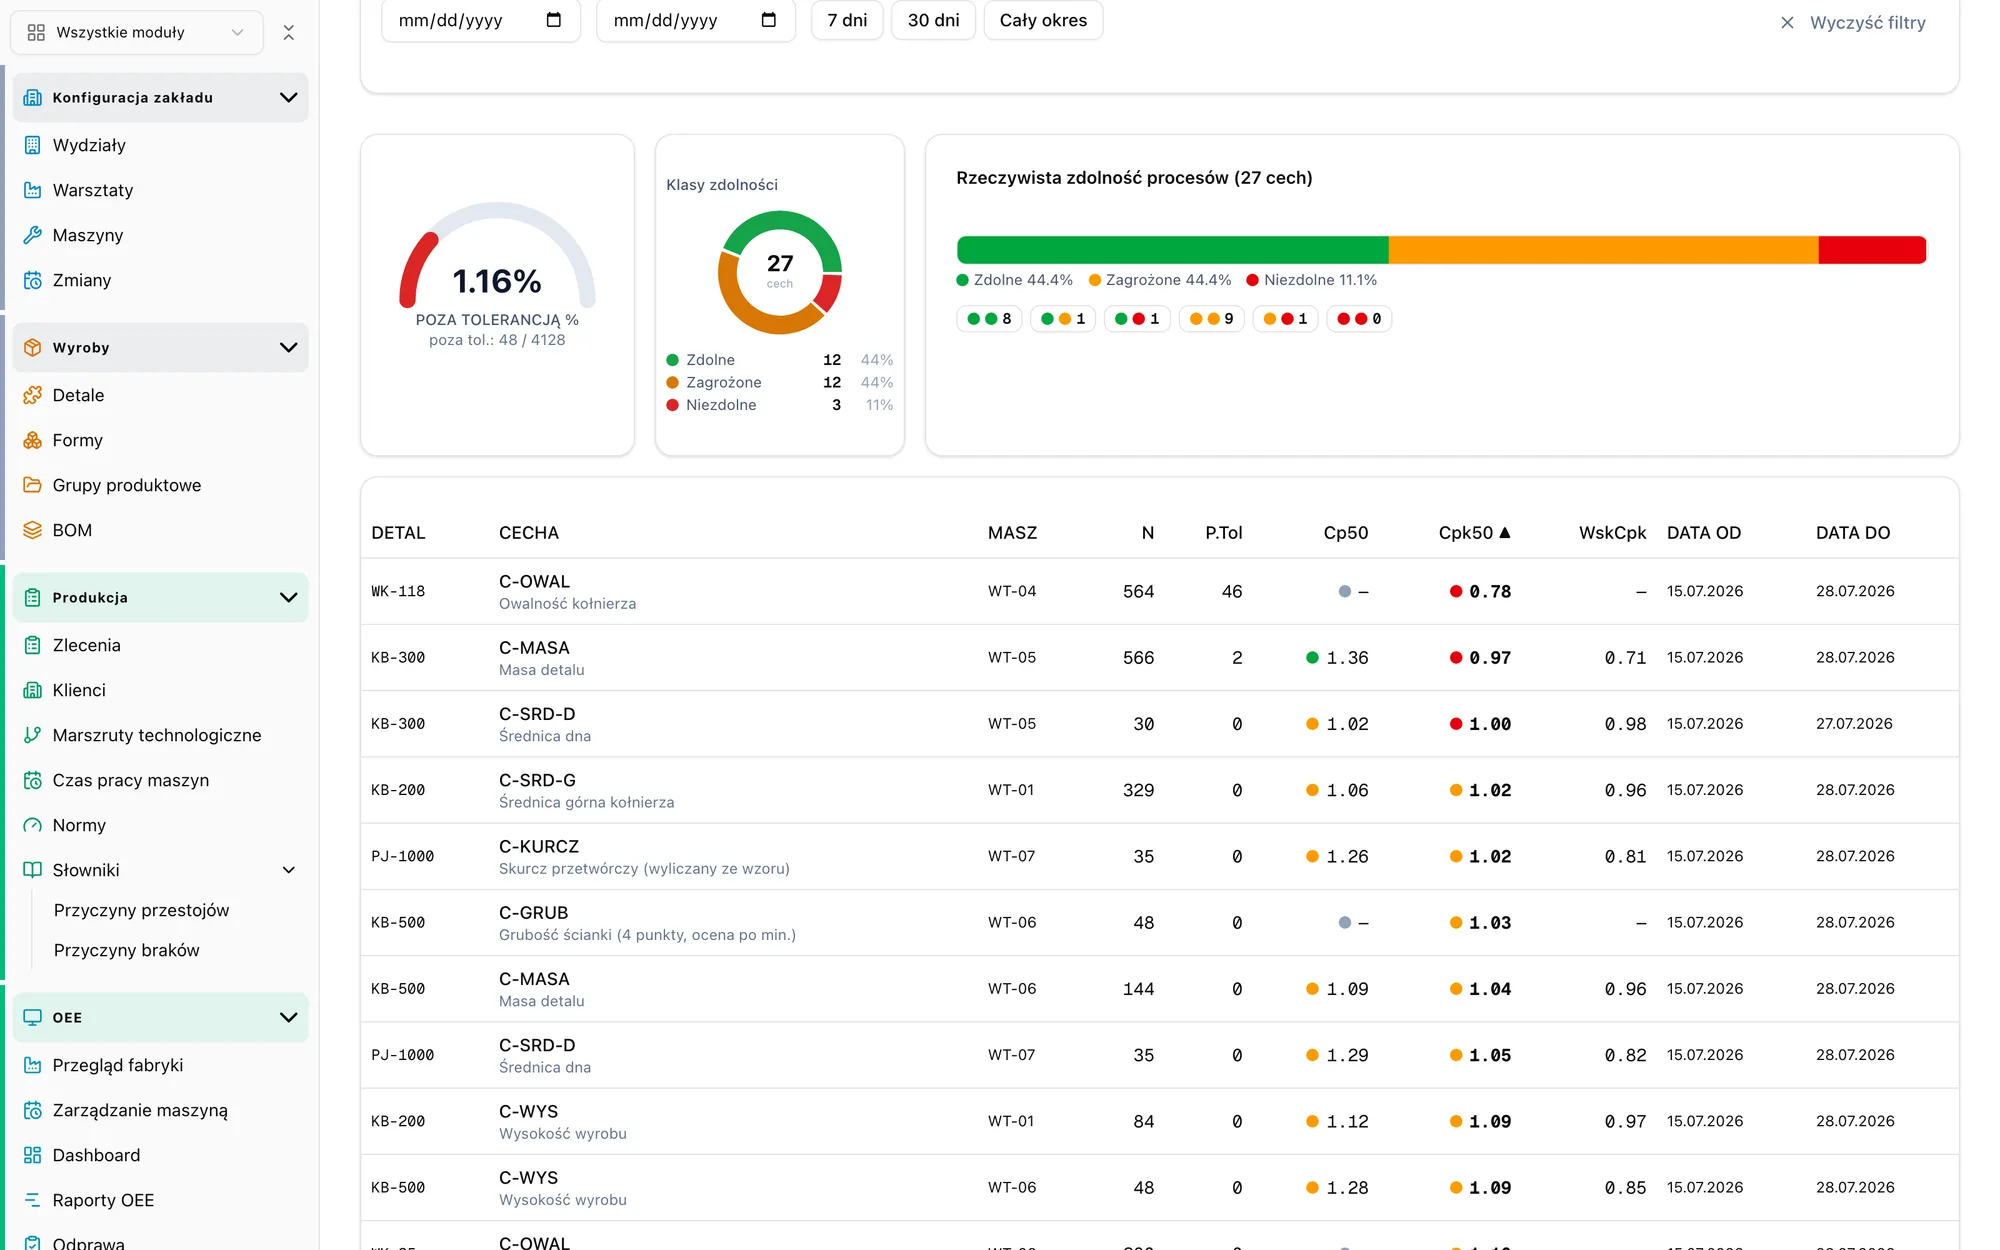
Gotowe na audyt, na reklamację i na pytania działu IT
Jakość, partie i efektywność liczą się na jednych danych, z których da się rozliczyć przed audytorem, klientem i zarządem. Certyfikat zdobywa zakład, system daje dowody.
Dowody na audyt i na reklamację
- Audytor
- Historia każdego pomiaru: kto, kiedy, czym i według jakiej specyfikacji. Plan kontroli, nadzór nad przyrządami, obieg niezgodności i działań. Dowody na miejscu, nie w segregatorach.
- Klient
- Reklamacja rozliczona na numerach partii: od palety do dostawy surowca i z powrotem. Raporty zdolności i wyniki kontroli gotowe do wysłania tego samego dnia.
- Zarząd
- Jedna definicja OEE dla wszystkich maszyn: czas planowany z kalendarza zakładu, sztuki z maszyny, korekty z autorem. Liczby, których nikt nie podważy na odprawie.
- Normy
- Zakład pracuje według swojej normy: ISO 9001, IATF 16949, wymagań klienta, FAI czy 8D. System nie narzuca żadnej, tylko trzyma dane tak, żeby każdy audyt miał dowody.
Pytania działu IT
Gdzie są przechowywane dane?
W chmurze albo na serwerze w Twojej sieci. System działa w przeglądarce, na stanowiskach nic nie instalujesz.
Kto ma do czego dostęp?
Role z uprawnieniami per obszar: operator, lider, kierownik. Prawo do zmiany danych tylko ten, kto powinien.
Kto co zmienił?
Każda korekta ma autora i godzinę, a surowego sygnału z maszyny nikt nie poprawia.
Jak podłączacie maszyny i przyrządy?
Maszyny przez bramkę ze sterownika albo czujnika, bez ingerencji w program. Przyrządy po kablu albo Bluetooth, prosto w przeglądarce.
Czy połączy się z naszym ERP?
Zlecenia i detale wchodzą z Twojego systemu, meldunki i wyniki kontroli wracają. API, pliki albo widoki bazy danych.
Czy wyciągniemy z tego dane?
Każdy raport do PDF i arkusza, historia pomiarów i zdarzeń też. Bez zamkniętego formatu.
Podłącz to, co już masz
Nie wymieniasz parku maszyn ani przyrządów. System bierze dane z tego, co stoi na hali dzisiaj.
Przyrządy pomiarowe
Suwmiarki, mikrometry, wagi i czujniki z wyjściem danych. Po kablu albo przez Bluetooth, prosto w przeglądarce na tablecie.
Bez instalowania sterowników na stanowisku
Maszyny
Sygnał pracy i licznik cykli ze sterownika albo z dołożonego czujnika. Dane zbiera bramka i wysyła do systemu.
Bez ingerencji w program maszyny
ERP i systemy firmowe
Detale i zlecenia przychodzą z Twojego ERP, a meldunki i wyniki kontroli wracają. Magazyn, planowanie i utrzymanie ruchu dostają partie, kolejkę zleceń i awarie.
API, pliki albo baza danych
Cztery kroki, bez zatrzymywania produkcji
Zaczynamy od jednej maszyny albo jednego stanowiska. Pierwsze dane z hali masz po dwóch tygodniach.
- Krok 1
Analiza potrzeb
Ustalamy, co mierzymy i na którym stanowisku zaczynamy. Jedno spotkanie, zwykle online.
- Krok 2
Pilotaż na jednej maszynie
Uruchamiamy system na wybranym stanowisku, równolegle z produkcją. Szkolimy operatorów i liderów.
- Krok 3
Korekta na danych
Po dwóch, trzech tygodniach przeglądamy dane z pilota i doprecyzowujemy słowniki, plany i raporty.
- Krok 4
Skalowanie
Kolejne maszyny i linie dochodzą stopniowo. Integrację z maszynami i ERP dokładasz wtedy, gdy zdecydujesz.
Pilotaż Smart Monitor na jednej maszynie: 5 000 zł
Uruchomienie, konfiguracja, szkolenie. Pierwsze dane z hali po dwóch tygodniach, bez zatrzymywania produkcji.
Zobacz system na własnym przykładzie
Odezwiemy się w ciągu 24h
Piotr pomoże dobrać rozwiązanie dopasowane do Twoich procesów produkcyjnych.
Tel: (+48) 668 211 736
Email: contact@digi.com.pl