Cpk = 1,63, zero braków, a audytor nie akceptuje procesu. Dlaczego?

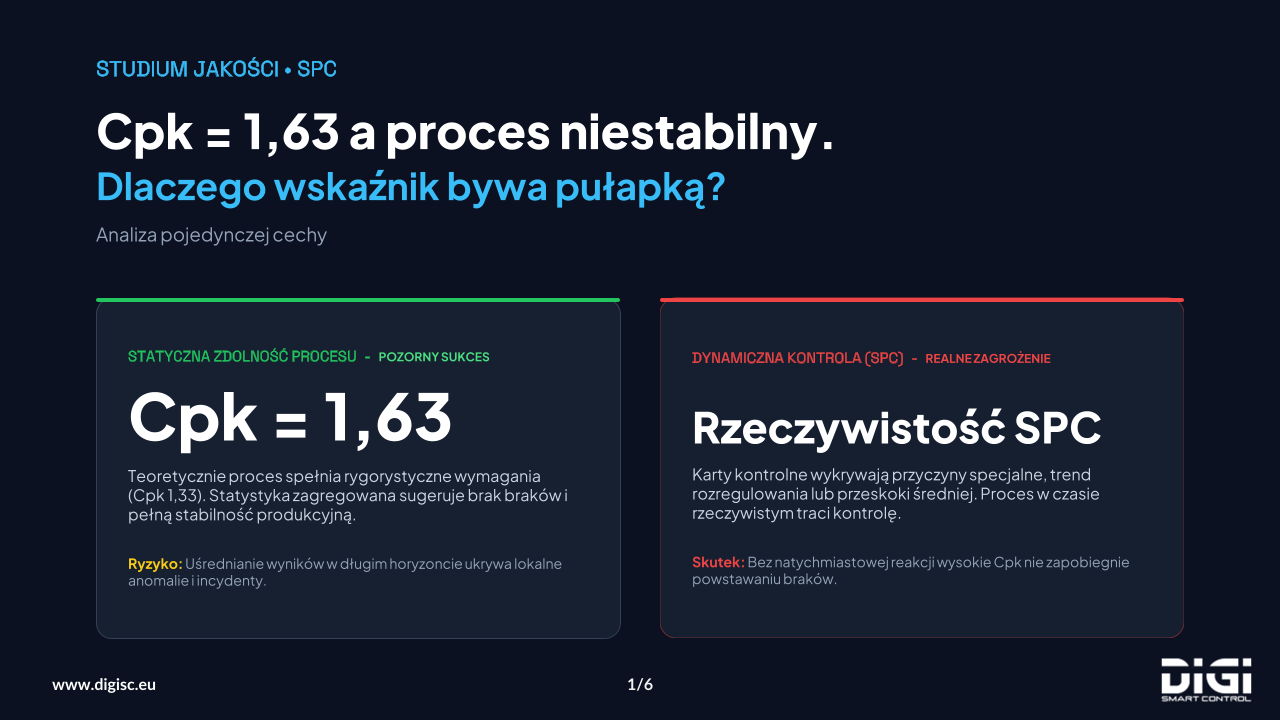
W raportach jakości Cpk powyżej 1,33 uchodzi za dowód stabilnej, powtarzalnej produkcji. W analizie przykładowej cechy na pierwszy rzut oka wszystko się zgadza.
Uśrednione wartości potrafią jednak uśpić czujność.
- Cp
- 1,72
- Cpk
- 1,63
- sztuk poza tolerancją
- 0,00%
Karta I-MR mówi co innego
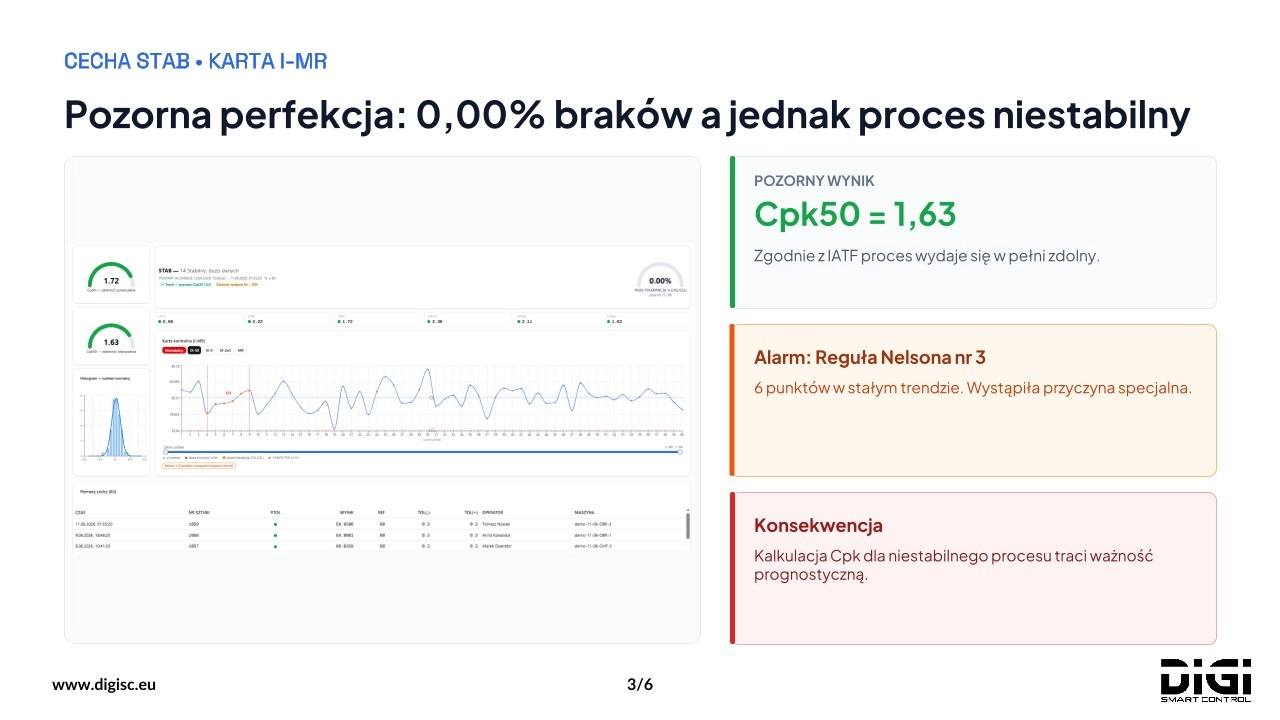
Wystarczy spojrzeć na kartę kontrolną I-MR. System sprawdza pomiary regułami Nelsona i oznacza stan procesu: niestabilny. Ciąg punktów spełnia regułę Nelsona nr 3, czyli sześć kolejnych punktów w jedną stronę.
Trend to sygnał przyczyny specjalnej. Przy obróbce może za nim stać:
- zużycie ostrza,
- dryf termiczny wrzeciona,
- zmiana partii surowca.
Najpierw stabilność, potem zdolność
Metodyka SPC (podręcznik AIAG, ISO 22514, dawniej ISO 21747) jest tu jednoznaczna: jeśli proces nie jest stabilny statystycznie, liczenie Cpk ze zbiorczej próby jest błędem metodologicznym. Taki wskaźnik nie mówi, czego spodziewać się po kolejnych partiach.
Kroczące Cpk pokazuje dołek
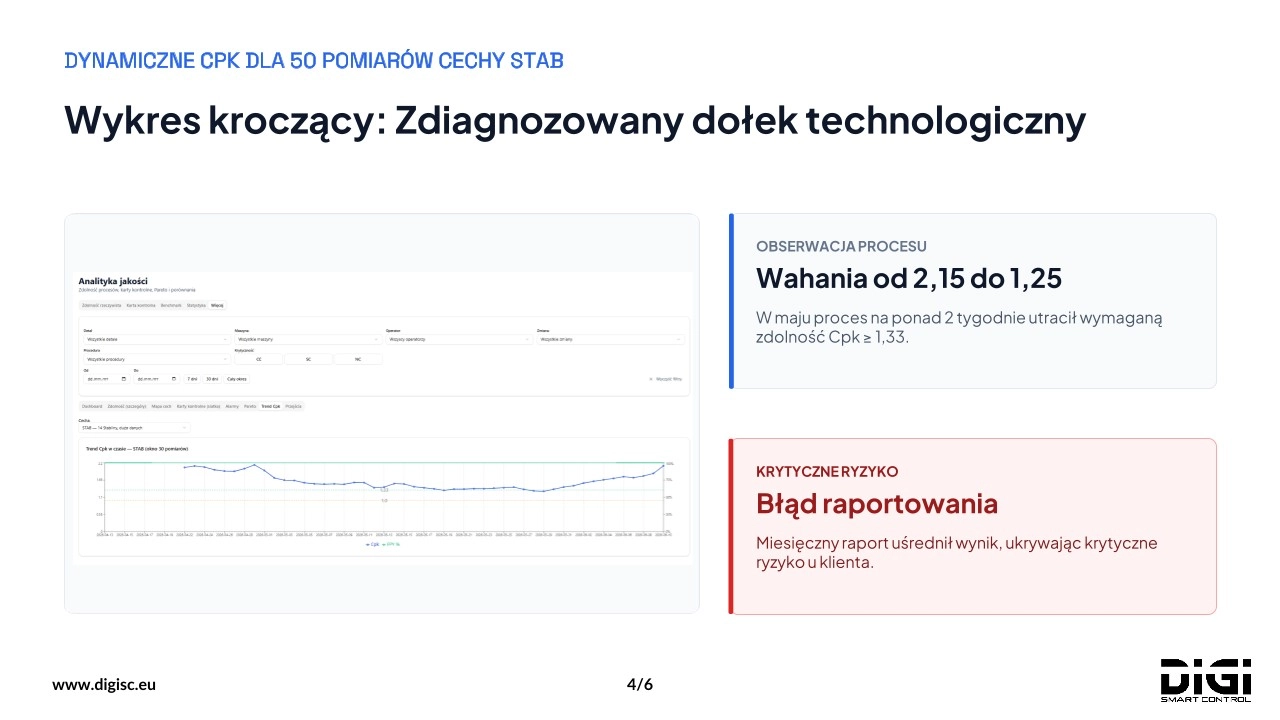
Prawdziwy obraz daje dopiero Cpk liczone w oknie kroczącym. Początek i koniec badanego okresu to bardzo dobra zdolność, Cpk dochodzi do 2,15. W połowie maja proces się załamuje: przez prawie dwa tygodnie Cpk trzyma się poniżej wymaganego 1,33 i spada do 1,25.
Zbiorczy wynik z całego miesiąca ten spadek po prostu zatuszował.
Co to znaczy dla klienta
Gdyby klient zbadał wyroby z tego dwutygodniowego okna, dostałby partię o podwyższonym ryzyku wady. A zbiorczy raport i świadectwo jakości wyglądały bez zarzutu.
Trzy zasady rzetelnej oceny SPC
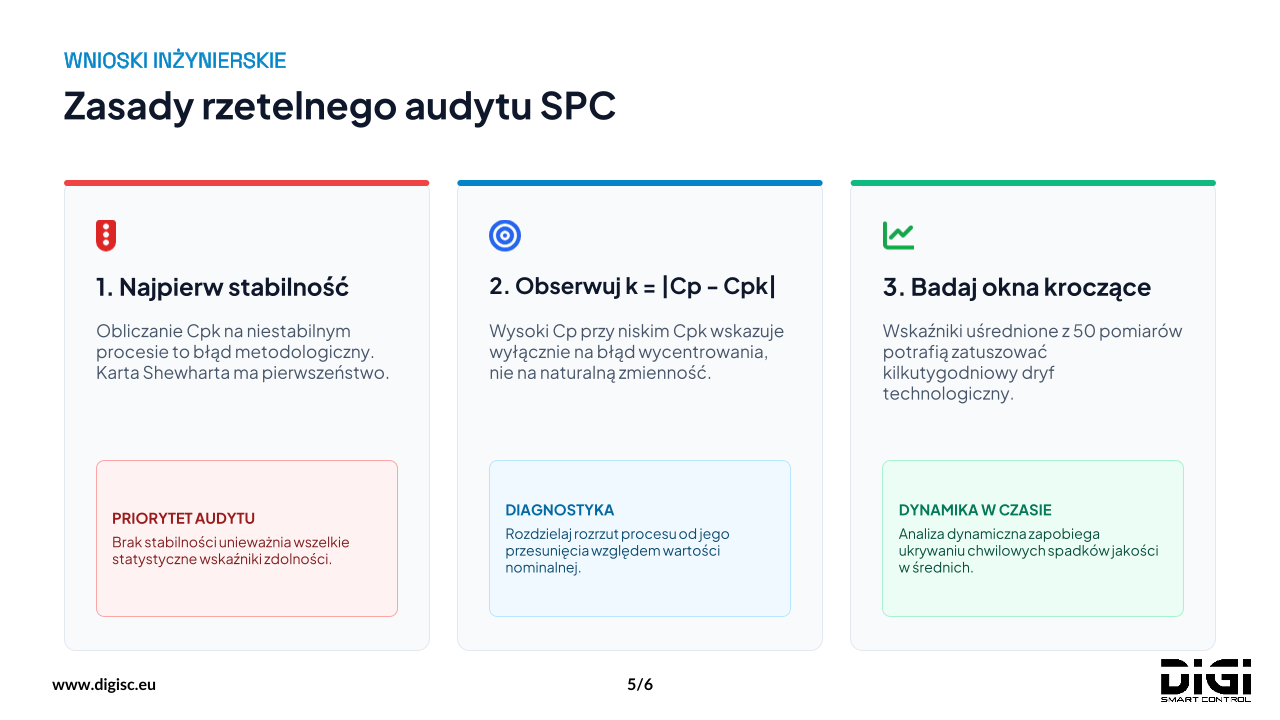
- Najpierw stabilność. Karta Shewharta ma pierwszeństwo. Brak stabilności unieważnia wskaźniki zdolności.
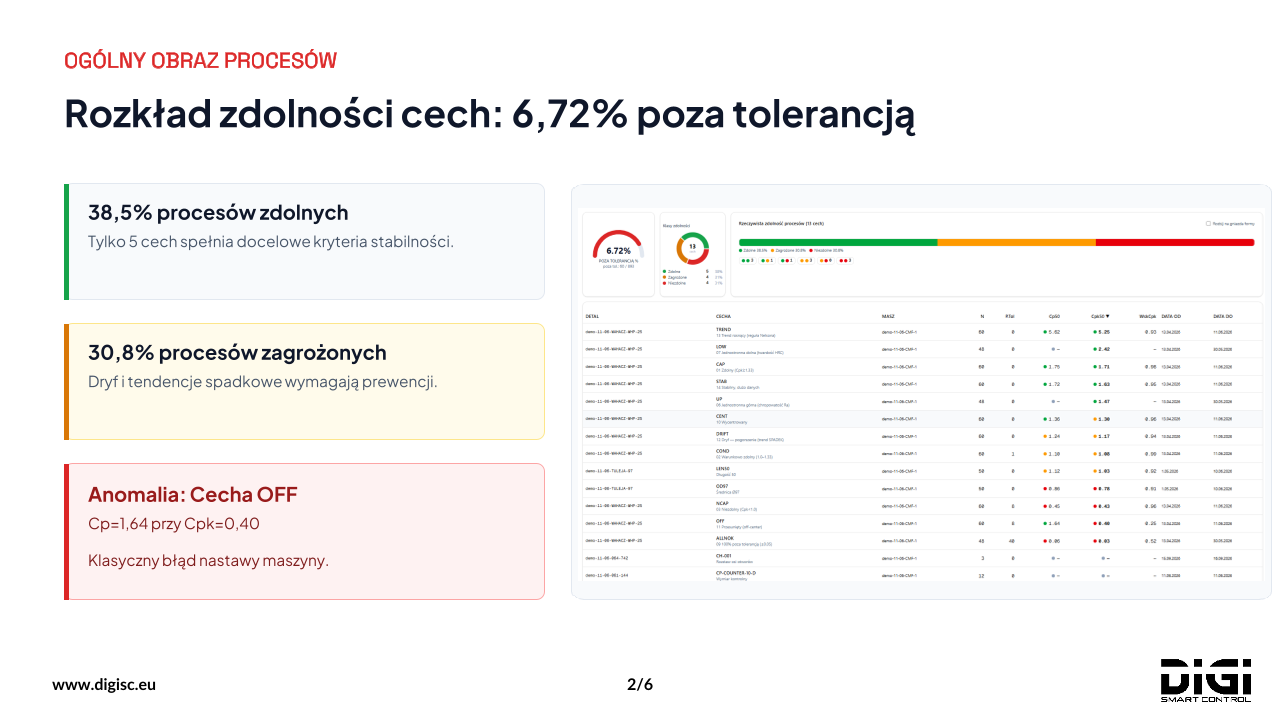
- Patrz na różnicę Cp i Cpk. Wysokie Cp przy niskim Cpk to proces źle wycentrowany, a nie zbyt duży rozrzut. W tych samych danych cecha OFF ma Cp = 1,64 i Cpk = 0,40: klasyczny błąd nastawy maszyny.
- Badaj okna kroczące. Wskaźnik uśredniony z długiego okresu potrafi ukryć kilkutygodniowy dryf.
Wniosek
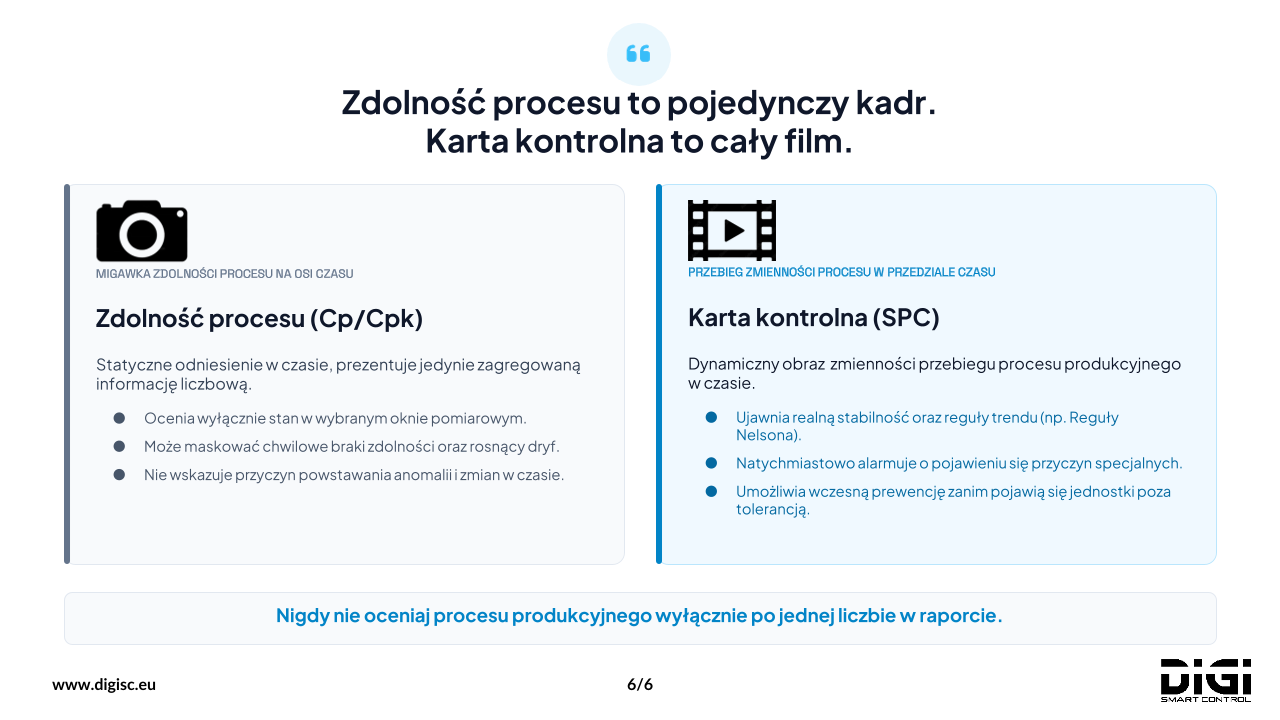
Cpk to jedynie migawka procesu. Dopiero karta kontrolna i trend w czasie pokazują, czy proces naprawdę jest pod kontrolą.
Dane pochodzą z firmy demonstracyjnej, ekrany na slajdach to prawdziwe ekrany DiGi Smart Control.
Pytanie do Was
Jak to wygląda u Was? Operatorzy reagują na reguły Nelsona, czy dopiero na sztukę poza tolerancją?
Karty kontrolne i reguły Nelsona w DiGi Smart ControlPowiązane pojęcia