Efektywność produkcji
Każda maszyna i jej wynik na żywo. Reakcja w minutach, nie na drugi dzień.
DiGi Smart Monitor liczy sztuki i czas pracy prosto z maszyny, a operator tylko opisuje przyczynę postoju. Kierownik dostaje kaskadę strat, listę priorytetów i gotową odprawę o szóstej rano.
Cena: 200 zł miesięcznie za stanowiskoZobacz cennik
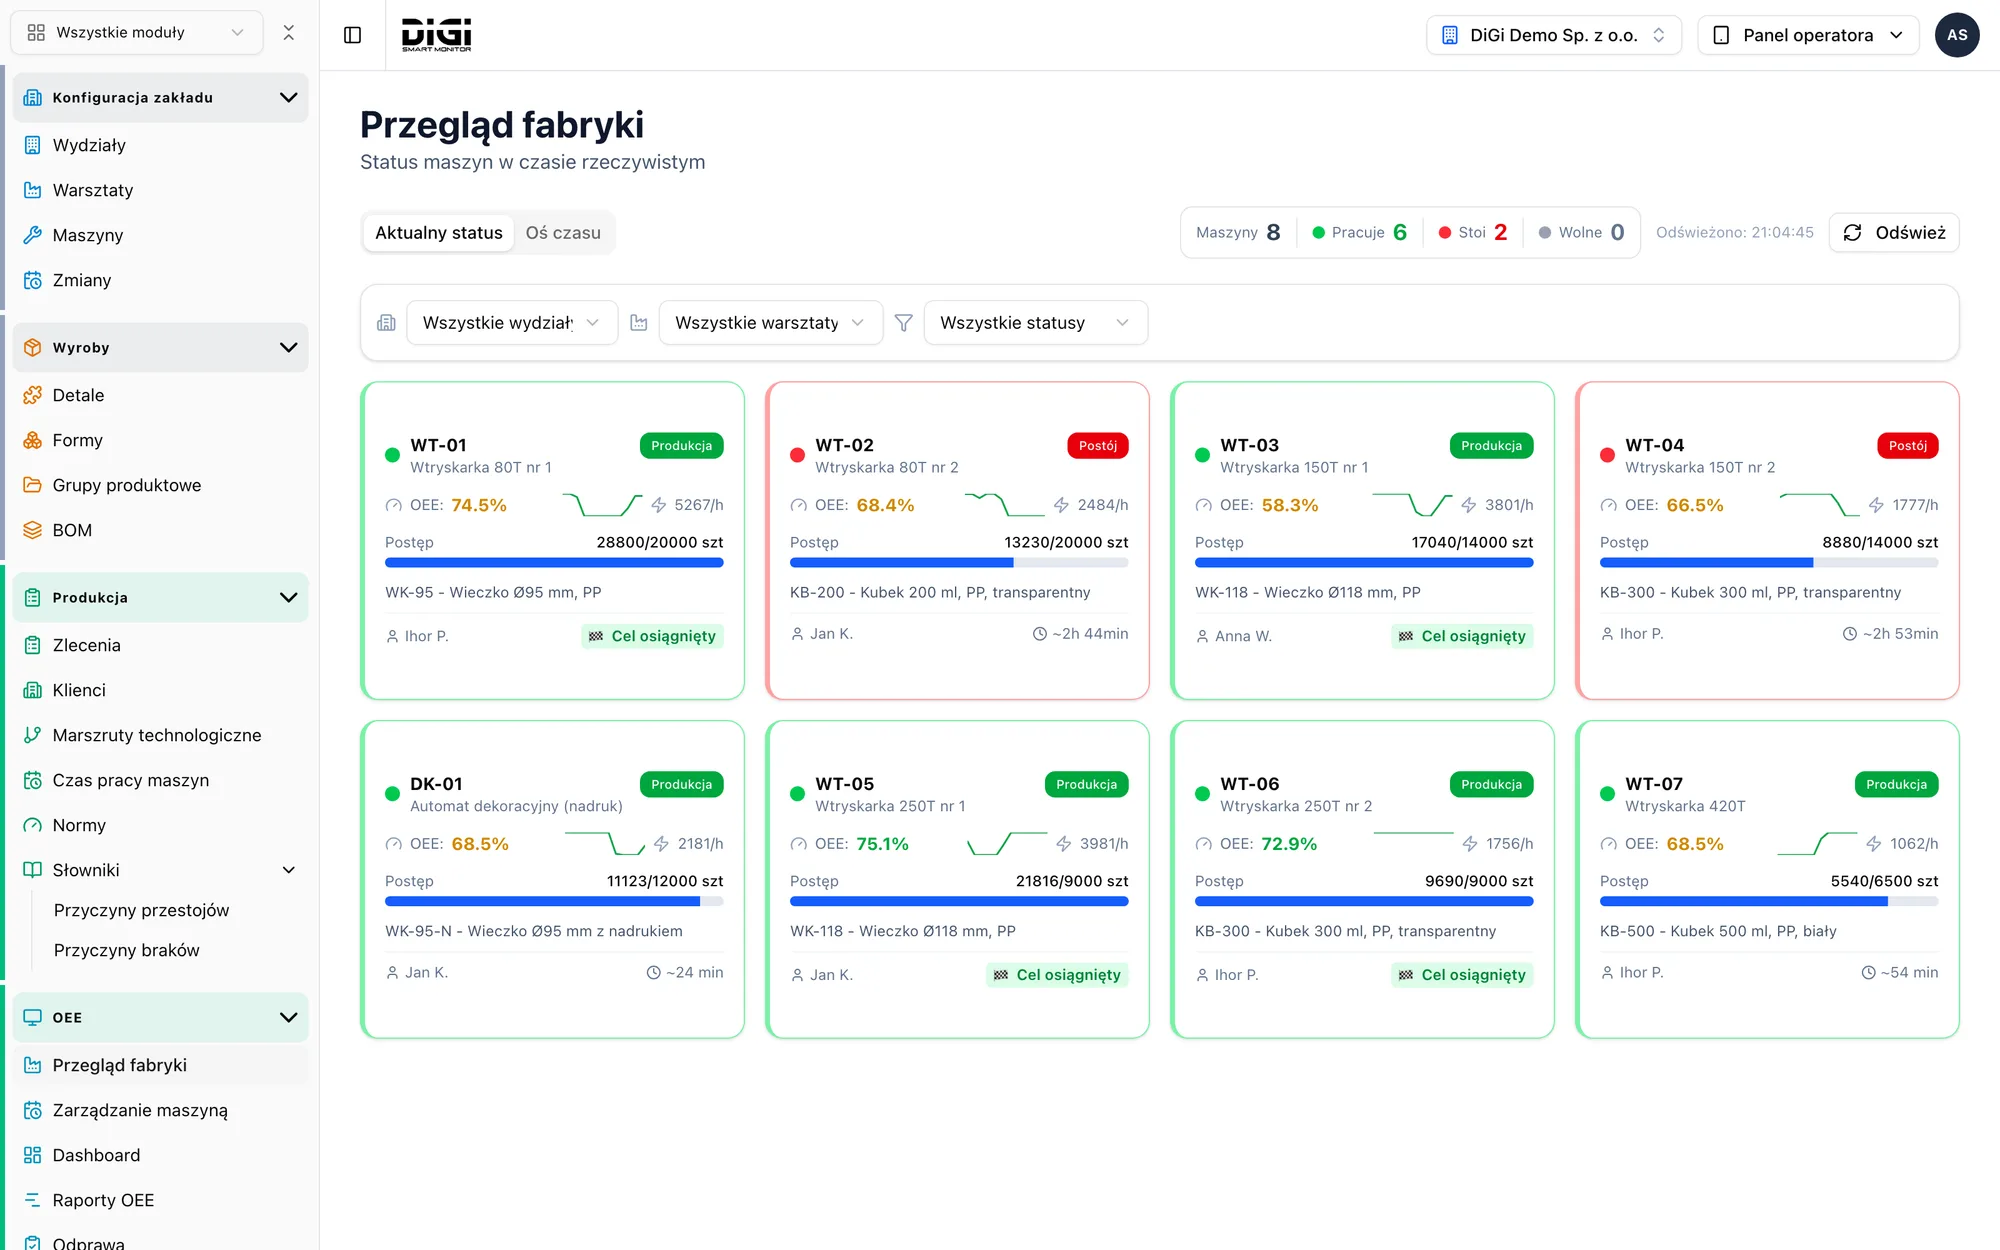
Jak działa DiGi Smart Monitor?
Od sygnału z maszyny, przez przyczynę postoju, do alertu i raportu u kierownika. Kliknij krok albo poczekaj, animacja przechodzi dalej automatycznie.
Pracują z nami zakłady produkcyjne

Czy to brzmi znajomo?
Linia stoi, a każda zmiana mówi co innego
Elektryk mówi mechanika, mechanik mówi materiał. Bez przyczyn zapisanych w chwili postoju nie ma żadnej analizy.
Liczniki przepisywane z kartki
Raport zmianowy powstaje po fakcie, z pamięci. Spory o to, ile naprawdę wyszło, zabierają więcej czasu niż poprawa.
Zarząd pyta o OEE, a Ty zgadujesz
Wiesz, że coś nie gra, ale nie masz liczb. Nie wiadomo, czy brakuje mocy, czy tylko czas ucieka na przezbrojeniach.
Jak to wygląda w praktyce
Od sygnału z maszyny do decyzji, co poprawić najpierw, na ekranach systemu.
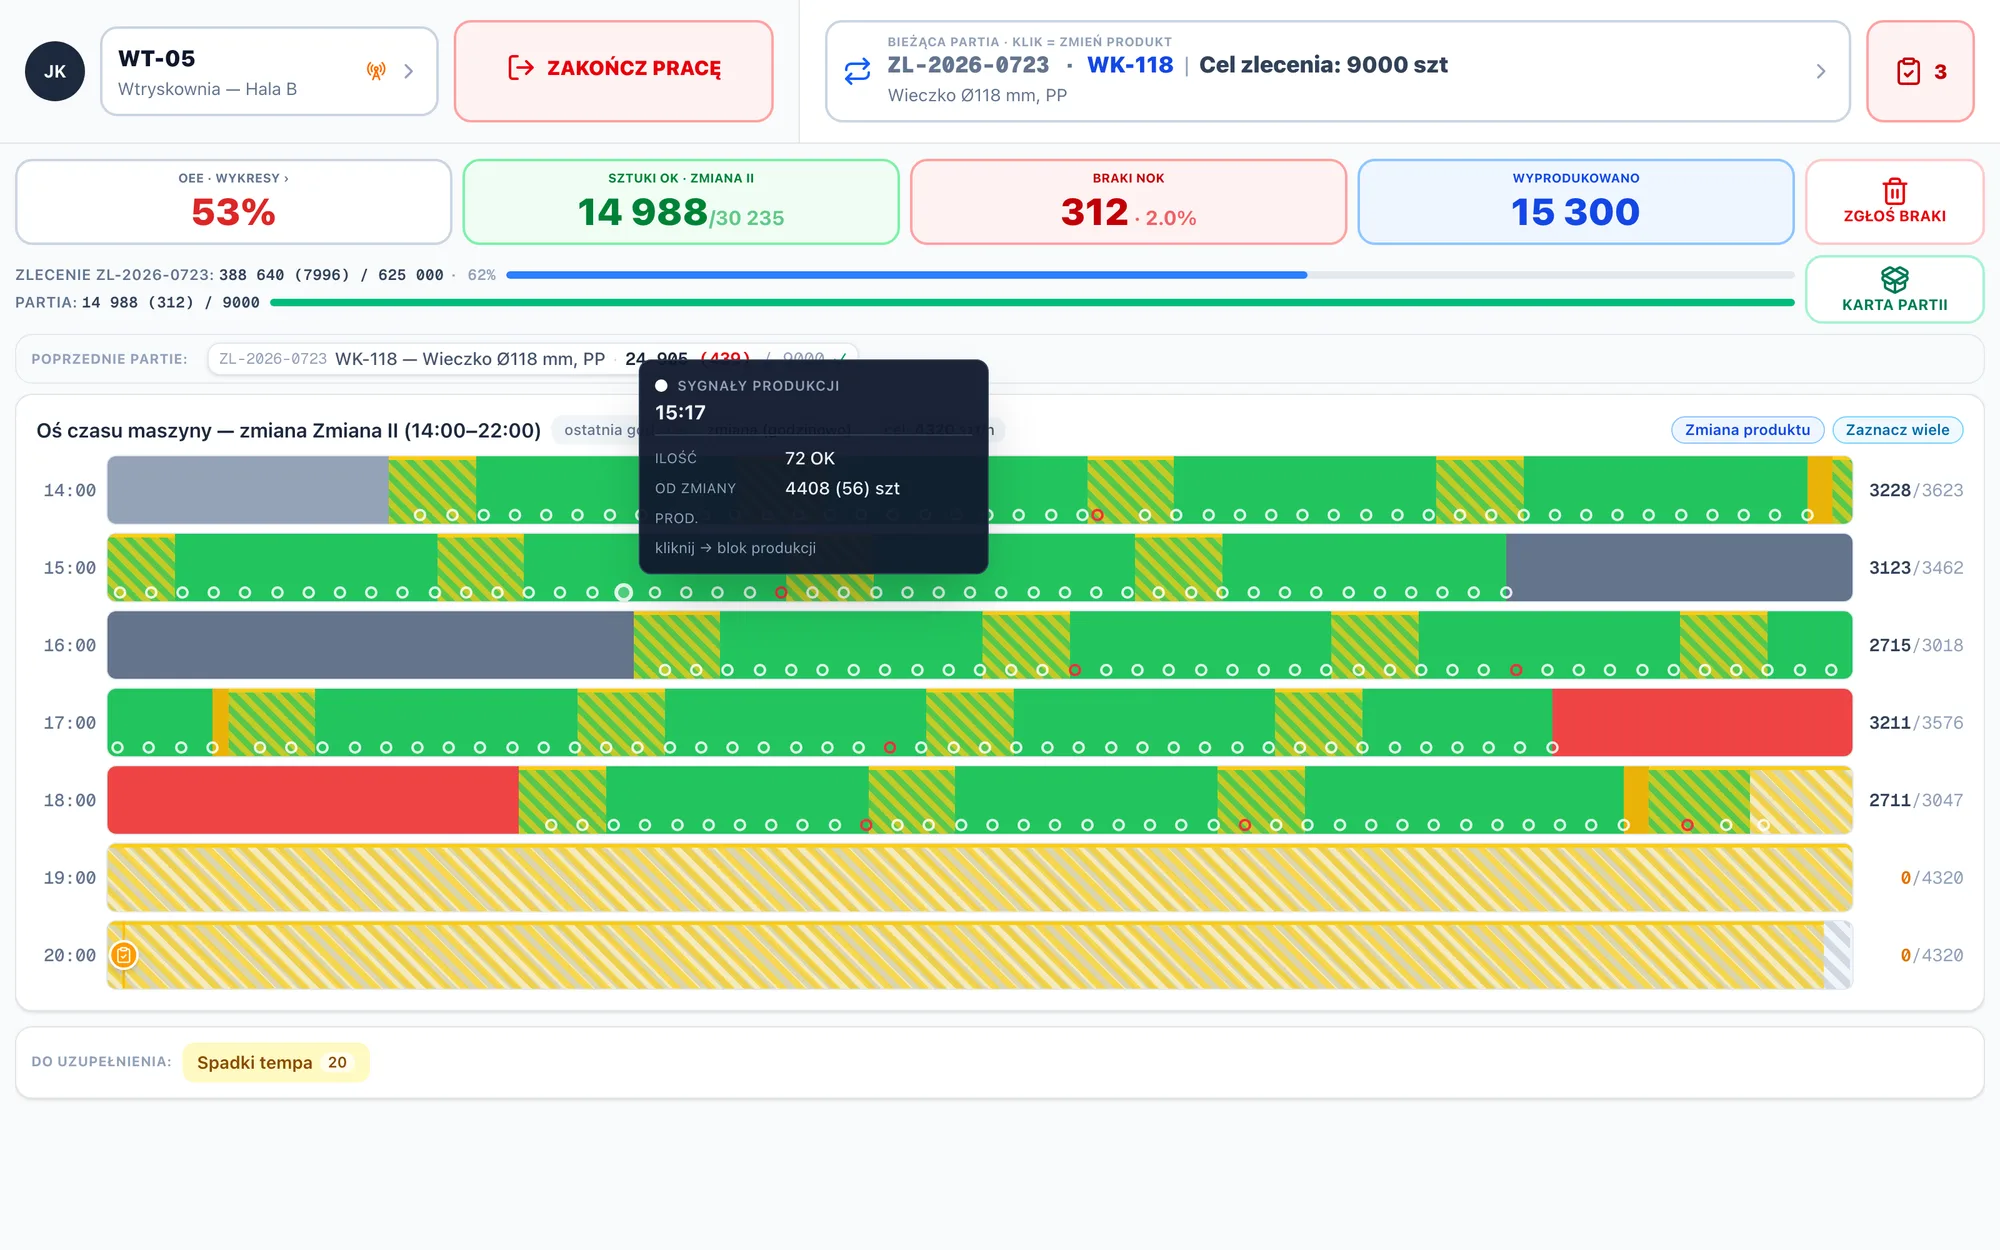
Sztuki liczy maszyna, nie kartka
Sygnał cyklu ze sterownika albo czujnika trafia do systemu przez bramkę. Maszyna liczy się także wtedy, gdy nikt nie jest zalogowany. Bez integracji też da się zacząć: operator rejestruje zdarzenia na tablecie.
Koniec z przepisywaniem liczników i sporami o to, ile naprawdę wyszło.
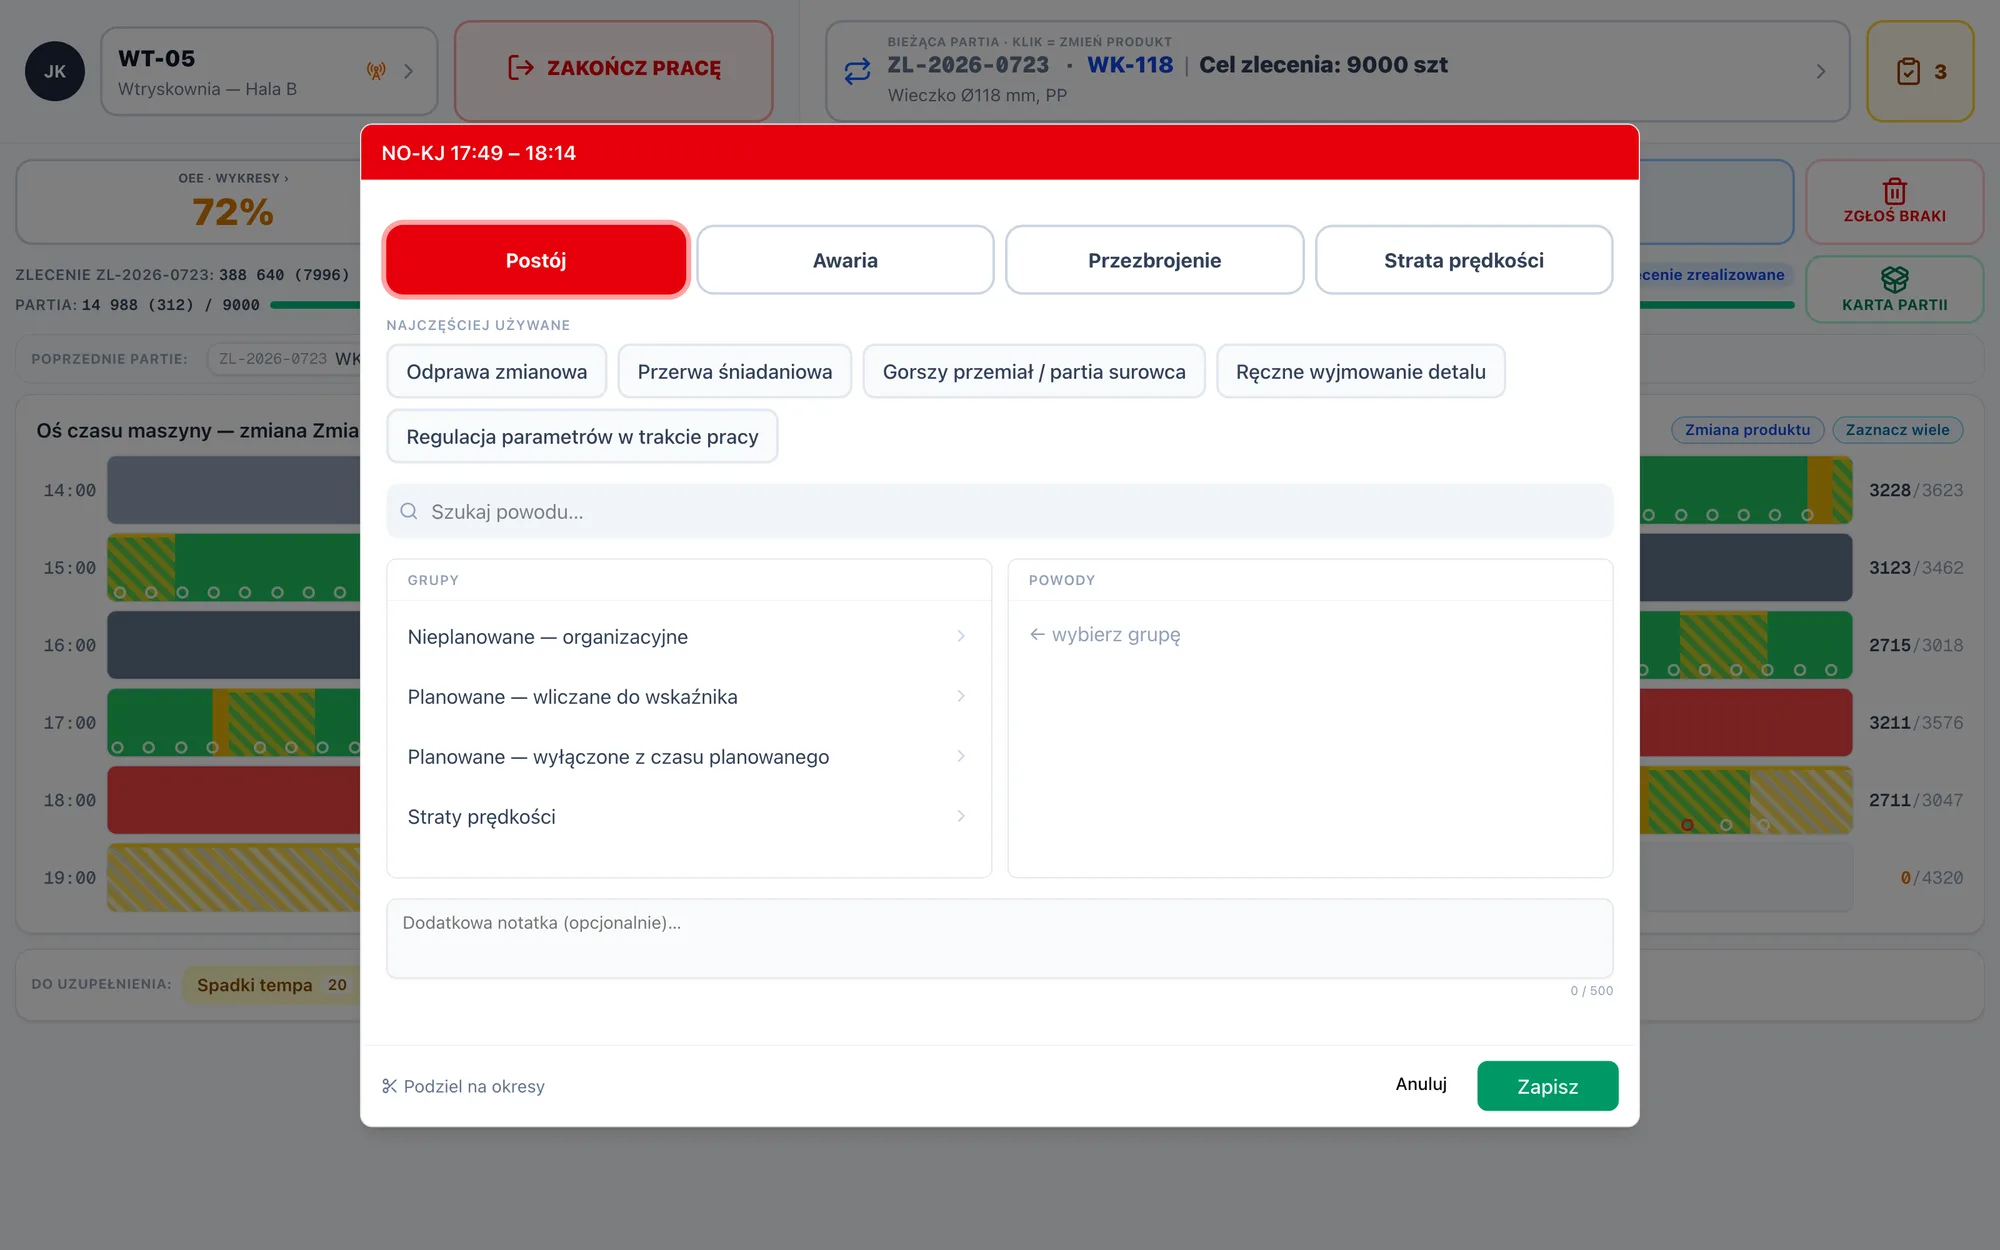
Przyczyna postoju w trzy sekundy
Maszyna staje, tablet pyta dlaczego. Operator wybiera przyczynę z kilku dużych przycisków. Może też zgłosić postój po czasie albo podzielić go na kilka przyczyn.
Operator realnie opisuje postoje, bo to go nic nie kosztuje.
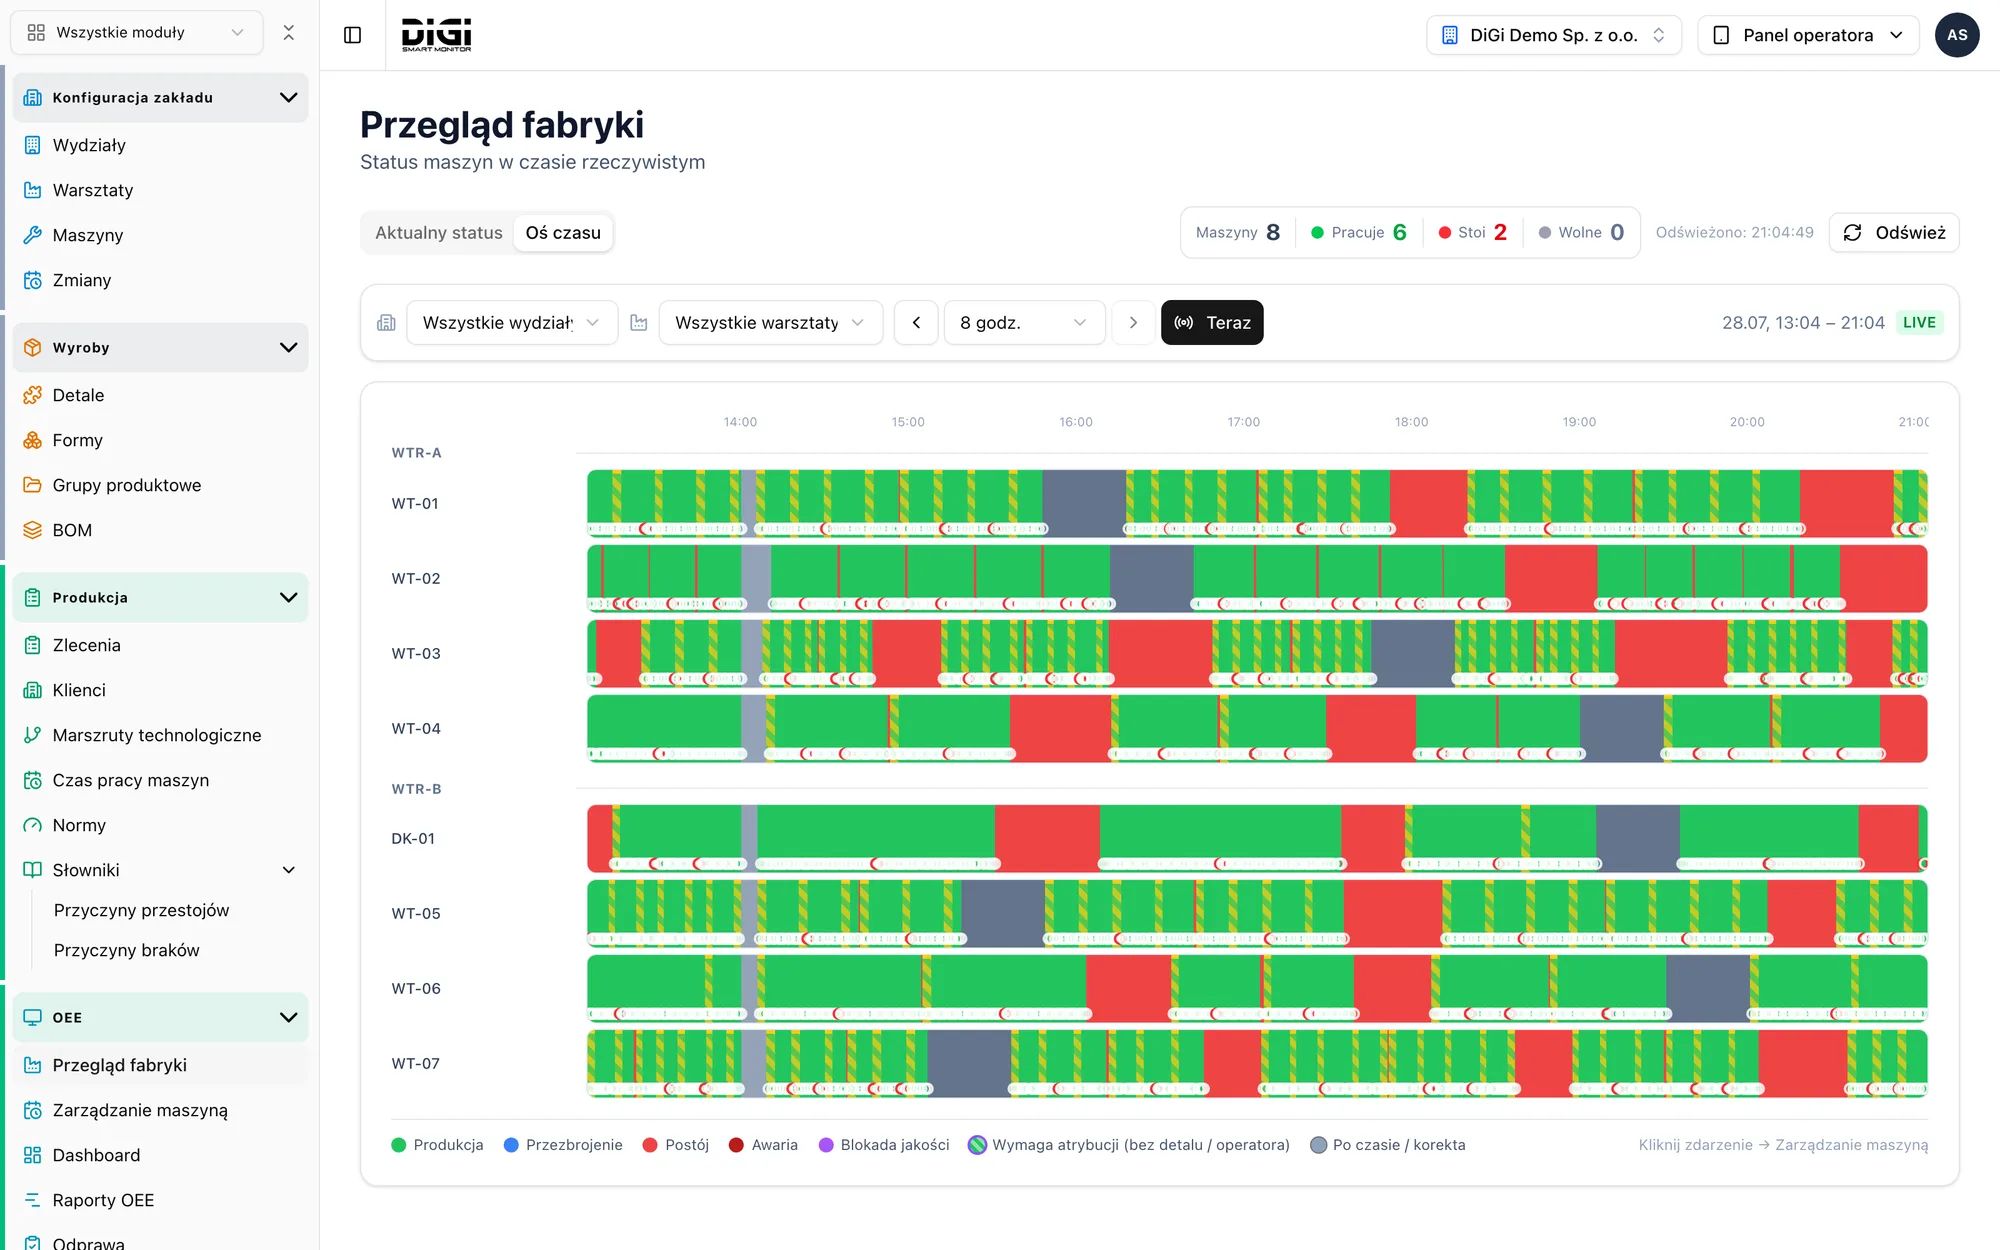
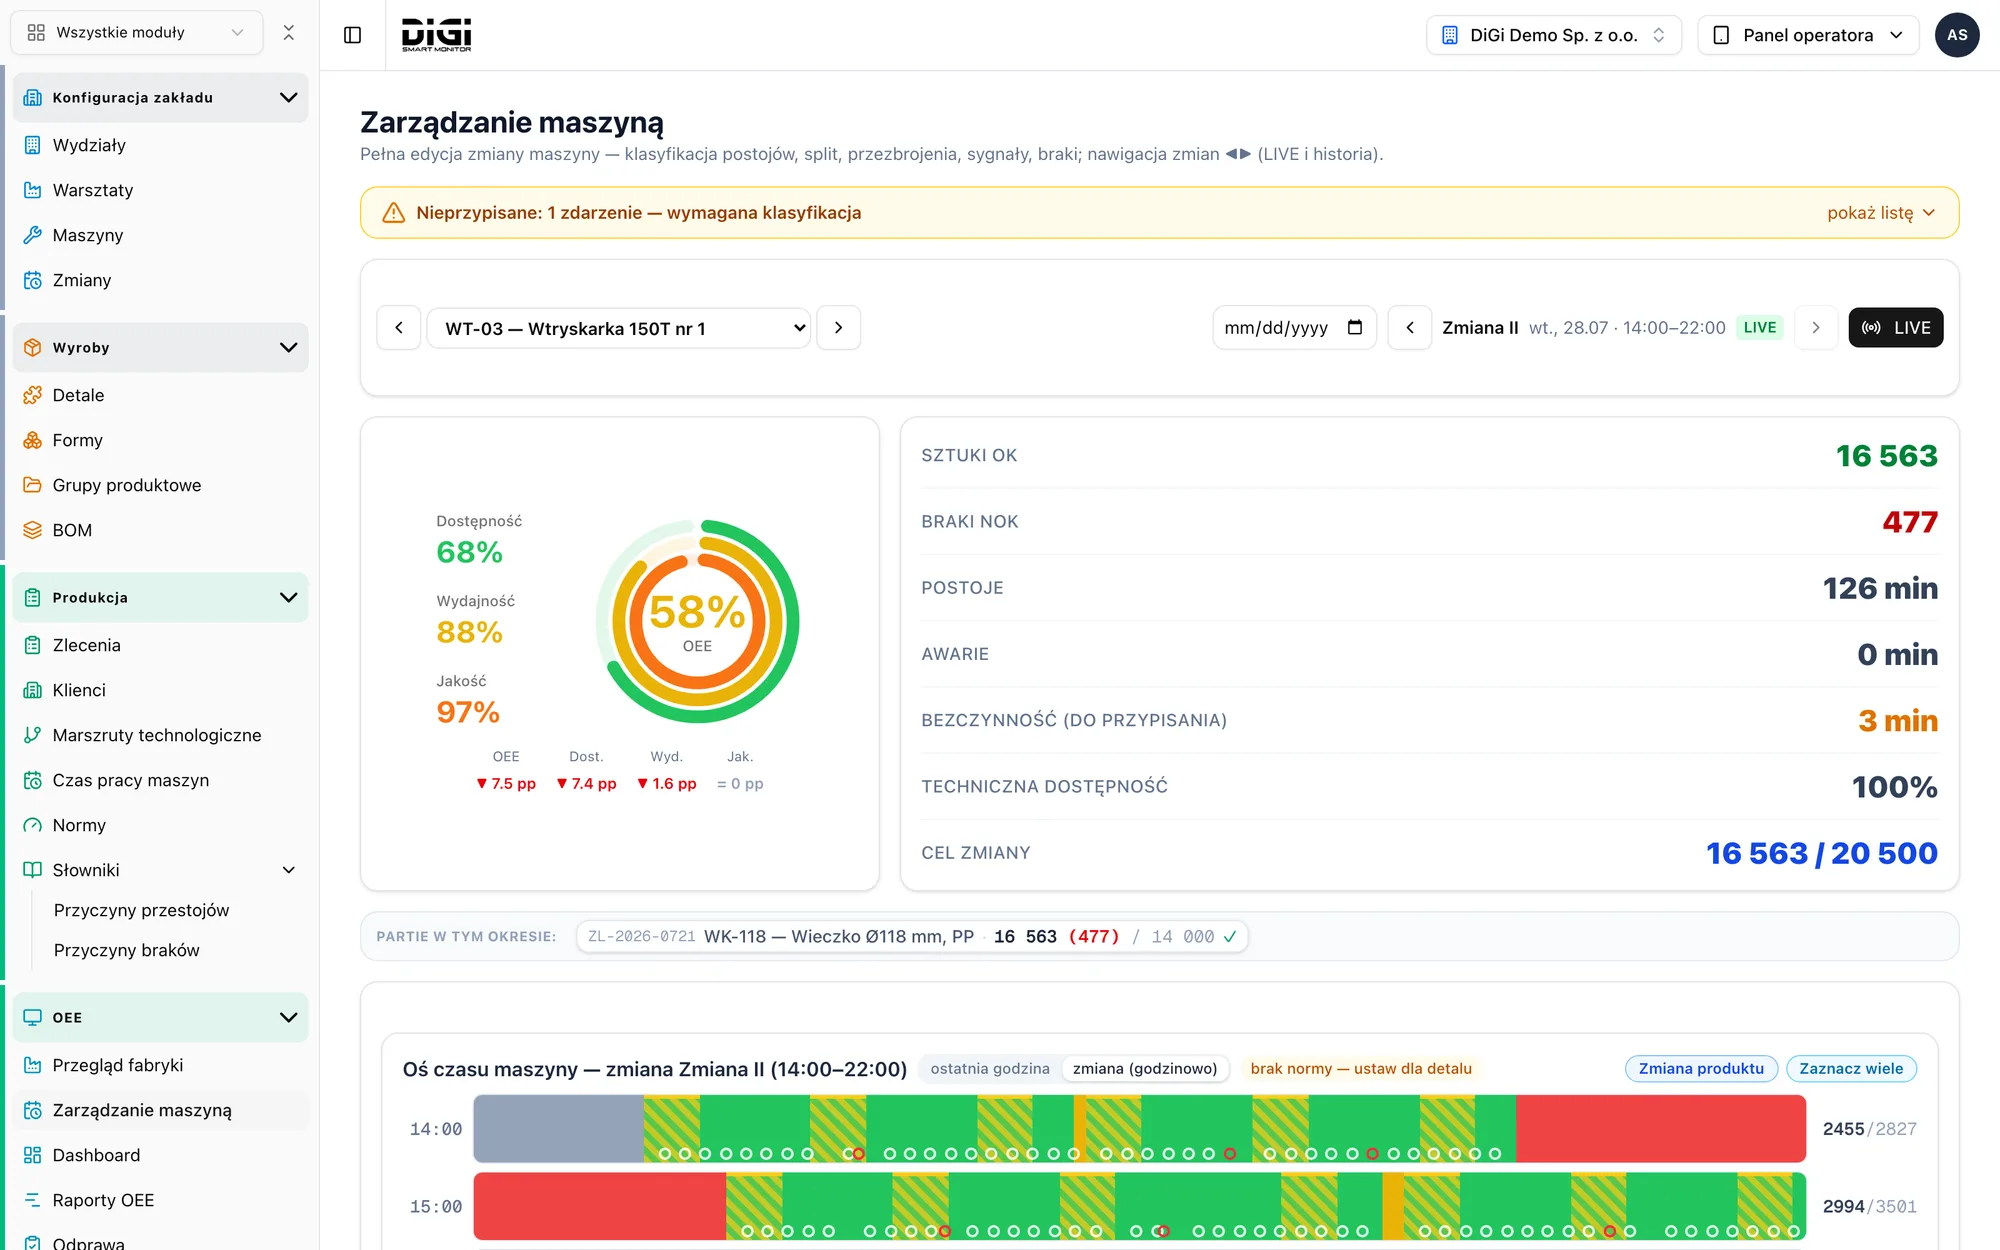
Cała zmiana minuta po minucie
Oś czasu każdej maszyny: produkcja, przezbrojenia, postoje, awarie. Widać przyczyny wspólne dla kilku maszyn, których w tabeli nie widać.
Jeden ekran zastępuje raport zmianowy.
Widać, gdzie ucieka czas
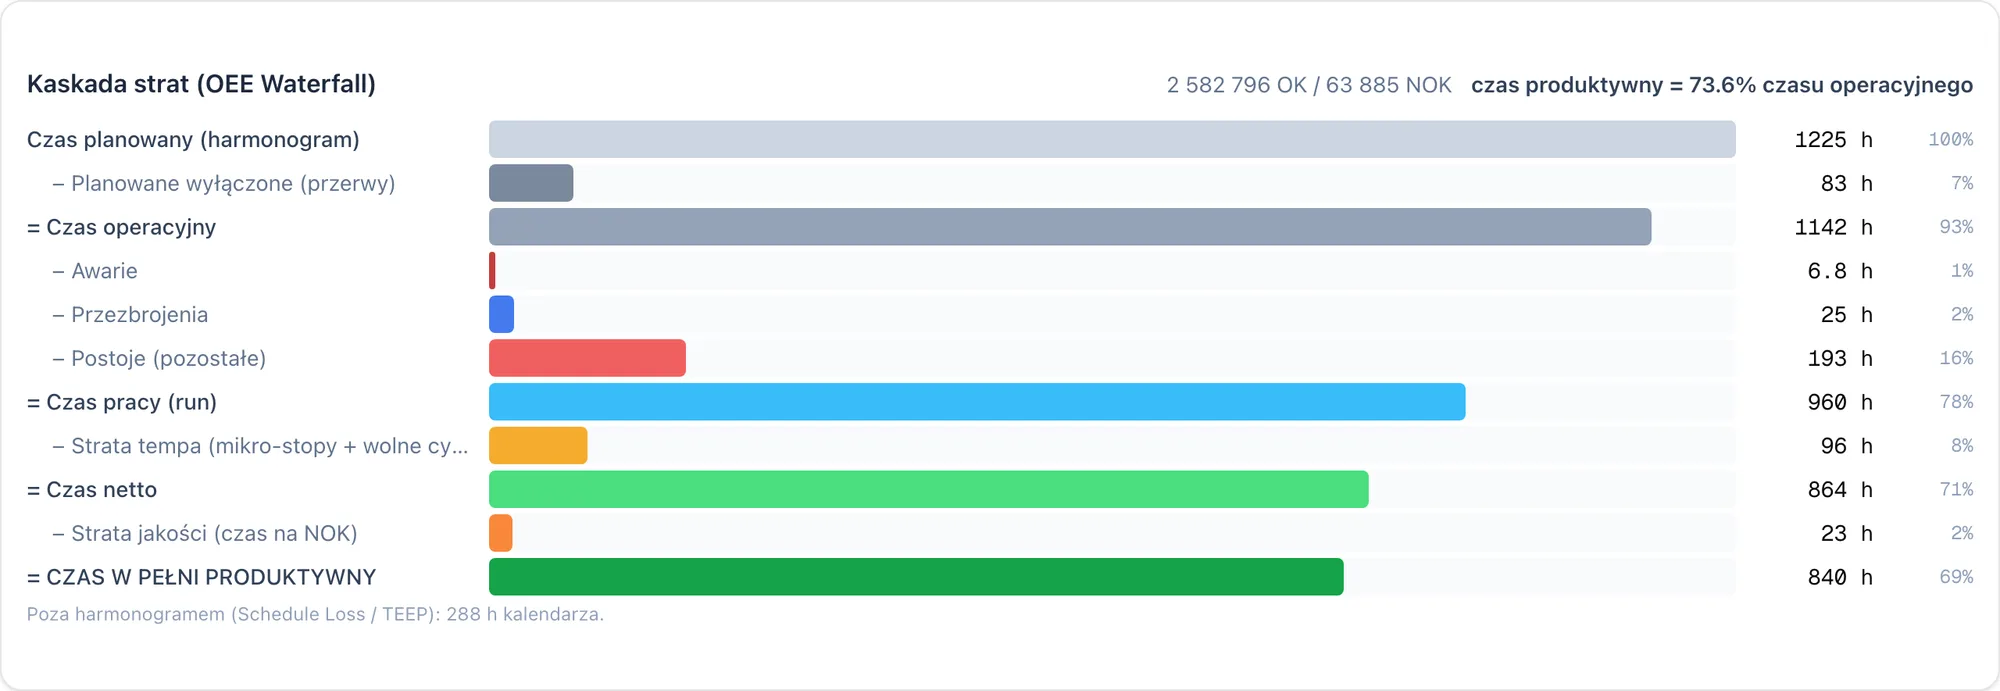
Kaskada strat rozkłada czas planowany na dostępność, wydajność i jakość. Lista największych strat jest uszeregowana według godzin do odzyskania.
Rozmowa przestaje być o wskaźniku, a zaczyna o konkretnych godzinach.
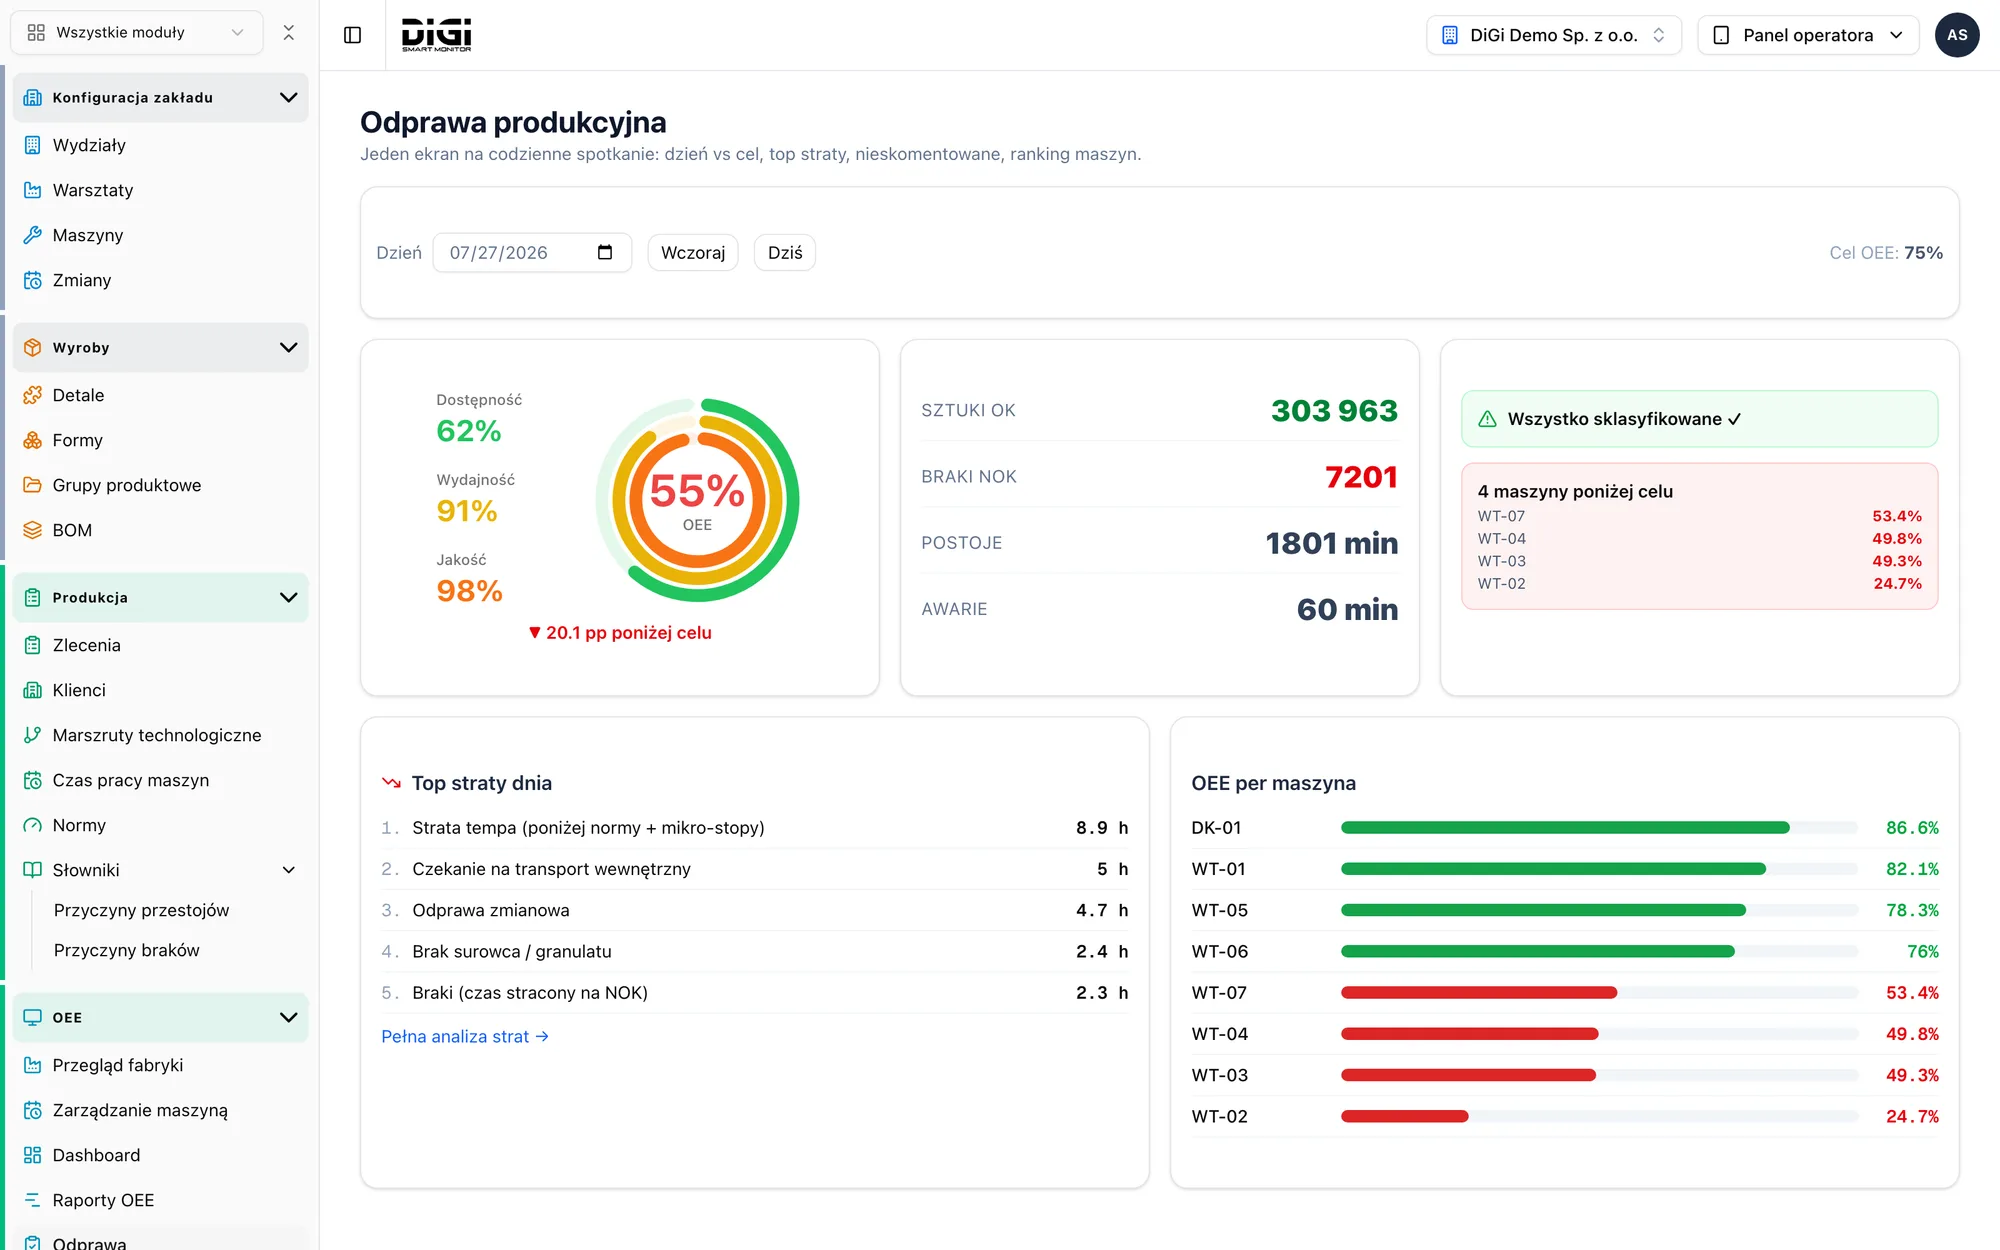
Odprawa gotowa o szóstej rano
Wynik poprzedniej doby, największe straty, otwarte tematy. Raport zmianowy, dzienny i tygodniowy przychodzi na e-mail z załącznikiem, bez logowania do systemu.
Piętnaście minut z konkretem zamiast godziny dyskusji o wrażeniach.
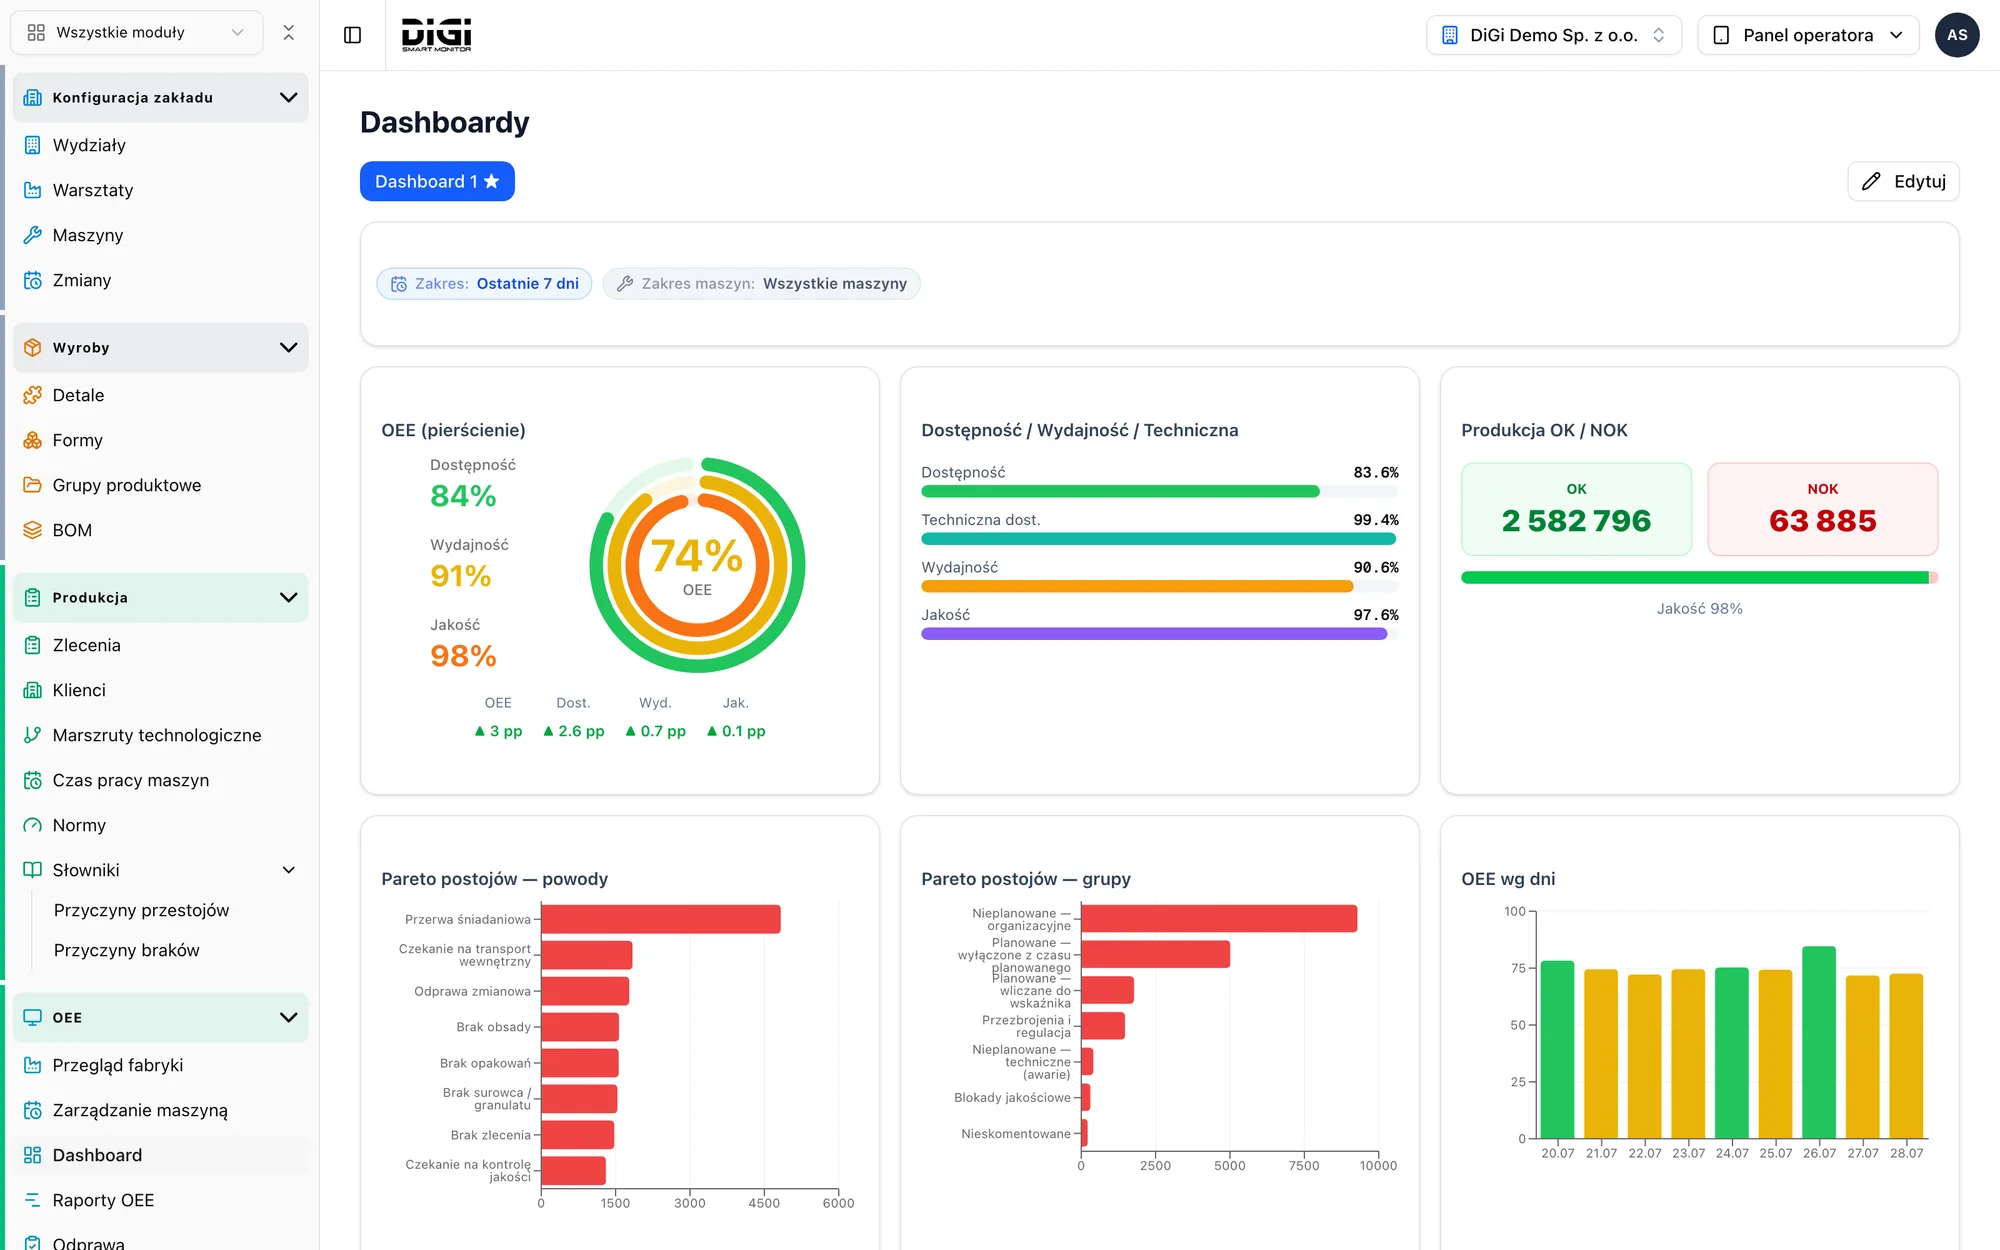
Ile mocy leży odłogiem
OEE, OOE i TEEP obok siebie, MTBF i MTTR dla każdej maszyny, wariancja przezbrojeń względem planu, opóźnienia startu zmiany.
Decyzja o kolejnej maszynie zapada na liczbach, a nie na przeczuciu.
Co wyróżnia DiGi Smart Monitor
Dane z maszyny bez ingerencji w sterownik, straty tempa, których zwykle nikt nie liczy, poprawne liczenie sztuk przy wyłączonych gniazdach formy i raporty w dowolnym przekroju.
Podłączenie maszyn
Trzy sposoby na dane z maszyny
- 1
Sterownik maszyny
Sygnał pracy i licznik cykli pobieramy ze sterownika maszyny przez bramkę DiGi, bez ingerencji w program maszyny.
- 2
Dołożony czujnik
Gdy maszyna nie ma sterownika z komunikacją, wystarczy czujnik cyklu i mały moduł wejść. Nie ingerujemy w program maszyny.
- 3
Tablet operatora
Bez żadnej integracji: operator rejestruje start, postój i sztuki. Dobry początek pilotażu.
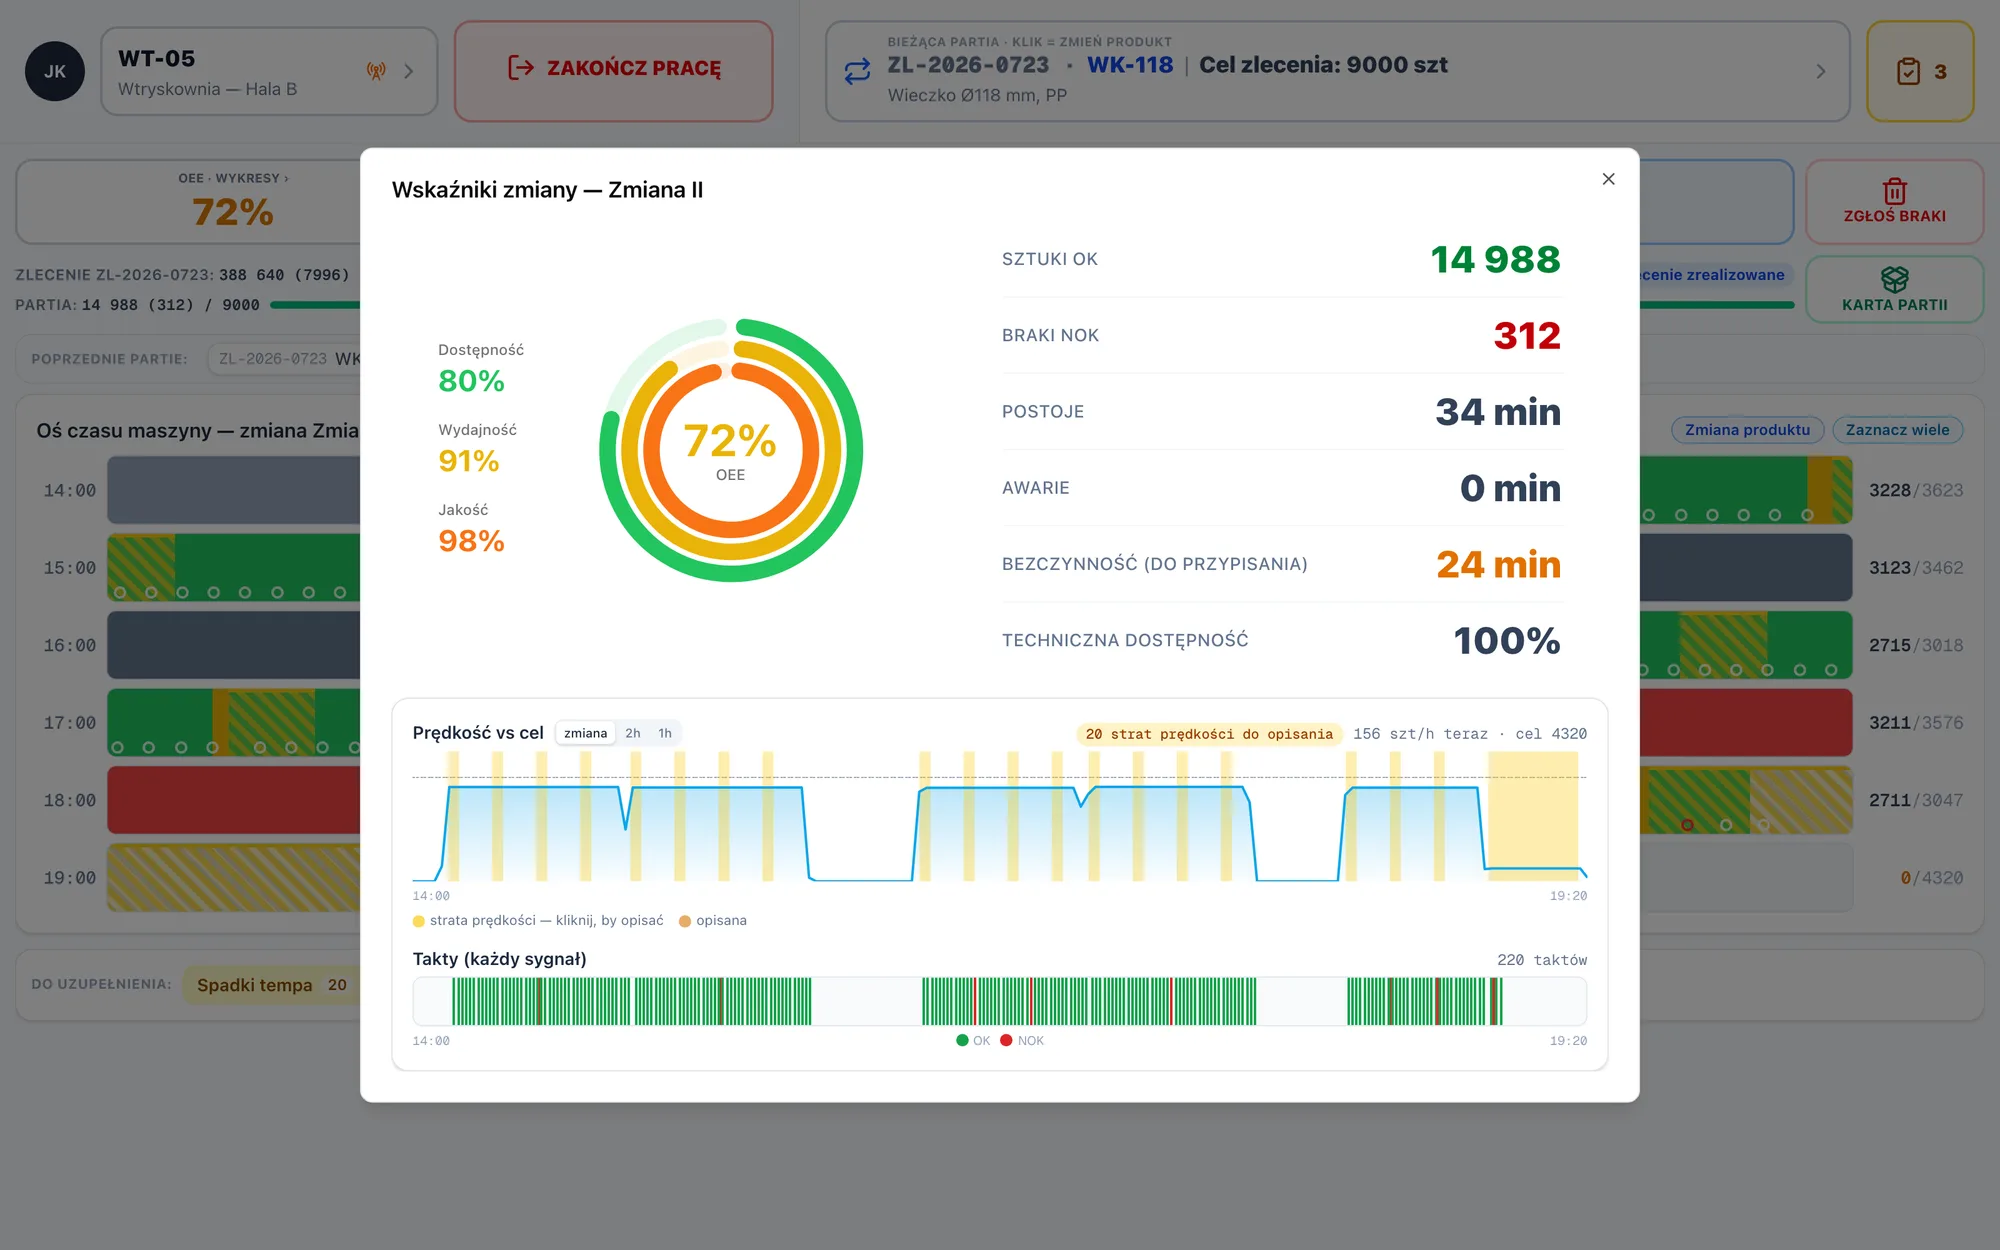
Straty tempa
Wolniejszy cykl to strata, której nikt nie liczy
Maszyna pracuje, ale wolniej niż norma, i z papierowego raportu tego nie widać. System porównuje prędkość z celem takt po takcie, zaznacza mikropostoje i spadki tempa do opisania, a każda sztuka z maszyny ma swój sygnał.
Na liście strat tempo często wychodzi na pierwsze miejsce, przed awariami. Dopiero wtedy wiadomo, gdzie naprawdę ucieka czas.
Formy i gniazda
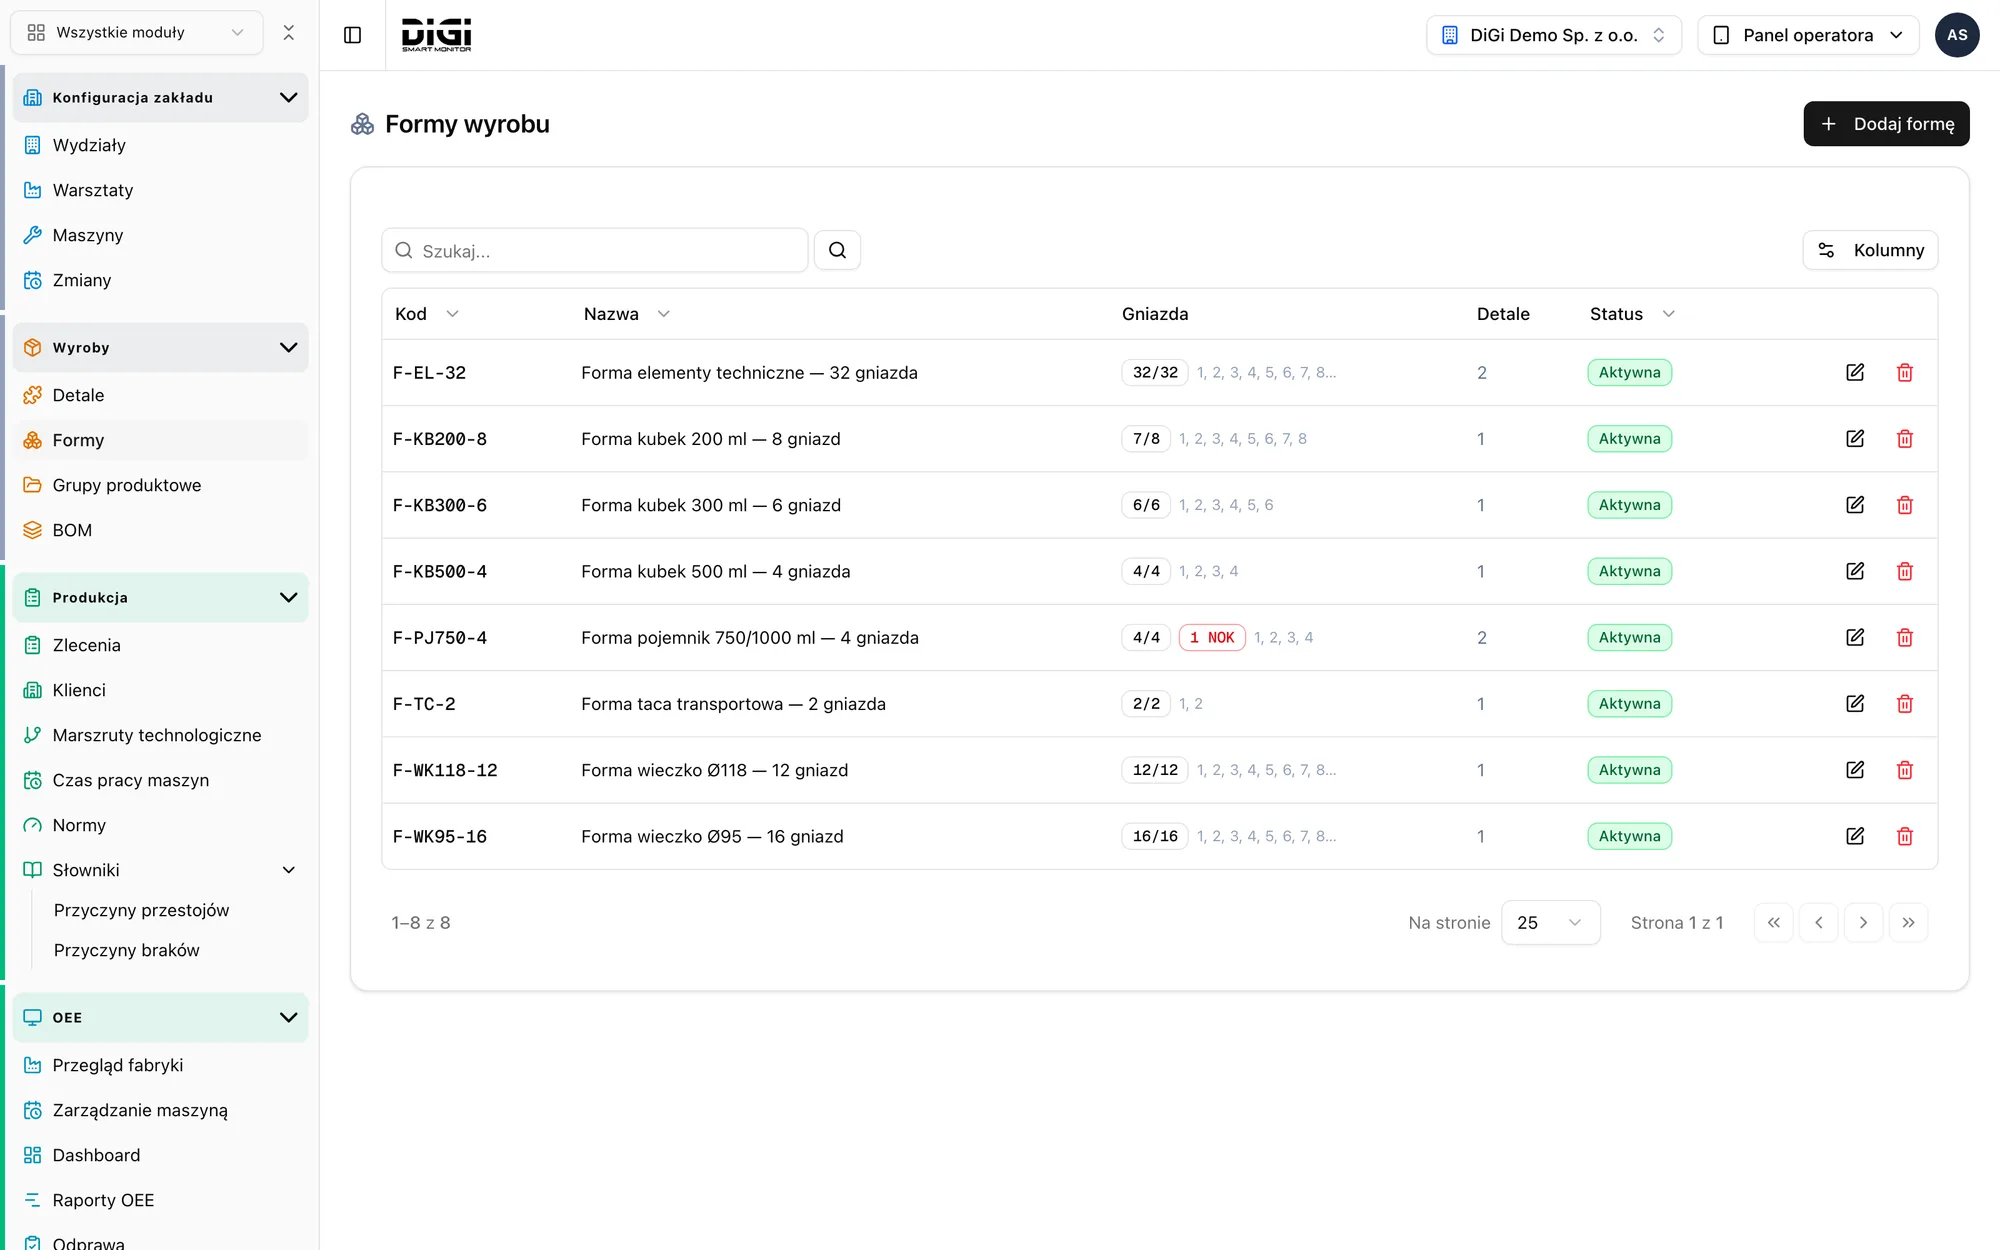
Sztuki zgadzają się także wtedy, gdy forma pracuje na części gniazd
Zaślepione gniazdo to codzienność wtryskowni. System zna formę i liczbę aktywnych gniazd, więc jeden cykl maszyny to dokładnie tyle sztuk, ile gniazd pracuje. Wydajność i braki nie są zawyżone ani zaniżone.
Czas planowany wynika z kalendarza zmian i godzin pracy maszyny, a zaplanowane przerwy nie obciążają wskaźnika. Ludzie nie spierają się z OEE, bo mianownik jest uczciwy.
Raporty
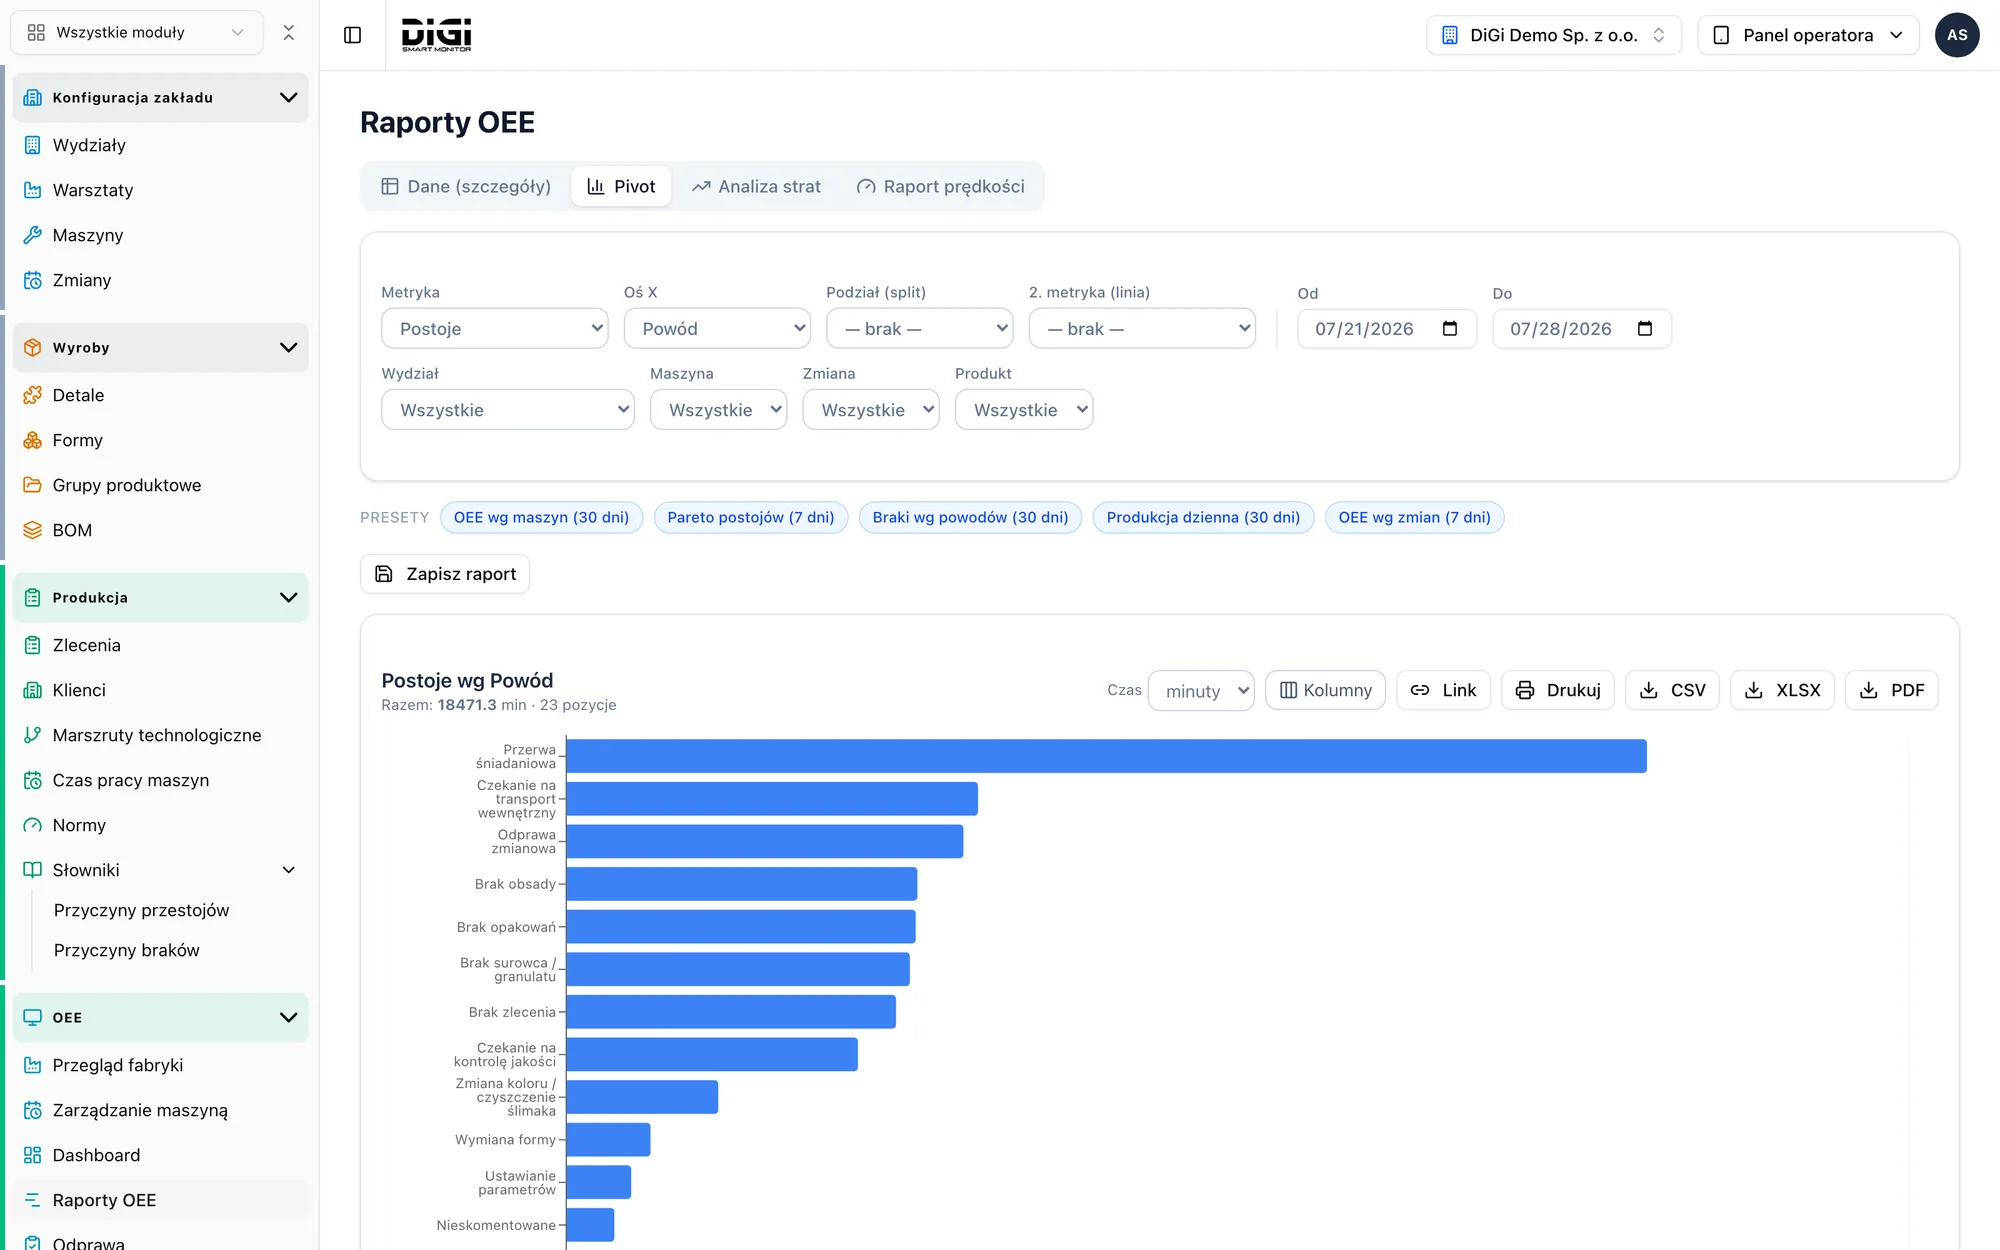
Nowy przekrój powstaje w minutę, nie w arkuszu
Wybierasz metrykę, oś i podział: postoje według powodu, OEE według maszyn, braki według przyczyn, produkcja dzienna. Do tego filtry po wydziale, maszynie, zmianie i produkcie oraz gotowe presety na najczęstsze pytania.
Każdy raport eksportujesz do arkusza, CSV i PDF albo zapisujesz i udostępniasz linkiem. Raport zmianowy, dzienny i tygodniowy mogą być wysyłane automatycznie na e-mail, według harmonogramu.
Co jeszcze jest w systemie
Uczciwy mianownik
Trzy klasy czasu planowanego. Maszyna nie ma straty za czas, w którym nie miała pracować, więc ludzie nie spierają się ze wskaźnikiem.
Formy i wyłączone gniazda
Liczenie zgadza się także wtedy, gdy forma pracuje na części gniazd, a to codzienność.
Księga cykli
Na pytanie „skąd ta liczba" jest odpowiedź co do jednego cyklu, także po miesiącach.
Korekty z autorem i godziną
Brygadzista domyka dane zmiany w jednym miejscu. Każda korekta ma autora, więc dane nadają się pod premię i pod audyt.
Alerty w trakcie zmiany
Powiadomienia o postojach i odchyleniach trafiają do właściwej osoby, kiedy jeszcze można coś uratować.
Raporty w dowolnym przekroju
Przekroje po maszynie, zmianie, detalu i przyczynie z eksportem do arkusza i PDF. Nowy przekrój powstaje w minutę.
Cel widoczny na hali
Tryb TV pokazuje wynik i cel zmiany tam, gdzie się go realizuje.
Norma z danych, nie z pamięci
Raport prędkości pokazuje rzeczywiste tempo na detalu i maszynie. Normy mają historię zmian.
Rośnie razem z zakładem
Zlecenia, marszruty, okna serwisowe, wiele zakładów. Od licznika OEE do zarządzania produkcją bez drugiego wdrożenia.
Każdy widzi to, czego potrzebuje
Wybierz swoją rolę.
- Czy jest lepiej niż miesiąc temu? Jedna liczba, ta sama definicja co miesiąc.
- Ile mocy leży odłogiem? OEE, OOE i TEEP obok siebie.
- Które maszyny nie dowożą celu? Cele OEE per maszyna i odchylenie od celu na jednym ekranie.
- Czy potrzebujemy kolejnej maszyny? Decyzja na godzinach do odzyskania, nie na przeczuciu.
- Muszę się logować? Nie, raport zmianowy i dzienny przychodzi na skrzynkę.
Cztery kroki, bez zatrzymywania produkcji
Zaczynamy od jednej maszyny i rejestracji na tablecie. Sygnał z maszyny dokładasz, gdy zdecydujesz.
- Krok 1
Wybór maszyny i przyczyn postojów
Jedna maszyna, jej kalendarz pracy i słownik przyczyn postojów spisany z liderami zmian. Jedno spotkanie, zwykle online.
- Krok 2
Pilotaż na jednej maszynie
Tablet przy maszynie, operator rejestruje start, postoje i sztuki. Szkolenie operatorów i liderów w trakcie pierwszej zmiany.
- Krok 3
Korekta na danych
Po dwóch, trzech tygodniach przeglądamy oś czasu i listę strat: przyczyny, normy, czas planowany, raport zmianowy.
- Krok 4
Kolejne maszyny i sygnał z maszyny
Dochodzą kolejne maszyny, bramka ze sterownika albo czujnika, alerty, raporty na e-mail i wymiana zleceń z ERP.
Pilotaż Smart Monitor na jednej maszynie: 5 000 zł
Uruchomienie, konfiguracja, szkolenie. Pierwsze dane z hali po dwóch tygodniach, bez zatrzymywania produkcji.
Najczęstsze pytania
Sprawdź OEE na jednej maszynie
Odezwiemy się w ciągu 24h
Piotr pomoże dobrać rozwiązanie dopasowane do Twoich procesów produkcyjnych.
Tel: (+48) 668 211 736
Email: digismartcontrol@gmail.com